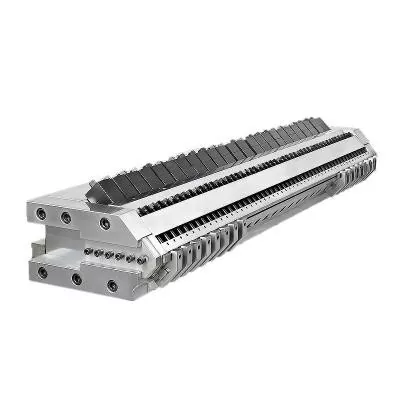
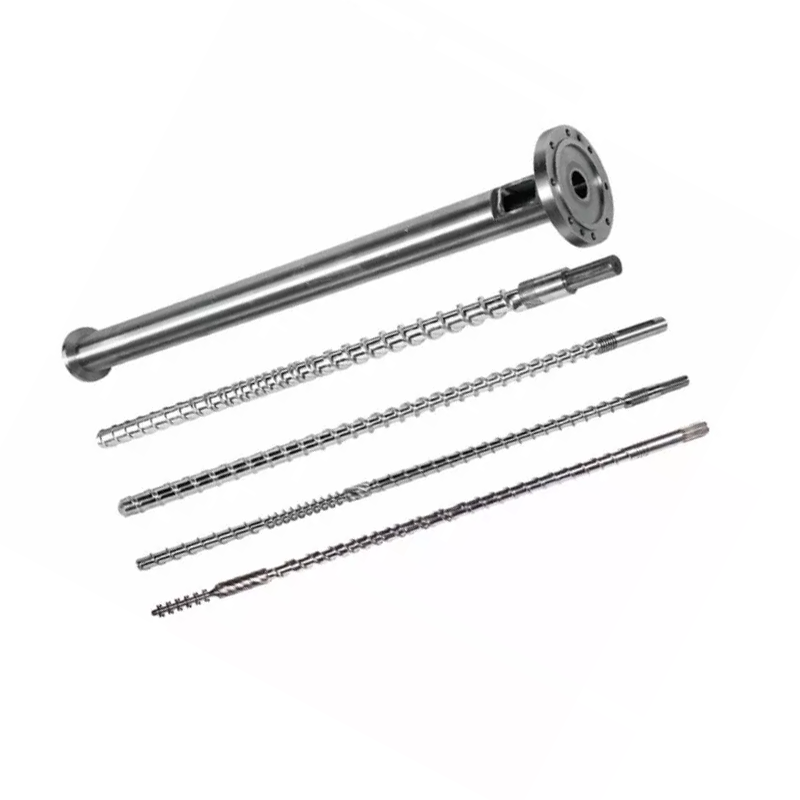
א WPC פורעם קענען ניט זיין אויסגעקליבן פֿון אַ פּראָדוקט פאָטאָ און אַרויס דימענשאַנז. די מכשירים מוזן גלייַכן די האָלץ-פּלאַסטיק פאָרמולע, פּראָפיל אָפּטיילונג, רעזולטאַט, עקסטרודער אָפּזאָגן, קאַלאַבריישאַן אופֿן, קאָאָלינג שורה און די פאָרשטעלונג טעסץ געניצט פֿאַר די פאַרטיק ברעט אָדער פּראָפיל.


שנעל ענטפער
צו קויפן אוופּק יקסטרוזשאַן פורעם, שיקן די לעצט קרייַז-אָפּטיילונג מיט טאָלעראַנץ, די פולשטענדיק פּאָלימער און האָלץ-פיללער פאָרמולע, מאַטעריאַל צוגרייטונג אופֿן, ציל רעזולטאַט און שורה גיכקייַט, עקסטרודער צובינד, דאַונסטרים קאָאָלינג אויסלייג און אַ פאַרטיק פּראָדוקט אַקסעפּטאַנס פּלאַן. צייכן קענטיק סערפאַסיז, קריטיש ווענט, ינערלעך ריבס, קאַוויטיז, ראַדיוס און קיין עמבאָססינג אָדער סאַנדינג פּענסיע אויף די צייכענונג.
דו זאלסט נישט אָננעמען די מכשירים פון אַ טרוקן דימענשאַנאַל באַריכט אַליין. לויפן די מסכים פאָרמולע דורך די בדעה שורה, לאָזן די פּראָפיל קיל, דעמאָלט מעסטן דימענשאַנז, וואַנט און ריפּ גרעב, סטרייטנאַס, דרייַ, ייבערפלאַך צושטאַנד און מאַסע פּער לענג. פּראָדוקט פאָרשטעלונג טעסץ בלייבן די פֿאַראַנטוואָרטלעכקייט פון די פאַרטיק פּראָדוקט פאַבריקאַנט.
קויפן אַ פאָרמינג סיסטעם, נישט אַן אפגעזונדערט בלאָק פון שטאָל
די יקסטרוזשאַן פורעם קריייץ די הייס פּראָפיל ווי די וופּק צעשמעלצן בלעטער די עקסטרודער. אַז פּראָפיל איז נאָך ווייך און טויגעוודיק פון טשאַנגינג פאָרעם. קאַלאַברייטערז, קאָאָלינג סעקשאַנז, שטיצן, שלעפּן אַוועק און קאַטינג עקוויפּמענט און האַלטן און סטייבאַלייז עס. א שטאַרבן וואָס קוקט ריכטיק אויף אַ באַנק קענען פּראָדוצירן אַן אַנסטייבאַל פּראָפיל אויב די דאַונסטרים פּאַרץ טאָן ניט גלייַכן עס.
Nanhaiya ס WPC פורעם קייט ניצט שטאָל ללבער מיט פאַרגליווערט און פּאַלישט סערפאַסיז. די מאָולדז זענען CNC מאַשינד און היץ באהאנדלט, און אַפּשאַנאַל קאָאָלינג טשאַנאַלז זענען בנימצא. די פּראָדוקט פאַרנעם קאָווערס שיץ, באָרדז און פּראָופיילז, אַרייַנגערעכנט דעקינג, פענסינג, פּאַנאַלז און דרויסנדיק מעבל קאַמפּאָונאַנץ געמאכט פון פּע אָדער פּפּ מיט האָלץ פיללער.
| קויפן נומער | זייַן אַרבעט | וואָס מוזן דערשייַנען אין די ציטאַט |
|---|---|---|
| אַדאַפּטער און ינלעט | קאַנעקץ די עקסטרודער אָפּזאָגן צו די פּראָפיל לויפן דרך | פלאַנדזש, ריגל מוסטער, רעגיסטרירן, פּלאָמבע, צעשמעלצן ינלעט, צענטער הייך, כיטער און סענסער פרטים |
| יקסטרוזשאַן שטאַרבן | דיסטריביוץ צעשמעלצן און פארמען די הייס פּראָפיל אָפּטיילונג | גוף און אַרייַנלייגן דראַווינגס, מאַטעריאַל, באַהאַנדלונג, באַהיצונג זאָנעס, לויפן-ייבערפלאַך ענדיקן און אַדזשאַסטמאַנט פונקטן |
| קאַליבראַטאָר אָדער סייזינג מכשירים | שטיצט קריטיש סערפאַסיז און דימענשאַנז בעשאַס פרי קאָאָלינג | נומער פון סעקשאַנז, קאָנטאַקט סערפאַסיז, וואַקוום אָדער וואַסער קאַנעקשאַנז, אַדזשאַסטמאַנט און מאַונטינג |
| קאָאָלינג מכשירים | רימוווז היץ בשעת די פּראָפיל איז געשטיצט | קאָאָלינג טשאַנאַלז, וואַסער רעקווירעמענץ, טאַנק אָדער טעלער אויסלייג און קשר סיזעס |
| טוישן טיילן | אַלאַוז פּלאַננעד פּראָדוקט וועריאַנץ אָדער ריפּלייסיז רוטין טראָגן זאכן | צייכענונג נומערן, קאַמפּאַטאַבילאַטי מאַטריץ, ספּער קוואַנטיטי און טוישן פּראָצעדור |
| האַנדלינג און שטיצן | פּאַזישאַנז די מכשירים און פּראַטעקץ די עקסטרודער קשר | טייל ווייץ, ליפטינג פונקטן, שטיין, ריילז, סענטערלינע אַדזשאַסטמאַנט און סטאָרידזש פיקסטשערז |
| דאָקומענטאַטיאָן | קאָנטראָלס פּראָדוצירן, ינסטאַלירונג, אָפּעראַציע און צוקונפֿט פאַרבייַט | באוויליקט דראַווינגס, רעכענונג פון מאַטעריאַלס, דורכקוק רעקאָרדס, מאַנואַל און ספּער טיילן רשימה |
אונדזער פאַבריק מיינונג:די פראַזע "איין גאַנג פון WPC פורעם" איז צו ווייג פֿאַר פּרייַז פאַרגלייַך. איין סאַפּלייער קען ציטירן בלויז די העאַטעד שטאַרבן גוף. אן אנדער קען אַרייַננעמען די אַדאַפּטער, עטלעכע קאַלאַברייטערז, קאָאָלינג פּלאַטעס, שטיצן, ספּער כיטערז און קאַמישאַנינג גיידאַנס. מיר בעטן די קוינע צו פאַרגלייַכן אַ שורה-נומער פאַרנעם איידער קאַמפּערינג די גאַנץ.



די לעצט פּראָפיל צייכענונג איז די סטאַרטינג פונט
א קאַטאַלאָג פאָטאָ ווייזט די פּראָדוקט משפּחה, אָבער עס כיידז די אינפֿאָרמאַציע וואָס קאָנטראָלס מכשירים. מיר דאַרפֿן אַ אָפּטיילונג מיינונג מיט דימענשאַנז און טאָלעראַנץ. די צייכענונג זאָל אויך ידענטיפיצירן די סערפאַסיז וואָס פאַרבינדן מיט קליפּס, פאַסאַנערז, ראָמען אָדער אנדערע פּראָופיילז ווייַל די פֿעיִקייטן אָפט פאַרדינען טייטער קאָנטראָל ווי אַ דעקאָראַטיווע פּנים.
פֿאַר אַ פּוסט פּראָפיל, געבן יעדער וואַנט און וועב ויסמעסטונג. דו זאלסט נישט לאָזן די ינערלעך קאַוויטיז ווי אַ קינסט מוסטער. זייער דזשיאַמאַטרי אַפעקץ מאַטעריאַל פאַרשפּרייטונג, קאָאָלינג, סטיפנאַס, פּראָפיל וואָג און ווי די אָפּטיילונג ביכייווז אונטער שלעפּן-אַוועק.
- קוילעלדיק ברייט, הייך און פּראָפיל אָריענטירונג
- וואַנט גרעב אויף יעדער אַרויס פּנים
- אינערלעכער וועב גרעב און שטעלע
- קאַוואַטי גרייס, קוואַנטיטי און דזשיאַמאַטרי
- ווינקל און ינערלעך ראַדיעס
- גרוווז, צונג, קליפּס און פאַסנער זאָנעס
- קריטיש טאָלעראַנץ און דורכקוק דאַטאַמז
- דערלויבט בויגן, דרייַ און סטרייטנאַס
- ציל מאַסע פּער אַפּאַראַט לענג
- קענטיק פנימער און ייבערפלאַך-כיסאָרן לימאַץ
- עמבאָססינג, סאַנדינג אָדער בראַשינג פּענסיע
- דורכשניט לענג און דאַונסטרים קאַטינג אופֿן
- האַרט, פּוסט, קאַפּט אָדער קאָו-עקסטרודעד קאַנסטראַקשאַן
- באוויליקט בעל מוסטער און רעוויזיע דאַטע
דו זאלסט נישט מאַשין די עפן פון די שטאַרבן ווי אַ קאָפּיע פון די קאַלט פאַרטיק פּראָפיל.די הייס וופּק אָפּטיילונג קענען טוישן דורך שטאַרבן טייַער, דראַוודאַון, קאַלאַבריישאַן און קאָאָלינג. מכשירים פאַרגיטיקונג מוזן זיין דעוועלאָפּעד אַרום די פאַקטיש פאָרמולע, רעזולטאַט און דאַונסטרים סיסטעם.
אונדזער פאַבריק מיינונג:אַ ריין 3 ד רענדערינג איז נוציק פֿאַר פארקויפונג, אָבער עס איז אַ נעבעך מאַנופאַקטורינג דאָקומענט. מיר פרעגן וואָס סערפאַסיז אַסעמבאַל מיט אן אנדער טייל, וואָס וואַנט קאָנטראָלס שטאַרקייַט, וואָס פּנים דער קונה זעט און ווו די פאַבריק קענען אָננעמען ווערייישאַן. די בילכערקייַט מאַפּע איז מער נוציק ווי צו שטעלן די זעלבע ענג טאָלעראַנץ אויף יעדער שורה.


WPC איז אַ משפּחה פון פאָרמולאַס, נישט איין רוי מאַטעריאַל
א מכשירים פאַבריקאַנט דאַרף מער ווי די אותיות WPC. דער פּאָלימער קען זיין פּע, פּפּ אָדער פּווק. די האָלץ קאָמפּאָנענט קענען זיין אַנדערש אין מינים, פּאַרטאַקאַל פאָרעם, גרייס פאַרשפּרייטונג און נעץ צושטאַנד. פאָרמולאַס קענען אויך אַנטהאַלטן מינעראַל פיללער, שמירעכץ, קאַפּלינג אַגענט, פּיגמענט, סטייבאַלייזער, פאָומינג אַגענט אָדער ריסייקאַלד מאַטעריאַל.
Nanhaiya ס WPC פורעם בלאַט יידענאַפייד פּע און פּפּ מיט האָלץ פיללער ווי ציל מאַטעריאַלס. זייַן פּראָדוקט און אַפּלאַקיישאַן קייט אויך קאָווערס פּווק פּינע ברעט און ספּעשאַלייזד פּע האָלץ-פּלאַסטיק פּראַסעסינג. געבן די פּינטלעך פּראָדוקציע פאָרמולע אַזוי די פורעם איז דיזיינד פֿאַר די מאַטעריאַל וואָס וועט אַרייַן עס.
| פאָרמולע אַרייַנשרייַב | פארוואס די מכשירים סאַפּלייער דאַרף עס | וואָס צו שיקן |
|---|---|---|
| מאַטריץ פּאָלימער | ענדערונגען צעשמעלצן נאַטור, טעמפּעראַטור פֿענצטער, דראַוודאַון און קאָאָלינג ענטפער | פּינטלעך סמאָלע מיינונג, סאַפּלייער דאַטן בלאַט און פּראָצענט |
| האָלץ קאָמפּאָנענט | אַפעקץ קאָרמען נאַטור, לויפן קעגנשטעל, נעץ מאַסע און ייבערפלאַך אויסזען | האָלץ טיפּ, מעל אָדער פיברע, פּאַרטאַקאַל קייט, פאַרנעם געדיכטקייַט, נעץ צושטאַנד און פּראָצענט |
| מינעראַל פיללער | ענדערונגען וויסקאָסיטי, וואָג, טראָגן און ייבערפלאַך | מאַטעריאַל נאָמען, פּאַרטאַקאַל דאַטן, באַהאַנדלונג און פּראָצענט |
| שמירעכץ און פּראַסעסינג הילף | ינפלואַנסיז שטאַרבן מעלדונג, דרוק, ייבערפלאַך און דאַונסטרים באַהאַנדלונג | פּראָדוקט נאָמען, אַדישאַן קורס און מיקסינג סיקוואַנס |
| קאַפּלינג אַגענט און סטייבאַלייזער | ענדערונגען די קאַמפּאַונד און לעצט פּראָדוקט פאָרשטעלונג | גראַד און פּראָצענט, פּלוס קיין פּראַסעסינג ריסטריקשאַנז |
| פּיגמענט אָדער היטל שיכטע | אַפעקץ קענטיק ייבערפלאַך, טערמאַל ענטפער און קאָו-יקסטרוסיאָן אויסלייג | קאָליר סיסטעם, שיכטע גרעב ציל, קאָ-עקסטרודער שטעלע און לויפן פאַרהעלטעניש |
| ריסייקאַלד צופרידן | קענען לייגן וויסקאָסיטי, קאַנטאַמאַניישאַן און נעץ ווערייישאַן | מקור, צוגרייטונג, מאַקסימום פּראָצענט און פּלאַץ ווערייישאַן |
| פאָומינג סיסטעם | ענדערונגען געדיכטקייַט אַנטוויקלונג, דרוק און דימענשאַנאַל אָפּזוך | גאַנץ פאָרמיוליישאַן, ציל געדיכטקייַט און פּראַסעסינג פֿענצטער |
דעפּאַרטמענט פון אַגריקולטורע ס וואַלד פּראָדוקץ לאַבאָראַטאָרי דערקלערט אַז וופּק נעץ קען זיין אַוועקגענומען איידער פּראַסעסינג, בעשאַס אַ באַזונדער קאַמפּאַונדינג שריט אָדער אין אַן ינ-שורה יקסטרוזשאַן פּראָצעס. זיין טעכניש קאַפּיטל אויך באמערקט אַז WPC פּראָדוסערס נוצן פאַרשידענע ויסריכט רוץ, אַרייַנגערעכנט פּריקאָמפּאָונדעד פּעלאַץ דורך אַ איין שרויף, איין-שריט צווילינג שרויף קאַמפּאַונדינג און פּראָפילינג, און טאַנדאַם סיסטעמען. די פורעם מוזן זיין מאַטשט צו דער מאַרשרוט וואָס סאַפּלייז זייַן צעשמעלצן.
רעפערענץ פאָרמולע הערשן:שטעלן איין באוויליקט פאָרמולע און צוגרייטונג אופֿן אין די מכשירים העסקעם. צוקונפֿט ענדערונגען זענען מעגלעך, אָבער די מאַנשאַפֿט דאַרף אַ באַסעלינע ווען דרוק, ייבערפלאַך, דימענשאַנז אָדער רעזולטאַט טוישן.
מויסטשער פארדינט זיין אייגענע שורה אין די RFQ. באַבאַלז, פּינכאָולז און אַ אַנסטייבאַל ייבערפלאַך אין די פורעם קען אָנהייבן אין סטאָרידזש, דרייינג, מיקסינג, פידינג אָדער ווענטינג. א פּאַלישט לויפן ייבערפלאַך קענען נישט באַזייַטיקן וואַסער וואָס בלייבט אין די קאַמפּאַונד.
גלייַכן די פורעם צו די וועג די WPC צעשמעלצן איז געשאפן
א פּריקאָמפּאָונדעד וופּק שרייטל פליסנדיק דורך אַ איין-שרויף פּראָפילער ריטשאַז די פורעם דיפערענטלי פון אַ טרוקן צונויפגיסן וואָס איז געמישט און שייפּט אין איין צווילינג-שרויף פּראָצעס. דער רעזולטאַט קען האָבן פאַרשידענע דרוק פעסטקייַט, טעמפּעראַטור פאַרשפּרייטונג און סענסיטיוויטי צו פאַרשטעלן ריסטריקשאַן. פרעגן די פורעם סאַפּלייער צו אָפּשאַצן די עקסטרודער און אַדאַפּטער, ניט בלויז די פּראָפיל.
| פּראָדוקציע מאַרשרוט | טיפּיש פּערטשאַסינג פאָקוס | אינפֿאָרמאַציע דארף אין די פורעם ינלעט |
|---|---|---|
| פּרעקאָמפּאָונדעד פּעלאַץ און איין-שרויף פּראָפילינג | פעסט קאַנווייינג, מעלטינג, דרוק דור און פּראָפיל פאָרמירונג | פּעללעט מיינונג, נעץ, שרויף דיאַמעטער, רעזולטאַט, צעשמעלצן טעמפּעראַטור, דרוק קייט און פילטריישאַן |
| איין-שריט צווילינג-שרויף קאַמפּאַונדינג און פּראָפילינג | פידינג, מיקסינג, נעץ באַזייַטיקונג און פאָרמינג אין איין קעסיידערדיק מאַרשרוט | גאַנץ פאָרמולע, פידער פּלאַן, ווענטינג, שרויף קאַנפיגיעריישאַן, אָפּזאָגן דרוק, טעמפּעראַטור און קורס ווערייישאַן |
| טאַנדעם יקסטרוזשאַן | באַזונדער קאַמפּאַונדינג אָדער דרייינג פליכט פון לעצט דרוק און פּראָפילינג פליכט | אַריבערפירן אופֿן, רגע-עקסטרודער דאַטן, צעשמעלצן צושטאַנד, קאָנטראָל לאָגיק און יבערקערן האַנדלינג |
| קאָ-עקסטרודעד היטל אָדער פאַנגקשאַנאַל שיכטע | סטאַביל שיכטע פאַרשפּרייטונג און אַדכיזשאַן אַרום דעם פּראָפיל | קאָר און היטל פאָרמולאַס, לויפן פאַרהעלטעניש, ינלעט אָריענטירונג, יחיד פּרעשערז און אַקסעפּטאַנס פון שיכטע גרעב |
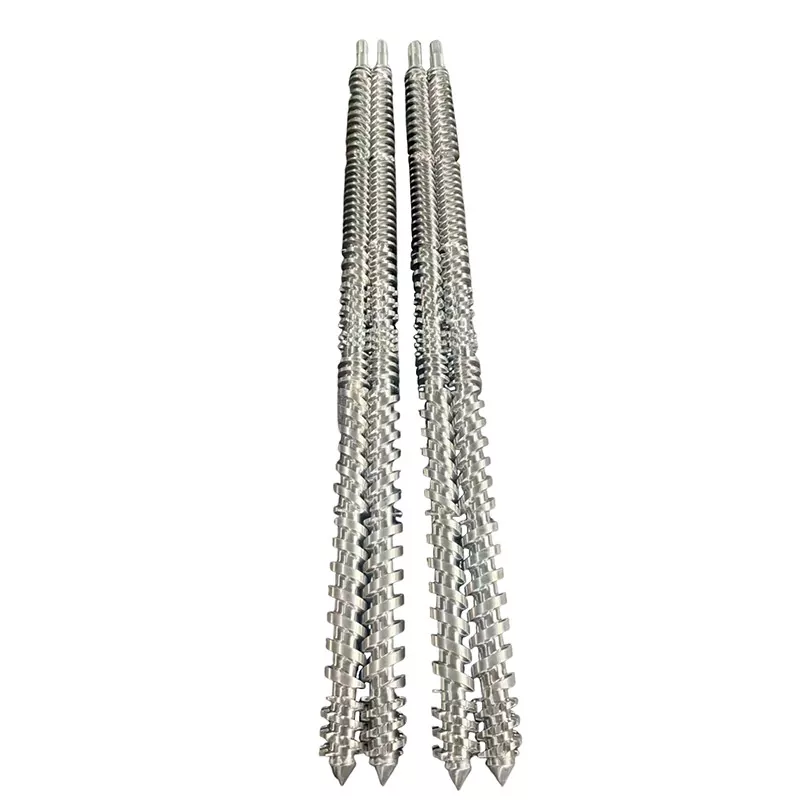
נאַנהאַייאַ סאַפּלייזאיין סקרוז, פּאַראַלעל צווילינג סקרוז, קאַניקאַל צווילינג-שרויף באַראַלזאוןפּלאַסטיק עקסטרודער מאשינען. קלייַבן די פּלאַסטיסיזינג אָפּטיילונג דורך דעם פּראָצעס אַרבעט. דעמאָלט פּלאַן די פורעם אַרום די צעשמעלצן צושטאַנד אַז אָפּטיילונג קענען טייַנען.
פֿאַר אַברייסיוו האָלץ און מינעראַל-אָנגעפילט פאָרמולאַס, אָפּשאַצן די שרויף און פאַס טראָגן פּעקל איידער ינקריסינג פורעם ריסטריקשאַן. די יגזיסטינג פירער פון Nanhaiya,שרויף פאַס פֿאַר וופּק יקסטרוזשאַן: ווי צו האַלטן האָלץ-פּלאַסטיק טראָגן, קאָווערס ווענטינג, טעמפּעראַטור און ייבערפלאַך סעלעקציע אָן דופּליקאַט די פּראָפיל-טואָלינג דיסיזשאַנז אין דעם אַרטיקל.
אונדזער פאַבריק מיינונג:ווען אַ נייַ פורעם רייזאַז דרוק, די שטאַרבן איז אָפט באַשולדיקט מיד. מאל די ריסטריקשאַן איז פאַלש. מאל די שרויף קענען נישט צושטעלן אַ מונדיר, גאָר צוגעגרייט צעשמעלצן אין די געבעטן קורס. מיר פאַרגלייַכן דרוק איידער און נאָך ענדערונגען, קאָנטראָלירן די פאַרשטעלן און מאַטעריאַל צושטאַנד, און באַשטעטיקן די אמת נעץ רעזולטאַט איידער קאַטינג די לויפן דרך ווידער.

פּראָפיל לויפן מוזן אָנקומען צוזאַמען אין די שטאַרבן אַרויסגאַנג
א WPC פּראָפיל קען אַנטהאַלטן דיק אַרויס ווענט, דין ינערלעך וועבס, טיף גרוווז און קליין עקן אין איין אָפּטיילונג. יעדער וועג אַנטקעגנשטעלנ זיך לויפן דיפערענטלי. אויב די צעשמעלצן ריטשאַז איין געגנט צו געשווינד און אנדערן צו סלאָולי, דער פּראָפיל קענען ציען, דרייַ, טרער אָדער ווייַזן אַניוואַן געדיכטקייַט און ייבערפלאַך.
די טאָאָלינג פּלאַן ניצט יבערגאַנג פאָרעם און היגע לויפן קעגנשטעל צו באַלאַנסירן די אָפּטיילונג. דער ציל איז נישט יידעניקאַל גיכקייַט אין יעדער ינערלעך פונט. דער ציל איז אַ סטאַביל פּראָפיל ביי די אַרויסגאַנג אַז די קאַליבראַטאָר קענען שטיצן אָן יבעריק קערעקשאַן.
דרויסנדיקע ווענט
קענטיק פנימער דאַרפֿן סטאַביל צושטעלן און אַ צונעמען ייבערפלאַך בייַ די שטאַרבן ליפּ. דיק סעקשאַנז אויך פירן מער היץ אין די קאַלאַברייטער און קענען קיל מער סלאָולי ווי דין פֿעיִקייטן.
אינערלעכע וועבס
דין ריבס זענען שפּירעוודיק צו דערענדיקט פילונג אָדער טירינג. זייער קאָרמען פּאַטס, דזשונקטיאָנס און דאַונסטרים שטיצן זאָל זיין קענטיק אין די מכשירים און אַקסעפּטאַנס דראַווינגס.
גרוווז און עקן
קליין פֿעיִקייטן קענען פאַרשטאַרקן היגע לויפן און ענדיקן פּראָבלעמס. מארק די פאַנגקשאַנאַל עדזשאַז אַזוי די קערעקשאַן פון מכשירים פּראַטעקץ פּאַסיק אַנשטאָט פון ימפּרוווינג אַ ניט-קריטיש ייבערפלאַך.



אונדזער פאַבריק מיינונג:אַ פורעם קערעקשאַן זאָל האָבן אַ געמאסטן סיבה. מיר צייכן ווו די פּראָפיל איז שווער, דין, שנעל, פּאַמעלעך אָדער פאַרקרימט, און טוישן די פאַראַנטוואָרטלעך לויפן געגנט אין קאַנטראָולד סטעפּס. גריינדינג אַ שטאַרבן ליפּ ווייַל דער פּראָפיל "קוקט פאַלש" קענען האַנדלען איין כיסאָרן פֿאַר אנדערן און רימוווז די רעקאָרד דארף פֿאַר די ווייַטער גאַנג.
קאַלאַבריישאַן און קאָאָלינג באַשטימען די קאַלט פּראָפיל
די יקסטרוזשאַן שטאַרבן פארמען אַ הייס אָפּטיילונג. די קאַליבראַטאָר יסטאַבלישיז און שטיצט קריטיש סערפאַסיז בשעת היץ לאָזן די מאַטעריאַל. קאָאָלינג האלט דורך פּלאַטעס, טאַנגקס אָדער שפּריץ סעקשאַנז, און די שלעפּן-אַוועק באוועגט די פּראָפיל אונטער קאַנטראָולד שפּאַנונג. די קאַמפּאָונאַנץ מוזן טיילן אַ סענטערלינע און גיכקייַט רעפֿערענץ.
Nanhaiya אָפפערס אַפּשאַנאַל קאָאָלינג טשאַנאַלז אין זייַן WPC מאָולדז. ספּעציפיצירן די ציל פון יעדער קרייַז, ינלעט און ווענטיל גרייס, וואַסער קוואַליטעט פאָדערונג, אַפּערייטינג טעמפּעראַטור און בנימצא לויפן. די פאַבריק זאָל אויך פּלאַן אַקסעס פֿאַר רייניקונג טשאַנאַלז וואָס קען קלייַבן וואָג אָדער דעבריס.
| דאַונסטרים אַרייַנשרייַב | ווירקונג אויף דעם פּראָפיל | קוינע דאַטן צו צושטעלן |
|---|---|---|
| קאַלאַבראַטאָר קאָנטאַקט און שטיצן | האלט אויסגעקליבן אַרויס פנימער, גרוווז, עדזשאַז אָדער קאַוויטיז ווי די אָפּטיילונג קולז | קאַלאַבראַטאָר צייכענונג, לענג, נומער פון סטאַגעס, וואַקוום אופֿן און אַדזשאַסטמאַנט קייט |
| קאָאָלינג-וואַסער צושטאַנד | ענדערונגען היץ-באַזייַטיקונג קורס און דימענשאַנאַל סטייבאַלאַזיישאַן | צושטעלן טעמפּעראַטור קייט, לויפן, דרוק, וואַסער קוואַליטעט און רעסירקולאַטיאָן סיסטעם |
| דיסטאַנסע פון שטאַרבן צו קאַליבראַטאָר | ענדערונגען אַנסאַפּאָרטיד הייס-פּראָפיל נאַטור איידער סייזינג | שורה אויסלייג, אַדזשאַסטמאַנט קייט און אָנהייב-אַרויף אַקסעס |
| טיפּ און ייַנמאָנטירונג | שטעלט שורה גיכקייַט און קענען ציען די פּראָפיל אַניוואַנלי | גאַרטל אָדער שפּור אויסלייג, גיכקייַט קייט, קאָנטאַקט לענג און צענטער הייך |
| קאַטינג און סטאַקינג | קענען אַנטדעקן אָדער מאַכן באַוועגונג נאָך ערשטיק קאָאָלינג | דורכשניט לענג, געזען אָדער קאַטער טיפּ, שטיצן טיש און סטאַקינג אופֿן |
דו זאלסט נישט צוזאָג קאַלט דימענשאַנז בייַ די שטאַרבן אַרויסגאַנג.שטימען ווו און ווען יעדער ויסמעסטונג וועט זיין געמאסטן נאָך קאָאָלינג. ניצן די זעלבע קאַנדישאַנינג און מעסטן אופֿן פֿאַר האַסקאָמע סאַמפּאַלז און פּראָדוקציע קאָנטראָל.
די פּראָפיל-יקסטרוסיאָן פאָרשונג פון די USDA פאָרעסט פּראָדוקץ לאַבאָראַטאָרי באשרייבט אַ פּראָצעס אין וואָס די מאָולטאַן וופּק איז געווען שייפּט דורך אַ שטאַרבן, נאכגעגאנגען דורך אַ סייזינג שטאַרבן, וואַסער שפּריץ טאַנק און פּולער. די סיקוואַנס איז אַ נוציק דערמאָנונג: דער רעזולטאַט פון די פאָרמירונג געהערט צו די גאנצע שורה, אפילו ווען די פורעם איז פּערטשאַסט ווי איין נומער.
ספּעציפיצירן פורעם קאַנסטראַקשאַן, באַהאַנדלונג און דורכקוק
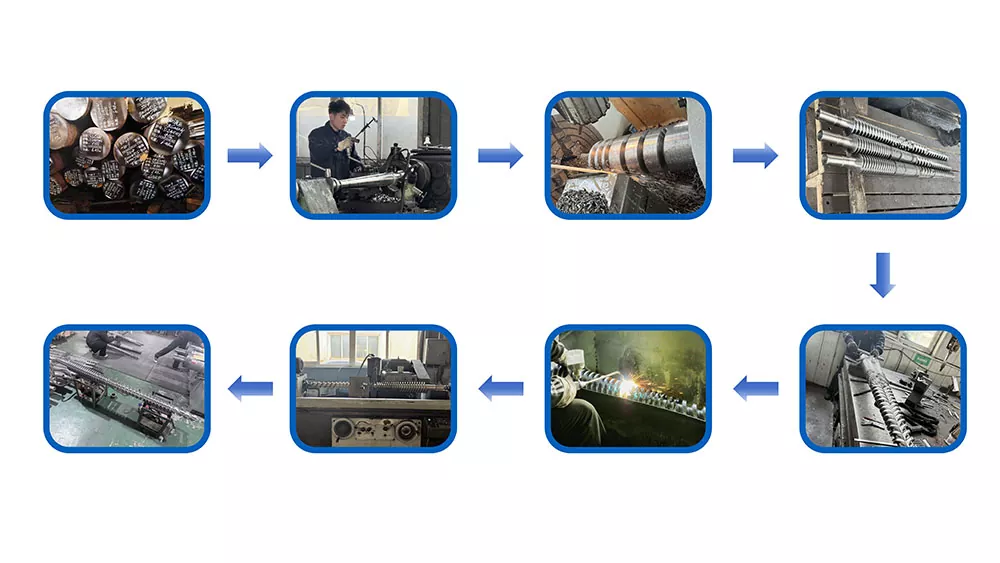
Nanhaiya מאַניאַפאַקטשערז זייַן WPC מאָולדז פון שטאָל און באשרייבט הויך-שטאַרקייַט צומיש שטאָל מיט פאַרגליווערט און פּאַלישט סערפאַסיז פֿאַר די אַרבעט געביטן. יעדער פורעם איז CNC מאַשינד, היץ באהאנדלט און פּאַלישט. די לעצט העסקעם זאָל ווענדן די אַלגעמיינע פּראָדוקט אַטריביוץ אין קאָמפּאָנענט-מדרגה באדערפענישן.
- מאַטעריאַל מיינונג פֿאַר יעדער הויפּט קאָמפּאָנענט
- היץ-באַהאַנדלונג און כאַרדאַנינג פאַרנעם
- פאַרטיק כאַרדנאַס פאָדערונג און פּרובירן אָרט
- פלאָו-ייבערפלאַך ענדיקן פאָדערונג
- קריטיש דימענשאַנז און טאָלעראַנץ
- רעדזשיסטערס, דאַואַלז און פֿאַרזאַמלונג באַווייַזן
- כיטער קוואַנטיטי, מאַכט, וואָולטידזש און קאַנעקטערז
- טהערמאָקאָופּלע טיפּ, אָרט און קאַבלע פרטים
- דרוק און צעשמעלצן טעמפּעראַטור פּאָרץ
- קאָאָלינג-קאַנאַל צייכענונג און דרוק פּרובירן
- פאַסנער מאַטעריאַל, מיינונג און ספּער קוואַנטיטי
- ריפּלייסאַבאַל אַרייַנלייגן און טראָגן-טייל דעפֿיניציע
- זשאַווער שוץ, פּאַקינג און סטאָרידזש אופֿן
- מאַטעריאַל, באַהאַנדלונג און דימענשאַנאַל רעקאָרדס
דו זאלסט נישט בעטן די כאַרדאַסט מעגלעך ייבערפלאַך אומעטום. די שטאַרבן גוף, ינסערץ, פאַסאַנערז, אַדאַפּטער און שטיצן האָבן פאַרשידענע דזשאָבס. די ספּעסאַפאַקיישאַנז זאָל פאַרבינדן ייבערפלאַך צושטאַנד, סאַבסטרייט שטאַרקייַט, פאַרריכטן אופֿן און קעראָוזשאַן ויסשטעלן מיט די דערוואַרט האָלץ און מינעראַל אינהאַלט.


סאַפּלייער קוואַליפיקאַציע קענען אַרייַננעמען Nanhaiya ספּראָדוקציע ויסריכט, באַווייַזן אינפֿאָרמאַציעאוןייַנמאָנטירונג און וישאַלט שטיצן. שטעלן פארלאנגט דאָקומענטן און שטיצן אין די קויפן סדר אלא ווי רילייינג אויף אַ גענעראַל קאַטאַלאָג סטאַטעמענט.
ניצן די דעפעקט מוסטער צו געפֿינען די פאַראַנטוואָרטלעך זאָנע
וופּק פּראָפיל חסרונות קענען אָנהייבן אין די רוי מאַטעריאַל, מיקסער, פידער, שרויף און פאַס, פורעם, קאַליבראַטאָר, קאָאָלינג אָפּטיילונג אָדער שלעפּן-אַוועק. דער אָרט פון אַ כיסאָרן אויף די קרייַז-אָפּטיילונג און זייַן ענדערונג איבער צייַט געבן נוציק קלוז. רעקאָרד זיי איידער טשאַנגינג טעמפּעראַטור, גיכקייַט און מכשירים צוזאַמען.
| באמערקט כיסאָרן | פורעם טשעקס | אנדערע שורה טשעקס | ייַנשאַפונג לעקציע |
|---|---|---|---|
| פּראָפיל טוויסץ אין איין ריפּיטאַבאַל ריכטונג | לויפן וואָג, וואַנט פאַרגיטיקונג, שטאַרבן אַליינמאַנט און אָפּזאָגן צושטאַנד | קאַלאַבראַטאָר שטעלע, קאָאָלינג וואָג און שלעפּן-אַוועק אַליינמאַנט | מאַכן דרייַ אַ געמאסטן אַקסעפּטאַנס נומער נאָך פול קאָאָלינג |
| איין וואַנט אָדער ריפּ איז דין | לאקאלע ריסטריקשאַן, אַרייַנלייגן שטעלע, אַוועקלייגן, טראָגן אָדער דאַמידזשד לויפן ייבערפלאַך | פאָרמולע קאָנסיסטענסי, נעץ, פאַרשטעלן צושטאַנד און רעזולטאַט פעסטקייַט | צייכן יעדער קריטיש וואַנט און ריפּ אויף די צייכענונג |
| ינערלעך וועב ברייקס | וועב פיטער דרך, קנופּ פּלאַן און אַרויסגאַנג שטיצן | נעץ, קאַנטאַמאַניישאַן, צעשמעלצן צוגרייטונג, גיכקייַט און אַנסאַפּאָרטיד ווייַטקייט | אַרייַננעמען אַ דורכקוק דורכשניט דורכשניט אין די לויפן פּרובירן |
| פּראָסט אָדער טאָרן ייבערפלאַך | די-ליפּ ענדיקן, אַוועקלייגן, טעמפּעראַטור און היגע לויפן | פאָרמולע, שמירעכץ וואָג, נעץ, דיספּערשאַן און שורה גיכקייַט | אַפּרווו אַ גשמיות ייבערפלאַך מוסטער אונטער אַ געהייסן פאָרמולע |
| באַבאַלז אָדער פּינכאָולז | האַלטן-אַרויף זאָנעס און היגע אָוווערכיטינג | האָלץ נעץ, דרייינג, פידינג, ווענטינג און וואַלאַטאַל באַזייַטיקונג | רעקאָרד נעץ צוגרייטונג און ויסגאַנג פאָרשטעלונג אין די פּרובירן פּלאַן |
| ברוין אָדער שוואַרץ מאַרקס | טויט זאָנעס, דיפּאַזאַץ, יבעריק היגע טעמפּעראַטור און רייניקונג שעדיקן | פאַס דיפּאַזאַץ, טערמאַל געשיכטע, שאַטדאַון פיר און קאַנטאַמאַנייטאַד פיטער | בעטן אַ דאַקיומענטאַד אָנהייב-אַרויף, שאַטדאַון און רייניקונג פּראָצעדור |
| דימענשאַנז דריפט בעשאַס אַ לויפן | טערמאַל באַוועגונג, פרייַ אַדזשאַסטמאַנט, טראָגן און קאָאָלינג-קאַנאַל צושטאַנד | רעזולטאַט, טעמפּעראַטור, דרוק, וואַקוום, וואַסער און שלעפּן-אַוועק גיכקייַט | ניצן טיימד מוסטערונג דורך אַ סטאַביל לויפן, נישט איין פרי מוסטער |
| הויך דרוק און נידעריק רעזולטאַט | ריסטריקטיד לויפן, אפגעשטעלט דרך, ומפּאַסיק יבערגאַנג אָדער נידעריק שטאַרבן טעמפּעראַטור | פאַרשטעלן בלאַקידזש, וואָרן שרויף, קאָרמען באַגרענעצונג און מאַטעריאַל וויסקאָסיטי | דעפינירן דרוק אָרט און אַ ניצלעך אַפּערייטינג פֿענצטער |
פּראַקטיש דיאַגנאָסטיק אופֿן:צייכן שפּיץ, דנאָ, לינקס און רעכט אויף די עקסטרודאַטע און לעצט פּראָפיל. רעקאָרד די זעלבע אָריענטירונג דורך די קאַלאַברייטער. אויב דער כיסאָרן ראָוטייץ אָדער ענדערונגען נאָך אַ שורה קאָמפּאָנענט, די ויספאָרשונג האט אַ בעסער סטאַרטינג פונט ווי אַ גענעראַל לימעד צו סטרויערן די פורעם.
אונדזער פאַבריק מיינונג:מיר זענען אָפּגעהיט ווען אַ כיסאָרן איז דיסקרייבד בלויז ווי "די ייבערפלאַך איז שלעכט." מיר פרעגן ווו עס אויס, צי עס איז קעסיידערדיק, ווען עס הייבט נאָך אָנהייב-אַרויף, וואָס פאָרמולע פּלאַץ איז פליסנדיק און וואָס כאַפּאַנז צו דרוק. א נאָענט פאָטאָ מיט אָריענטירונג און אַ ריטיינד אָפּטיילונג אָפט סאַוועס מער צייט ווי אַ לאַנג אָנזאָג.

וופּק יקסטרוזשאַן פורעם רפק טשעקליסט
א גאַנץ RFQ מאכט ציטאטן פאַרגלייַכלעך און גיט די ינזשעניעריע מאַנשאַפֿט אַ קלאָר רעפֿערענץ צושטאַנד. ניצן איין רעוויזיע נומער אַריבער די פּראָדוקט צייכענונג, פאָרמולע, שורה אויסלייג און אַקסעפּטאַנס דאָקומענט.
- ידענטיפיצירן די פאַרטיק פּראָדוקט.שטאַט דעקינג, פענסינג, טיר ראַם, סופיט, טאַפליע, טרים אָדער אן אנדער פּראָפיל. דערקלערן די אַפּלאַקיישאַן און וואָס סערפאַסיז זענען קענטיק אָדער פאַנגקשאַנאַל.
- צוטשעפּען די קאַנטראָולד קרייַז-אָפּטיילונג.אַרייַננעמען דימענשאַנז, ווענט, ריבס, קאַוויטיז, ראַדיוס, דאַטאַמז, טאָלעראַנץ, סטרייטנאַס, דרייַ און ציל מאַסע פּער לענג.
- צושטעלן די גאַנץ פאָרמולע.רשימה פּאָלימער מיינונג, האָלץ טיפּ און אינהאַלט, מינעראַל פיללער, שמירעכץ, קאַפּלינג אַגענט, סטייבאַלייזער, פּיגמענט, ריסייקאַלד אינהאַלט און קיין פאָומינג אָדער היטל-שיכטע סיסטעם.
- באַשרייַבן מאַטעריאַל צוגרייטונג.געבן דריינג, מיקסינג, קאַמפּאַונדינג, פּעללעטיזינג, סטאָרידזש, פאַרנעם געדיכטקייַט און נעץ קאָנטראָל אינפֿאָרמאַציע.
- דעפינירן די יקסטרוזשאַן מאַרשרוט.שטאַט איין שרויף, פּאַראַלעל צווילינג, קאַניקאַל צווילינג אָדער טאַנדאַם; שרויף דיאַמעטער; רעזולטאַט; שורה גיכקייַט; פילטריישאַן; נאָרמאַל דרוק; און טעמפּעראַטור פֿענצטער.
- קאָנטראָל די מעטשאַניקאַל צובינד.צוטשעפּען די פלאַנדזש, רעגיסטרירן, ריגל קרייַז, צעשמעלצן ינלעט, סילינג פּנים, צענטער הייך, שטיצן, ליפטינג און פּלאַץ קאָנווערט.
- רשימה עלעקטריקאַל און נוצן דאַטן.געבן וואָולטידזש, אָפטקייַט, כיטער קאָנטראָל, טהערמאָקאָופּלע טיפּ, קאַבלע נאָרמאַל, קאָאָלינג וואַסער טעמפּעראַטור, לויפן, דרוק און קוואַליטעט.
- ווייַזן די דאַונסטרים אויסלייג.אַרייַננעמען קאַלאַבראַטאָר סעקשאַנז, וואַקוום אָדער וואַסער קאַנעקשאַנז, קאָאָלינג טאַנגקס, שטיצן טישן, שלעפּן אַוועק, עמבאָססינג אַפּאַראַט, קאַטער און בנימצא אַדזשאַסטמאַנט.
- דעפינירן ייבערפלאַך אַרבעט.זאָגן צי די פּראָדוקט בלעטער די שורה גלאַט, ימבאָסט, סאַנדיד אָדער בראַשט און ווי פיל מאַטעריאַל די צווייטיק פּראָצעס רימוווז.
- רשימה יעדער סאַפּלייד קאָמפּאָנענט.באַזונדער אַדאַפּטער, שטאַרבן גוף, ינסערץ, קאַלאַברייטערז, קאָאָלינג פּלאַטעס, כיטערז, סענסאָרס, סתימות, פאַסאַנערז, סטאַנדז, מכשירים און ספּער.
- בעטן די טעכניש טעקע.אַרייַננעמען דראַווינגס, רעכענונג פון מאַטעריאַלס, מאַטעריאַל און באַהאַנדלונג רעקאָרדס, דורכקוק באַריכט, עלעקטריקאַל רשימה, קאָאָלינג דיאַגראַמע, מאַנואַל און ספּער טיילן רשימה.
- שרייב די אַקסעפּטאַנס פּרובירן.נאָמען די פאָרמולע, פּראָפיל, רעזולטאַט, גיכקייַט, לויפן געדויער, פּראָצעס רעקאָרדס, מוסטערונג אָפטקייַט, דימענשאַנאַל לימאַץ, ייבערפלאַך מוסטער און פאַרטיק פּראָדוקט טעסץ.
פאַרבייַט ווארענונג:טאָן ניט נוצן אַ וואָרן פורעם ווי די בלויז דעפֿיניציע פון די נייַע גאַנג. קאַמביין אָריגינעל דראַווינגס, מעזשערמאַנץ פון מאַשין צובינד, אַ גוט ריטיינד פּראָפיל און די סיבה פֿאַר פאַרבייַט. קאַפּיינג וואָרן לויפן פֿעיִקייטן קענען רעפּראָדוצירן די אַלט כיסאָרן.
פֿאַר אַ פּווק אָדער WPC ברעט שורה, רעצענזיע דיפּווק ברעט קאַניקאַל צווילינג-שרויף פאַסמיט די מכשירים פּעקל. פֿאַר הויך-רעזולטאַט אָדער קאַמפּאַונדינג דוטיז, פאַרגלייַכן דיקאָ-ראָוטייטינג פּאַראַלעל צווילינג-שרויף פאַסאון דאָס ברייטערעפּאַראַלעל צווילינג-שרויף קייט. די לינקס שטיצן ויסריכט סעלעקציע; די לעצט ברירה דעפּענדס נאָך אויף די פאָרמולע און פּראָצעס מאַרשרוט.
אָננעמען די פורעם מיט אַ קאַנטראָולד פּראָדוקציע לויפן
אָנהייבן מיט די דורכקוק פון די קאָמפּאָנענט, דאַן באַווייַזן די פאָרמירונג רעזולטאַט אויף די שורה. די מסכים WPC פאָרמולע איז וויכטיק ווייַל אַ אַנדערש פּאָלימער, האָלץ אינהאַלט, נעץ צושטאַנד אָדער שמירעכץ סיסטעם קענען טוישן דרוק, ייבערפלאַך און דימענשאַנאַל אָפּזוך.
| אַקסעפּטאַנס בינע | וואָס צו באַשטעטיקן | רעקאָרד צו האַלטן |
|---|---|---|
| דאָקומענט אָפּשאַצונג | צייכענונג ריוויזשאַנז, קאָמפּאָנענט רשימה, מאַטעריאַל און באַהאַנדלונג פאַרנעם, כיטערז, סענסאָרס, קאָאָלינג סערקאַץ, ספּער און מאַניואַלז | געחתמעט דאָקומענט רעגיסטרירן |
| באַנק דורכקוק | קריטיש ינטערפייסיז, רעדזשיסטערז, אָופּאַנינגז, ינסערץ, סילינג פנימער, פאַסאַנערז, לויפן סערפאַסיז און פֿאַרזאַמלונג אָריענטירונג | דימענשאַנאַל און וויזשאַוואַל באַריכט טייד צו טייל נומערן |
| ייַנמאָנטירונג | צענטער הייך, פלאַנדזש פּאַסיק, שטיצן, ליפטינג אַקסעס, כיטער וויירינג, סענסאָרס, וואַסער קאַנעקשאַנז און אַליינמאַנט צו קאַלאַברייטערז | ייַנמאָנטירונג טשעקליסט און פאָוטאַגראַפס |
| היץ-אַרויף | זאָנע לעגיטימאַציע, קאָנטראָללער ענטפער, סענסער לייענען, קראַנט ציען, ליקאַדזש און קאָאָלינג קאַנאַל צושטאַנד | זאָנע מאַפּע און סטייבאַלייזד רידינגז |
| פּראָדוקציע לויפן | באוויליקט פאָרמולע, קאָרמען צוגרייטונג, רעזולטאַט, שורה גיכקייַט, טעמפּעראַטורעס, דרוק, מאָטאָר מאַסע, קאָאָלינג און היילונג טנאָים | צייט-באזירט פּראָצעס בלאַט און ריטיינד רוי מאַטעריאַל מוסטער |
| פּראָפיל דורכקוק | אַרויס דימענשאַנז, וואַנט און ריפּ סעקשאַנז, סטרייטנאַס, דרייַ, ייבערפלאַך, קאָליר, מאַסע פּער לענג און פּאַסיק מיט מאַטינג קאַמפּאָונאַנץ | מעזשערמאַנץ טייד צו שנייַדן שטעלע און פּראָדוקציע צייט |
| טוישן און אָפּזוך | מסכים אַדזשאַסטמאַנט, נאָרמאַל האַלטן און ריסטאַרט, אָדער איין גרייס אָדער קאָליר טוישן ווען עס איז וויכטיק צו טעגלעך פּראָדוקציע | אָפּעראַטאָר צייכן-אַוועק און רוען-קאַמף רשימה |
די פאַרטיק פּראָדוקט קען דאַרפֿן טעסץ וואָס גיין ווייַט ווייַטער פון פּראָפיל דימענשאַנז.ASTM D7031איז אַ וועגווייַזער פֿאַר יוואַליוייטינג מאַקאַניקאַל און גשמיות פּראָפּערטיעס פון WPC פּראָדוקטן, און עס זאגט אַז יוזערז זאָל אויסקלייַבן די טעסץ פּאַסיק פֿאַר די אַפּלאַקיישאַן.ASTM D7032-21קאָווערס פאָרשטעלונג רייטינגז פֿאַר WPC און פּלאַסטיק-געהילץ דעק באָרדז, טרעפּ טרעדז, גאַרדז און כאַנדריילז.
פֿאַר נאַטירלעך פיברע-ריינפאָרסט קאַמפּאַזאַט דעק באָרדז,יסאָ 16616:2015גיט פּרובירן מעטהאָדס, בשעתיסאָ 19821:2017ווענדט שפּאַן ראַנג. באַשטעטיקן די אָנווענדלעך אַדישאַן, נאציאנאלע קאָד און פּראָדוקט פאַרנעם איידער שרייבן דעם אָפּמאַך. די פורעם טוט נישט פירן די העסקעם פון די פאַרטיק פּראָדוקט.
אונדזער פאַבריק מיינונג:דער בעסטער כאַנדאָוווער איז אַ סטאַביל פּראָצעס פֿענצטער און אַ גאַנג פון טרייסאַבאַל סאַמפּאַלז. מיר ווילן צו וויסן וואָס פאָרמולע געלאפן, ווי שנעל די שורה אריבערגעפארן, ווו דרוק געזעצט, ווי קאָאָלינג איז באַשטימט און ווען יעדער מוסטער איז שנייַדן. איין גוט-קוקן ברעט געשטעלט אויף אַ טיש טוט נישט דערקלערן צי די שורה קענען איבערחזרן עס.

אָפט געפרעגט שאלות
וואָס אינפֿאָרמאַציע איז פארלאנגט צו ציטירן אַ WPC יקסטרוזשאַן פורעם?
שיקן די לעצט פּראָפיל צייכענונג מיט טאָלעראַנץ, די גאַנץ WPC פאָרמולע, מאַטעריאַל צוגרייטונג אופֿן, עקסטרודער און אַדאַפּטער דעטאַילס, ציל רעזולטאַט און שורה גיכקייַט, קאָאָלינג און שלעפּן-אַוועק אויסלייג, ייבערפלאַך רעקווירעמענץ, טשאַנגאָוווער פּלאַן, בנימצא יוטילאַטיז און אַ מעזשעראַבאַל אַקסעפּטאַנס פּרובירן. א גשמיות פּראָדוקט מוסטער איז נוציק, אָבער עס זאָל נישט פאַרבייַטן די קאַנטראָולד צייכענונג.
קענען איינער וופּק פורעם לויפן פּע, פּפּ און פּווק-באזירט האָלץ קאַמפּאַזאַץ?
דער זעלביקער פאַרטיק פאָרעם טוט נישט מאַכן די מאַטעריאַלס ינטערטשיינדזשאַבאַל. PE, PP און פּווק-באזירט WPC פאָרמיוליישאַנז קענען זיין אַנדערש אין לויפן, טעמפּעראַטור פֿענצטער, לובריקיישאַן, דראַוודאַון און קאָאָלינג ענטפער. מיר אָפּשאַצן די פּינטלעך פאָרמולע און פּראַסעסינג מאַרשרוט איידער מיר באַשליסן צי איין מכשירים און באַזונדער ינסערץ זענען פּראַקטיש אָדער צי דעדאַקייטאַד מכשירים איז סאַפער.
טוט אַ WPC יקסטרוזשאַן פורעם כולל די קאַלאַברייטער?
דער ציטירטן פארנעם מוז זאגן. די יקסטרוזשאַן שטאַרבן שאַפּעס די הייס צעשמעלצן, בשעת די קאַלאַבראַטאָר, קאָאָלינג סעקשאַנז און שלעפּן-אַוועק האַלטן און סטייבאַלייז די פּראָפיל ווען עס קולז. פרעגן פֿאַר אַ שורה-נומער טולינג רשימה וואָס יידענאַפייד די שטאַרבן, אַדאַפּטערז, קאַלאַברייטערז, קאָאָלינג פּלאַטעס, סתימות, כיטערז, סענסאָרס און טוישן טיילן.
פארוואס טוט די WPC פּראָפיל דרייַ אָדער בויגן נאָך די פורעם?
טוויסט אָדער בויגן קענען קומען פון אַניוואַן שטאַרבן לויפן, אַנבאַלאַנסט וואַנט אָדער וועב סעקשאַנז, אַניקוואַל קאָאָלינג, קאַליבראַטאָר אַליינמאַנט, אַנסטייבאַל רעזולטאַט, ניט-וניניפאָרם טעמפּעראַטור אָדער אַ מיסאַליינד שלעפּן-אַוועק. מעסטן די ריכטונג און טיימינג פון די דיסטאָרשאַן איידער אַדזשאַסטינג עטלעכע וועריאַבאַלז. די גאַנץ פאָרמינג און קאָאָלינג סיסטעם מוזן זיין אָפּגעשטעלט.
וואָס מאַטעריאַל ניצט נאַנהאַייאַ פֿאַר וופּק מאָולדז?
Nanhaiya ס WPC פורעם בלאַט רשימות שטאָל און באשרייבט הויך-שטאַרקייַט צומיש שטאָל מיט פאַרגליווערט און פּאַלישט סערפאַסיז. יעדער פורעם איז CNC מאַשינד און היץ באהאנדלט, מיט אַפּשאַנאַל קאָאָלינג טשאַנאַלז. די באוויליקט ציטאַט זאָל ידענטיפיצירן די פּינטלעך מיינונג, באַהאַנדלונג פאַרנעם, לויפן-ייבערפלאַך ענדיקן און דורכקוק רעקאָרדס פֿאַר די פּרויעקט.
ווי זאָל אַ פּוסט WPC דעקינג פּראָפיל זיין ספּעסיפיעד?
צושטעלן די פולשטענדיק קרייַז-אָפּטיילונג מיט ויסווייניקסט דימענשאַנז, וואַנט און ריפּ טיקנאַס, קאַוואַטי דזשיאַמאַטרי, ראַדיוס, קריטיש טאָלעראַנץ, קענטיק פנימער, עמבאָססינג אָדער סאַנדינג פּענסיע, ציל מאַסע פּער לענג און די לעצט פּראָדוקט פּרובירן נאָרמאַל. מארק וואָס דימענשאַנז זענען פאַנגקשאַנאַל אַזוי דער טולינג פאַבריקאַנט ווייסט ווו אַדזשאַסטמאַנט איז מערסט וויכטיק.
קענען די פורעם גאַראַנטירן די סטאַנדאַרט העסקעם פון WPC דעקינג?
ניין די פורעם קאָנטראָלס פּראָפיל פאָרמירונג, אָבער לעצט פּראָדוקט פאָרשטעלונג אויך דעפּענדס אויף די פאָרמולע, קאַמפּאַונדינג, נעץ קאָנטראָל, יקסטרוזשאַן טנאָים, קאָאָלינג און פּראָדוקציע קוואַליטעט סיסטעם. דער פאַבריקאַנט מוזן פּרובירן די פאַרטיק דעקינג לויט די אָנווענדלעך רעקווירעמענץ, אַזאַ ווי די אויסגעקליבן ASTM, ISO אָדער נאציאנאלע נאָרמאַל.
ווי זאָל אַ WPC יקסטרוזשאַן פורעם זיין אנגענומען?
דורכקוקן די באוויליקט דראַווינגס, מאַטעריאַלס, באַהאַנדלונג, ינטערפייסיז, כיטערז, סענסאָרס, לויפן סערפאַסיז און טוישן טיילן ערשטער. דערנאָך לויפן די מסכים פּראָדוקציע פאָרמולע מיט אַ נאָמען פּראָפיל, רעזולטאַט און שורה גיכקייַט. רעקאָרדירן פּראָצעס טנאָים און מעסטן די דימענשאַנז פון די קולד פּראָפיל, וואַנט און ריפּ סעקשאַנז, סטרייטנאַס, דרייַ, ייבערפלאַך, מאַסע פּער לענג און קיין טעסץ פארלאנגט דורך די פּראָדוקט באַשרייַבונג.
טעכניש אינהאַלט צוגעגרייט פֿון די קראַנט WPC פורעם, שרויף פאַס, ויסריכט און סערוויס בלעטער פון Nanhaiya. פונדרויסנדיק טעכניש שטיצן איז לימיטעד צו באַאַמטער USDA, ASTM און ISO קוואלן. די דימענשאַנז, מאַטעריאַלס, באַהאַנדלונג, שורה פאַרנעם און אַקסעפּטאַנס קרייטיריאַ זענען קאַנטראָולד דורך די באוויליקט פּרויעקט דאָקומענטן.