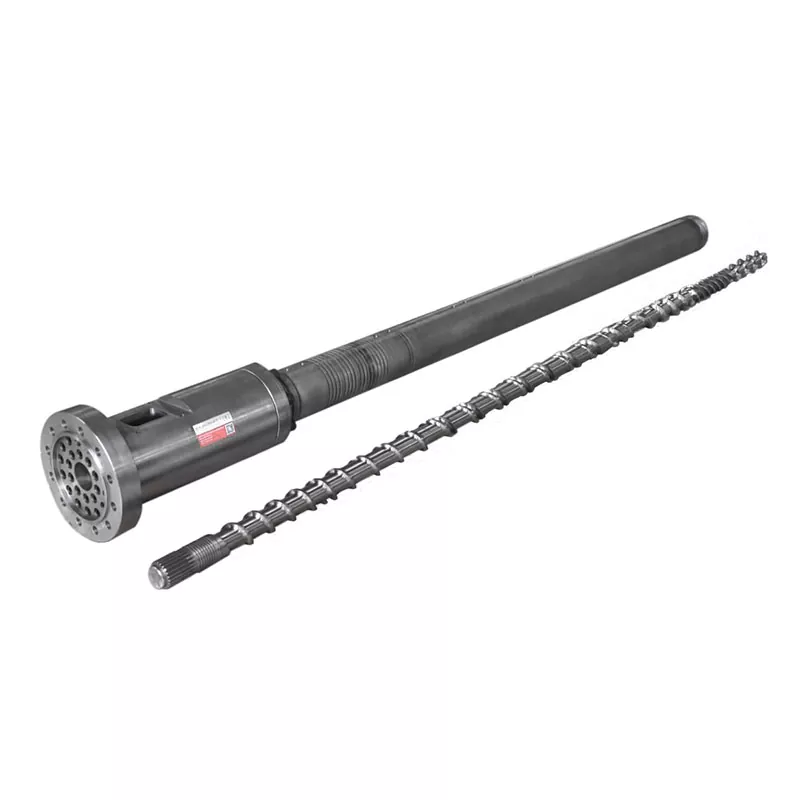
א פאַס פלאַנדזש קוקט פּשוט ביז די נייַ טייל ריטשאַז די מאַשין. דערנאָך אַ קליין טעות אין די רעגיסטרירן, ריגל קרייַז, סילינג פּנים אָדער צעשמעלצן דורכפאָר קענען האַלטן די ינסטאַלירונג. דער פירער ווייזט פּערטשאַסינג און וישאַלט טימז ווי צו ווענדן אַן אַלט מוסטער, מאַשין צובינד און אַפּערייטינג פליכט אין אַ קאַנטראָולד פלאַנדזש באַשרייַבונג.



שנעל ענטפער
צו קויפן אַעקסטרודער פאַס פלאַנדזש, שיקן אַ קאַנטראָולד צייכענונג אַז יידענאַפייד די נודניק, אַרויס דיאַמעטער, גרעב, לאָוקייטינג רעגיסטרירן, ריגל מוסטער, סילינג פּנים, מאַטעריאַל, ייבערפלאַך באַהאַנדלונג און מאַטינג טיילן. לייג די פאַקטיש טעמפּעראַטור און דרוק יקער, עקסטרודער אָדער שטאַרבן-קאָפּ מאָדעל, קוואַנטיטי און דורכקוק רעקווירעמענץ.
דו זאלסט נישט סדר אַ מנהג מאַשין פלאַנדזש פון די ווערטער "ANSI," "DIN," "JIS" אָדער "PN16" אַליין. די רעפערענצן קענען דעפינירן אַ נאָרמאַל רער פלאַנדזש בלויז ווען די גאַנץ נאָרמאַל באַצייכענונג און דינסט יקער זענען סטייטיד. אַ עקסטרודער קשר יוזשאַוואַלי דאַרף זיין אייגענע צובינד צייכענונג, אפילו ווען איין זייַט גייט אַ דערקענט פלאַנדזש מוסטער.
ערשטער ידענטיפיצירן וואָס מין פון פלאַנדזש איר קויפן
ייַנשאַפונג ערראָרס אָפט אָנהייבן ווען דריי פאַרשידענע קאַמפּאָונאַנץ זענען אַלע גערופן אַ פלאַנדזש. א נאָרמאַל רער פלאַנדזש, אַ מנהג עקסטרודער פאַס פלאַנדזש און אַ יבערגאַנג אַדאַפּטער קענען קוקן ענלעך אין אַ פאָטאָגראַפיע. זיי זענען נישט ספּעסיפיעד אין די זעלבע וועג.
| קאָמפּאָנענט | וואָס דיפיינז עס | הויפּט ייַנשאַפונג ריזיקירן |
|---|---|---|
| נאָרמאַל רער פלאַנדזש | פּינטלעך נאָרמאַל, אַדישאַן, נאָמינאַל גרייס, קלאַס אָדער פּן, פייסינג, מאַטעריאַל, נודניק און קשר טיפּ | א קורץ פירמע אַזאַ ווי "DIN פלאַנדזש" קענען אָפּשיקן צו מער ווי איין דימענשאַנאַל און שאַץ סיסטעם |
| מנהג עקסטרודער פאַס פלאַנדזש | קאַנטראָולד מאַשין צייכענונג, מאַטינג פאַס אָדער אַדאַפּטער, רעגיסטרירן, ריגל מוסטער, צעשמעלצן נודניק, סילינג שטריך און דינסט פליכט | ניצן אַ רער-פלאַנדזש טיש פֿאַר אַ מאַשינערי צובינד וואָס האט מנהג לאָוקייטינג און לויפן פֿעיִקייטן |
| שטאַרבן-קאָפּ אַדאַפּטער פלאַנדזש | צוויי ינטערפייסיז פּלוס די ינערלעך צעשמעלצן יבערגאַנג, אָריענטירונג, שטיצן און סענסער אָדער פאַרשטעלן פּאַק רעקווירעמענץ | ביידע ענדס פּאַסיק סעפּעראַטלי, אָבער די אַסעמבאַלד לויפן דרך, סענטערלינע אָדער ריגל אָריענטירונג טוט נישט |
נאַנהאַייאַ ס קראַנטפאַס פלאַנדזש קייטקאָווערס קייַלעכיק שטאָל פלאַנדזשאַז מיט פלאַנגעד קאַנעקשאַנז און קוסטאָמיזאַבלע פּאָרט סיזעס. ANSI, DIN און JIS פּאַטערנז זענען בנימצא, צוזאַמען מיט גאָר קאַסטאַמייזד דימענשאַנז פֿאַר פּלאַסטיקס, כעמישער, גראַנולאַטיאָן און מאַשינערי אַפּלאַקיישאַנז.
אונדזער פאַבריק מיינונג:דער נאָרמאַל נאָמען סטאַרץ אַ טעכניש שמועס; עס טוט נישט ענדיקן די צייכענונג. מיר פרעגן ערשטער ווו דער טייל זיצט, וואָס לאָוקייץ עס, וואָס פּלאָמבע עס און וואָס גייט דורך אים. אַמאָל די פאַנגקשאַנז זענען קלאָר, די ריכטיק דימענשאַנז ווערן פיל גרינגער צו קאָנטראָלירן.


די דימענשאַנז וואָס באַשליסן צי די פלאַנדזש פיץ
א נוציק צייכענונג סעפּערייץ גרייס פון פֿונקציע. די ריגל האָלעס מאַכן קלאַמערן קראַפט, די רעגיסטרירן לאָוקייץ די טיילן, די פּנים קאַריז די פּלאָמבע און די נודניק קאַריז די צעשמעלצן אָדער פּראָצעס מיטל. אַסקינג איין שטריך צו פאַרגיטיקן פֿאַר אנדערן קריייץ שווער פֿאַרזאַמלונג און ומזיכער סילינג.
| צייכענונג שטריך | פארוואס עס איז וויכטיק | וואָס דער קוינע זאָל זאָגן |
|---|---|---|
| אַרויס דיאַמעטער | קאָנטראָלס קאָנווערט, אַקסעס צו מכשירים און רעשוס לעבן כיטערז, גאַרדז אָדער שטיצן | נאָמינאַל גרייס, טאָלעראַנץ און קיין לימיטעד סעקטאָר |
| הויפט נודניק אָדער צעשמעלצן דורכפאָר | קאָנטראָלס לויפן קאַנטיניויישאַן און די ינערלעך שריט אין די שלאָס | דיאַמעטער, טאָלעראַנץ, יבערגאַנג פאָרעם, ריכטונג און ייבערפלאַך פאָדערונג |
| קוילעלדיק און היגע גרעב | אַפעקץ ריגל באַשטעלונג, סטיפנאַס, אַליינמאַנט און אַסעמבאַלד לענג | דאַטום פנימער, געדיכטקייַט, קאַונטערבאָרעס און כאַב לענג |
| לאָוקייטינג רעגיסטרירן אָדער ספּיגאָט | עסטאַבלישיז קאַנסענטריק פֿאַרזאַמלונג אַנשטאָט פון רילייינג אויף ריגל-לאָך רעשוס | זכר אָדער ווייַבלעך שטריך, דיאַמעטער, טיף, פּאַסיק און פירן-אין |
| באָלט מוסטער | גיט די קלאַמפּינג קשר און פיקסיז ווינקלדיק אָריענטירונג | קוואַנטיטי, פּעך-קרייַז דיאַמעטער, לאָך גרייס, פאָדעם, טיפקייַט און ווינקלדיק דאַטום |
| סילינג פּנים | קריייץ די בדעה קאָנטאַקט מיט אַ גאַסקאַט, רינג, נאָרע אָדער מעטאַל פּנים | פייסינג טיפּ, דימענשאַנז, ענדיקן, פּלאָמבע באַשרייַבונג און אַלאַואַבאַל שעדיקן |
| דזשיאַמעטריק קאָנטראָלס | האַלטן די נודניק, רעגיסטרירן און סילינג פּנים ריכטיק פארבונדן | דאַטאַמז פּלוס פארלאנגט פלאַטנאַס, פּערפּענדיקולאַריטי, שטעלע, קאָואַקסיאַליטי אָדער ראַוט |
| אָריענטירונג פֿעיִקייטן | ייַנרייען כיטערז, סענסער פּאָרץ, קייווייז, גאַרדז אָדער אַסיממעטריק פּאַרץ | קלאַקינג ווינקל פון איין אַנאַמביגיואַס דאַטום |
ISO 286-1 גיט אַן אינטערנאַציאָנאַלע סיסטעם פֿאַר לינעאַר-גרייס טאָלעראַנץ און פיץ, אַרייַנגערעכנט צילינדער פֿעיִקייטן און יקערדיק-לאָך און יקערדיק שטיל קאַנסעפּס. ISO 1101 גיט די סימבאָל שפּראַך פֿאַר פאָרעם, אָריענטירונג, אָרט און לויפן קאָנטראָלס. די סטאַנדאַרדס העלפֿן אויסדריקן די פאָדערונג, אָבער דער דיזיינער מוזן נאָך קלייַבן די פאַנגקשאַנאַל דאַטאַמז און אַלאַואַבאַל וואַלועס.
באָלט-לאָך רעשוס איז נישט אַ לאָוקייטינג סיסטעם.אויב די קאָננעקטעד שטאַרבן קאָפּ אָדער אַדאַפּטער מוזן זיין קאַנסענטריק מיט די פאַס נודניק, דעפינירן אַ רעגיסטרירן אָדער אן אנדער קאַנטראָולד לאָוקייטינג שטריך. טייטנינג באָלץ בשעת פאָרסינג צוויי מיסאַליינד באָרעס צוזאַמען קענען שעדיקן די פּנים, פּלאָמבע אָדער פאַסאַנערז און לאָזן אַ שעדלעך ינערלעך שריט.

ANSI, DIN, JIS און PN זענען נישט גאַנץ קויפן דיסקריפּשאַנז
Nanhaiya אָפפערס ANSI, DIN און JIS אָפּציעס אָדער אַ קאַסטאַמייזד נאָרמאַל. דער קייט איז נוציק ווען אַ פלאַנדזש דזשוינץ געגרינדעט פאַבריק פּייפּינג אָדער מוזן גלייַכן אַ יגזיסטינג רעגיאָנאַל מוסטער. די ציטאַט נאָך דאַרף די פּינטלעך דאָקומענט, אַדישאַן, נאָמינאַל גרייס, שאַץ, פּנים, מאַטעריאַל און קיין פּרויעקט מאַדאַפאַקיישאַן.
ASME B16.5, פֿאַר בייַשפּיל, איז טייטאַלד פֿאַר רער פלאַנגעס און פלאַנגעד פיטינגז פון נפּס 1/2 דורך נפּס 24. זייַן פאַרנעם אַדרעסז דרוק-טעמפּעראַטור רייטינגז, מאַטעריאַלס, דימענשאַנז, טאָלעראַנץ, מאַרקינג און טעסטינג. דאָס איז אַ שטאַרק פריימווערק פֿאַר קאַמפּאָונאַנץ אין זיין פאַרנעם, אָבער זיין טיטל טוט נישט מאַכן יעדער עקסטרודער קשר אין אַ B16.5 פלאַנדזש.
פּראַקטיש חילוק:אויב די פלאַנדזש איז אַ טייל פון אַ דרוק-ריפּפּינג גרענעץ, נוצן די אָנווענדלעך פּייפּינג כּללים און קוואַלאַפייד ינזשעניעריע רעצענזיע. אויב עס איז אַ מנהג מאַשין צובינד, קאָנטראָלירן עס מיט די באוויליקט עקוויפּמענט צייכענונג און אַפּערייטינג פליכט. אויב עס פּערפאָרמז ביידע ראָלעס, די קויפן פּעקל מוזן באַפרידיקן ביידע רעקווירעמענץ.
נאָרמאַל מוסטער
זאָגן די נאָרמאַל נומער, יאָר אָדער אַדישאַן, גרייס, קלאַס אָדער פּן, פייסינג, מאַטעריאַל גרופּע און מייטינג קאָמפּאָנענט. רשימה קיין דיווייישאַן בפירוש.
מנהג מוסטער
מאַכן די געחתמעט צייכענונג די אויטאָריטעט. א רעפֿערענץ צו אַ נאָרמאַל קענען נאָך דעפינירן אויסגעקליבן פֿעדעם, פיץ, סימבאָלס אָדער פּרובירן מעטהאָדס.
געמישט צובינד
ווייַזן וואָס פּנים גייט אַ נאָרמאַל און וואָס פּנים איז קאַסטאַמייזד. דעפינירן די ינערלעך יבערגאַנג און ווינקלדיק שייכות צווישן ביידע ענדס.
אונדזער פאַבריק מיינונג:"זעלביקער ווי די אַלט פלאַנדזש" איז נוציק קאָנטעקסט, אָבער עס איז נישט אַן ינספּעקטאַבאַל פאָדערונג. מיר שטעלן די פּינטלעך צובינד אויף אַ צייכענונג און בעטן די קוינע צו אַפּרווו עס. דאָס גיט פּראָדוקציע, דורכקוק און ייַנמאָנטירונג טימז די זעלבע ענטפער ווען אַ מעזשערמאַנט איז קוועסטשאַנד.
דרוק קלאַס קענען ניט זיין אפגעשיידט פון טעמפּעראַטור און מאַטעריאַל
Nanhaiya ס פאַס פלאַנדזש בלאַט ליסטעד PN6, PN10, PN16, PN25, PN40 און PN63 אָפּציעס. באַהאַנדלען די ווי בנימצא ספּעסאַפאַקיישאַנז קאַטעגאָריעס, נישט ווי איין וניווערסאַל אַרבעט-דרוק ויסזאָגונג. א ניצלעך ראַנג דעפּענדס אויף די גאַווערנינג נאָרמאַל, מאַטעריאַל, טעמפּעראַטור, דזשיאַמאַטרי, באָלטינג, פּלאָמבע און סיסטעם פּלאַן.
פּאָלימער פּראַסעסינג מוסיף טנאָים אַז אַ קורץ פלאַנדזש פירמע קענען נישט באַשרייַבן. דער קשר קען זען הייס צעשמעלצן, באַהיצונג און קאָאָלינג סייקאַלז, מאַשין ווייבריישאַן, שטאַרבן-קאָפּ וואָג, פֿאַרזאַמלונג לאָודז און רייניקונג. שטאַט נאָרמאַל און מאַקסימום טנאָים, אָבער האַלטן די פּלאַן טנאָים באַזונדער פון רוטין פּראָצעס סעטטינגס.
| פליכט אַרייַנשרייַב | פארוואס דער פאַבריקאַנט דאַרף עס | עדות צו צוטשעפּען |
|---|---|---|
| נאָרמאַל און מאַקסימום טעמפּעראַטור | אַפעקץ מאַטעריאַל נאַטור, פּלאָמבע סעלעקציע, טערמאַל באַוועגונג און שאַץ יקער | פּראָצעס בלאַט, כיטער סעטטינגס און געמאסטן אַפּערייטינג קייט |
| נאָרמאַל און מאַקסימום דרוק | דיפיינז די מעטשאַניקאַל און סילינג פליכט אונטער די אָנווענדלעך פּלאַן אופֿן | ינסטרומענט קייט, אַפּערייטינג רעקאָרדס און פּלאַן פאָדערונג |
| דרוק מיטל | מאָולטאַן פּאָלימער, גאַז, פליסיק אָדער פאַבריק פּייפּינג קענען דאַרפן פאַרשידענע פּלאַן און רייניקונג קאָנטראָלס | מאַטעריאַל נאָמען, פאָרמולע, זיכערקייַט דאַטן און פּראָצעס דיאַגראַמע |
| פונדרויסנדיק מאַסע | א שווער שטאַרבן קאָפּ אָדער אַנסאַפּאָרטיד פּייפּינג קענען לייגן בענדינג מאַסע אין די פלאַנדזש | פֿאַרזאַמלונג וואָג, צענטער פון ערלעכקייט, שטיצט און ינסטאַלירונג צייכענונג |
| טערמאַל סייקאַלז | ריפּיטיד יקספּאַנשאַן און צונויפצי קענען ווירקן פּרעלאָאַד, אַליינמאַנט און סילינג | אָנהייב און האַלטן אָפטקייַט פּלוס באַהיצונג און קאָאָלינג סיקוואַנס |
| אָנווענדלעך קאָד אָדער קונה הערשן | דיטערמאַנז חשבונות, מאַטעריאַל רעקאָרדס, מאַרקינג, טעסטינג און האַסקאָמע פֿאַראַנטוואָרטלעכקייט | פּינטלעך דאָקומענט, אַדישאַן און פּרויעקט באַשרייַבונג |
צי ניט אויסקלייַבן אַ העכער פּן נומער ווי אַ סטאַנד-אַליין היילן פֿאַר ליקאַדזש.ליקאַדזש קענען קומען פון פּנים שעדיקן, אַ פאַלש פּלאָמבע, דיסטאָרשאַן, קאַנטאַמאַניישאַן, נעבעך אַליינמאַנט, ומפּאַסיק באָלטינג אָדער טערמאַל באַוועגונג. געפֿינען די דורכפאַל מעקאַניזאַם איידער טשאַנגינג די קלאַס אָדער טייטנינג אופֿן.


קלייַבן מאַטעריאַל און ייבערפלאַך באַהאַנדלונג פֿאַר די פאַקטיש סוויווע
Nanhaiya מאַניאַפאַקטשערז פאַס פלאַנדזשאַז פון טשאַד שטאָל, ומבאַפלעקט שטאָל און צומיש שטאָל. בנימצא ייבערפלאַך טריטמאַנץ אַרייַננעמען סאַנדבלאַסטינג, גאַלוואַניזיישאַן און ניקאַל פּלייטינג, מיט אנדערע טריטמאַנץ בנימצא צו קונה באדערפענישן. די באוויליקט צייכענונג זאָל זאָגן אַ פּינטלעך מיינונג און באַהאַנדלונג פאַרנעם, ניט בלויז אַ ברייט מאַטעריאַל משפּחה.
| אָפּציע | פארוואס אַ קוינע קען באַטראַכטן עס | פֿראגן צו האַלטן איידער האַסקאָמע |
|---|---|---|
| טשאַד שטאָל | אַלגעמיינע מאַשינערי שטאַרקייט און שפּאָרעוודיק פּראָדוצירן ווו די סוויווע איז קאַנטראָולד | פּינטלעך מיינונג, קעראָוזשאַן שוץ, וועלדאַביליטי, טעמפּעראַטור יקער און יקספּאָוזד סערפאַסיז |
| ומבאַפלעקט שטאָל | קעראָוזשאַן קעגנשטעל אָדער אַ קלינער יקספּאָוזד ייבערפלאַך פֿאַר אַ דיפיינד פּראָצעס סוויווע | פּינטלעך מיינונג, כעמישער ויסשטעלן, גאַלינג ריזיקירן, מאַטינג מאַטעריאַלס און פאַבריקיישאַן מאַרשרוט |
| אַללוי שטאָל | מעטשאַניקאַל אָדער טערמאַל פליכט אַז רופט פֿאַר אַ ספּעסיפיעד צומיש און באַהאַנדלונג מאַרשרוט | מיינונג, היץ באַהאַנדלונג, כאַרדנאַס, טאַפנאַס, מאַשינאַביליטי און דורכקוק רעקאָרדס |
| סאַנדבלאַסטעד ייבערפלאַך | ייבערפלאַך צוגרייטונג אָדער אַ ספּעסיפיעד פונדרויסנדיק ענדיקן | וואָס פנימער זענען באהאנדלט און וואָס פּינטלעכקייַט אָדער סילינג פנימער מוזן זיין פּראָטעקטעד |
| גאַלוואַנייזד אָדער ניקאַל-פּלייטאַד ייבערפלאַך | נאָך ייבערפלאַך שוץ פֿאַר אַ מסכים סוויווע | קאָוטינג מאַטעריאַל, גרעב קריטעריע, מאַסקט געביטן, דימענשאַנאַל פּענסיע און פאַרריכטן אופֿן |
א קאָוטינג טוט נישט פאַרריכטן אַ ומפּאַסיק באַזע מאַטעריאַל, שוואַך דזשיאַמאַטרי אָדער דאַמידזשד סילינג פּנים. עס קען אויך טוישן אַ נאָענט-פּאַסן רעגיסטרירן אויב די צייכענונג טוט נישט דעפינירן מאַסקט סערפאַסיז און לעצט דימענשאַנז. באַשליסן צי די טאָלעראַנץ אַפּלייז איידער באַהאַנדלונג אָדער צו די פאַרטיק טייל גרייט פֿאַר פֿאַרזאַמלונג.
אונדזער פאַבריק מיינונג:מיר צעטיילן ארבעטן פנימער פון פּראָטעקטעד פונדרויסנדיק פנימער. א פּלאָמבע לאַנד, לאָוקייטינג דיאַמעטער אָדער ענג נודניק זאָל נישט באַקומען אַ קאָוטינג דורך צופאַל. מאַרקינג באַהאַנדלונג באַונדריז אויף די צייכענונג איז פיל סאַפער ווי ריזאַלווינג זיי נאָך די פאַרטיק פּאַרץ אָנקומען.



ווי צו מעסטן אַ פאַרבייַט פאַס פלאַנדזש
אַן אַלט טייל גיט ווערטפול פיזיש זאָגן, אָבער עס קען ניט מער פאָרשטעלן די בדעה דזשיאַמאַטרי. א רעגיסטרי קען טראָגן, אַ פּנים קענען זיין סקיממעד בעשאַס פאַרריכטן און היץ קענען פאַרקרימען די טעלער. דער אָריגינעל מאַשין אָדער פֿאַרזאַמלונג צייכענונג בלייבט דער בעסטער סטאַרטינג אויטאָריטעט ווען עס איז בנימצא.
- פאָטאָגראַפיע די אינסטאַלירן פֿאַרזאַמלונג.רעקאָרד לויפן ריכטונג, קאָמפּאָנענט סדר, סענטערלינע, שטיצט, כיטערז, סענסאָרס און אַקסעס איידער דיסאַססעמבלי.
- ידענטיפיצירן ביידע מייטינג קאַמפּאָונאַנץ.באַמערקונג די פאַס, אַדאַפּטער, פאַרשטעלן טשאַנגער, קאַנפלואַנס האַרץ, גירבאַקס-זייַט סטרוקטור אָדער שטאַרבן קאָפּ פארבונדן צו יעדער פּנים.
- ריין אָן טשאַנגינג די זאָגן.אַראָפּנעמען פּאָלימער און פרייַ קאַנטאַמאַניישאַן אָן ראַונדינג עדזשאַז אָדער פּאַלישינג אַוועק טראָגן מאַרקס וואָס דערקלערן די דורכפאַל.
- פאַרלייגן דאַטאַמז.קלייַבן די ערשטיק סילינג אָדער מאַונטינג פּנים, די נודניק אָדער רעגיסטרירן אַקס און איין ווינקלדיק שטריך איידער רעקאָרדינג דימענשאַנז.
- מעסטן יעדער צובינד.רעקאָרדירן נודניק, אַרויס דיאַמעטער, גרעב, יעדער שריט און טיפקייַט, ריגל מוסטער, פֿעדעם, קאַונטערבאָרעס, פּנים פֿעיִקייטן און אָריענטירונג.
- מעסטן די מייטינג טיילן.א קאַפּיד וואָרן פלאַנדזש קענען רעפּראָדוצירן די אַלט טעות. באַשטעטיקן די פאַקטיש זכר און ווייַבלעך רעדזשיסטערז, בנימצא ריגל באַשטעלונג און פּלאָמבע אָרט.
- סאָלווע קאָנפליקט אויף די נייַע צייכענונג.פאַרגלייַכן די מוסטער, אָריגינעל צייכענונג און מאַטינג מעזשערמאַנץ, און אַפּרווו די ויסמעסטונג וואָס ריסטאָרז די בדעה פונקציע.
מינימום פאָטאָ שטעלן:איינער אינסטאַלירן איבערבליק, ביידע פלאַנדזש פנימער, אַ זייַט מיינונג, די פאַס אָדער שטאַרבן-קאָפּ נאָמען, יעדער צייכן אָדער טייל נומער, די פּלאָמבע, און נאָענט קוקן פון שעדיקן. שטעלן אַ וואָג בייַ די טייל פֿאַר אָריענטירונג, אָבער קיינמאָל רעכענען קריטיש דימענשאַנז פון פּערספּעקטיוו פאָטאָס.
פֿאַר צווילינג שרויף אָדער מאַלטי-קאָמפּאָנענט פּראַדזשעקס, קאָנטראָלירן די ווינקלדיק אָריענטירונג קערפאַלי. א ריגל מוסטער קען זיין סיממעטריק בשעת די צעשמעלצן עפן, כיטער וואָקזאַל, סענסער פּאָרט אָדער שטיצן איז נישט. די פֿאַרזאַמלונג קענען ריגל צוזאַמען און נאָך זיין ראָוטייטיד אין אַ אַניוזאַבאַל שטעלע.
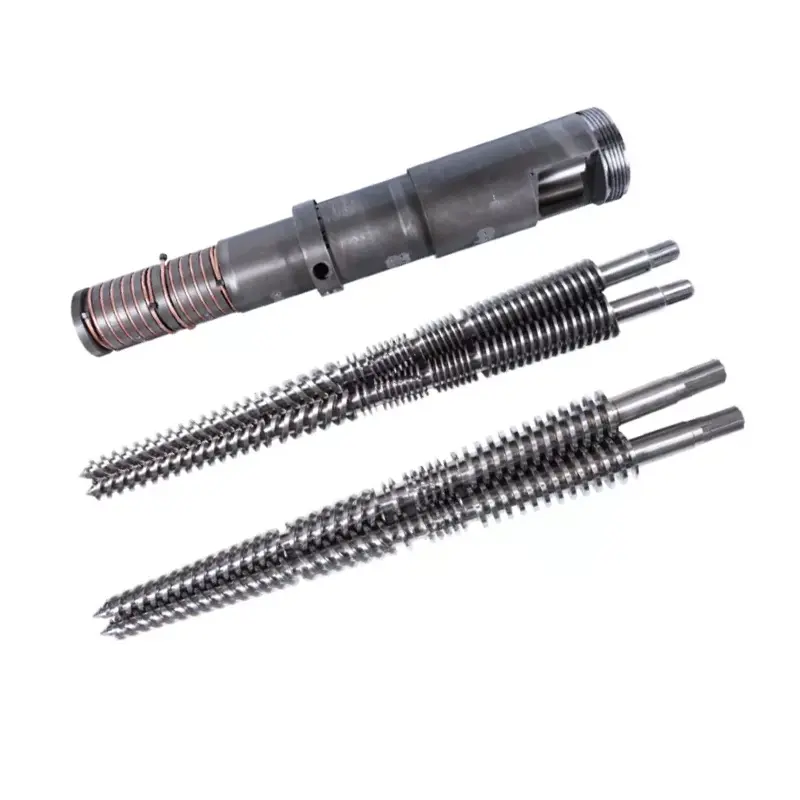
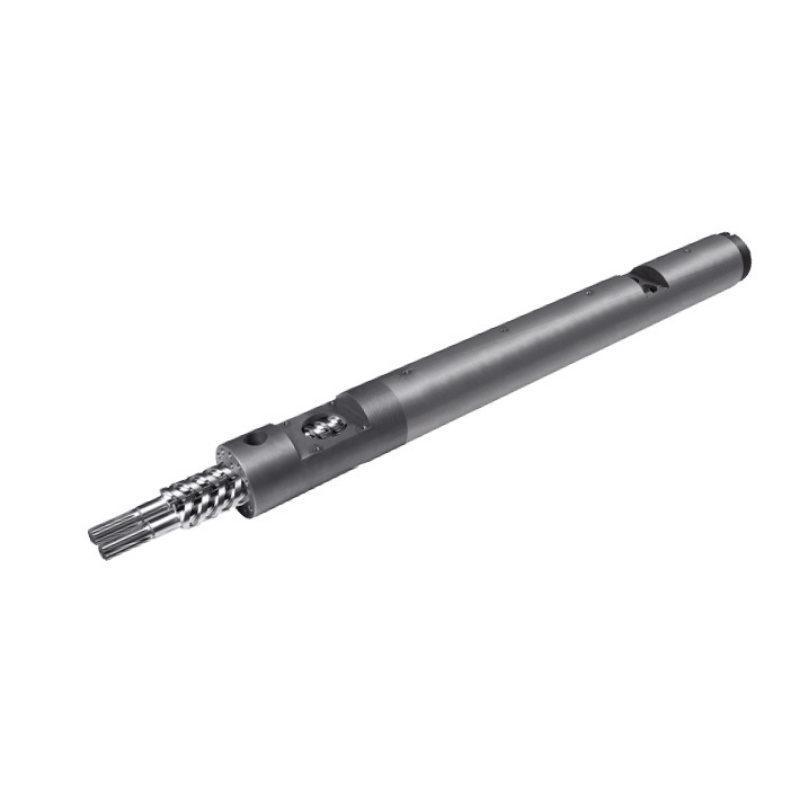
ייַנטיילן די פֿאַרבונדן פּראָדוקט משפּחה אַזוי די סאַפּלייער פארשטייט די סיסטעם. נאַנהאַייאַ שטיצטאיין שרויף, פּאַראַלעל צווילינג שרויףאוןקאַניקאַל צווילינג שרויף פאַסאַפּלאַקיישאַנז, פּלוסעקסטרודער קאַנפלואַנס קאָרעסאון קאַסטאַמייזד שטאַרבן ינטערפייסיז.
מאַשינינג פיייקייט שטיצט די צייכענונג, אָבער טוט נישט פאַרבייַטן עס
נאַנהאַייאַ ספּראָדוקציע ויסריכטבלאַט רשימות קנק דרילינג און מילינג פּאַזישאַנינג אַקיעראַסי פון 0.02 מם. עס אויך יידענאַפייד פינף-אַקס מאַשינינג פֿאַר ירעגיאַלער שרויף פלייץ און ספּעציעל פלאַנדזש סטראַקטשערז. די קייפּאַבילאַטיז זענען באַטייַטיק פֿאַר קאָמפּלעקס לאָך פּאַטערנז און פלאַנדזש פֿעיִקייטן.
די פּאַזישאַנינג פיייקייט פון אַ מאַשין איז נישט אויטאָמאַטיש די טאָלעראַנץ פון יעדער פאַרטיק פלאַנדזש. פאַקטיש אַקסעפּטאַנס קומט פון די צייכענונג, פּראָצעס מאַרשרוט, פיקסטשערינג, מאַטעריאַל צושטאַנד, היץ באַהאַנדלונג אָדער קאָוטינג סיקוואַנס און מסכים דורכקוק אופֿן.
| מאַנופאַקטורינג בינע | קאָנטראָל קשיא | נוציק קוינע רעקאָרד |
|---|---|---|
| מאַטעריאַל קאַבאָלע | צי דער מאַטעריאַל שטימען מיט די פּינטלעך מיינונג און פאָרעם סטייטיד אויף די סדר? | מאַטעריאַל באַווייַזן ווען ספּעסיפיעד אין די קאָנטראַקט |
| דאַטום מאַשינינג | וואָס פּנים און אַקס וועט קאָנטראָלירן שפּעטער פֿעיִקייטן? | באוויליקט צייכענונג מיט קלאָר דאַטום סכעמע |
| נודנע און רעגיסטרירן מאַשינינג | זענען מייטינג דיאַמעטערס, טיפענישן און פיץ געשאפן אין די ריכטיק סיקוואַנס? | דימענשאַנאַל באַריכט פֿאַר קריטיש צובינד פֿעיִקייטן |
| לאָך פּראָדוקציע | זענען פּעך קרייַז, ווינקלדיק אָריענטירונג, פאָדעם און טיפקייַט רעפעראַנסט ריכטיק? | מוסטער דורכקוק רעזולטאַטן און פאָדעם וועראַפאַקיישאַן |
| פינישינג פּנים | זענען פּלאָמבע דזשיאַמאַטרי, פלאַטנאַס און ייבערפלאַך באדערפענישן פּראָטעקטעד? | ספּעציפיצירט פּנים דורכקוק און ייבערפלאַך רעקאָרד |
| היץ אָדער ייבערפלאַך באַהאַנדלונג | וועט באַהאַנדלונג טוישן גרייס, פלאַטנאַס, כאַרדנאַס אָדער פּראָטעקטעד געביטן? | באַהאַנדלונג באַווייַזן און לעצט דימענשאַנאַל דורכקוק ווי פארלאנגט |
| לעצט מאַרקינג און פּאַקינג | קענען די פאַבריק ידענטיפיצירן רעוויזיע, אָריענטירונג און מאַטינג פֿאַרזאַמלונג? | טייל מאַרקינג, דורכקוק מעלדונג און פּראָטעקטעד פּאַקקאַגינג |



אונדזער פאַבריק מיינונג:אַ טאָלעראַנץ זאָל האָבן אַ סיבה און אַ דורכקוק אופֿן. מיר פאַרשטייַפן לאָוקייטינג, סילינג און אַליינמאַנט פֿעיִקייטן ווו די פֿאַרזאַמלונג דאַרף קאָנטראָל. אַפּלייינג דער קלענסטער מעגלעך טאָלעראַנץ צו יעדער ויסמעסטונג בלויז מוסיף קאָס און קענען דיסטראַקט פון די פֿעיִקייטן וואָס אַקשלי באַשליסן פּאַסיק.
וואָס פּראָסט פלאַנדזש פּראָבלעמס זאָגן איר
א קשר פּראָבלעם איז ראַרעלי דיאַגנאָסעד דורך איין פאָטאָגראַפיע. רעקאָרדירן ווען דער סימפּטאָם איז ארויס, צי עס ענדערונגען מיט טעמפּעראַטור אָדער דרוק, און פּונקט ווו די רינען, באַוועגונג אָדער שעדיקן הייבט. טוישן איין קאַנטראָולד בייַטעוודיק אין אַ צייַט.
| באמערקט פּראָבלעם | מעגלעך סיבות צו ויספאָרשן | ייַנשאַפונג לעקציע |
|---|---|---|
| נייַ פלאַנדזש וועט נישט אַרייַן די רעגיסטרירן | פאַלש דיאַמעטער אָדער פּאַסיק, קאָוטינג אויף די לאָוקייטינג פּנים, בער, שמוץ, טערמאַל צושטאַנד אָדער מייטינג-טייל דיסטאָרשאַן | שטאַט לעצט באהאנדלט דימענשאַנז, פּאַסיק, פירן-אין און דורכקוק טעמפּעראַטור |
| באָלט האָלעס טאָן ניט ייַנרייען | פאַלש פּעך קרייַז, לאָך ציילן, ווינקלדיק דאַטע, כאַנדידנאַס, פאָדעם אָדער צייכענונג רעוויזיע | ויסמעסטונג די פול מוסטער פֿון אַ קענטיק אָריענטירונג שטריך |
| רינען אויס בעשאַס באַהיצונג | טערמאַל באַוועגונג, ומפּאַסיק פּלאָמבע, פּנים דיסטאָרשאַן, אָנווער פון פּרעלאָאַד אָדער טעמפּעראַטור אַרויס די באוויליקט יקער | אַרייַננעמען די טערמאַל ציקל, פּלאָמבע באַשרייַבונג און באָולטינג אופֿן אין די סיסטעם רעצענזיע |
| רינען בלייַבט אין איין סעקטאָר | לאקאלע פּנים שעדיקן, קאַנטאַמאַניישאַן, אַניוואַן פלאַטנאַס, מיסאַליגנמאַנט אָדער פונדרויסנדיק בענדינג מאַסע | ספּעציפיצירן פּנים קאָנטראָלס און שטיצן די אַטאַטשט פֿאַרזאַמלונג |
| פּאָלימער דיגרייד אין די שלאָס | ינערלעך שריט, טויט קעשענע, פּראָסט שעדיקן, ליקאַדזש וועג אָדער יבעריק וווינאָרט לעבן די צובינד | קאָנטראָל די פארזאמלט צעשמעלצן דורכפאָר, ניט בלויז די פונדרויסנדיק פלאַנדזש דימענשאַנז |
| פאַסאַנערז ריפּיטידלי לוסאַן אָדער פאַרלאָזן | פאַלש פאַסנער באַשרייַבונג, אַניוואַן פֿאַרזאַמלונג, טערמאַל סייקלינג, ווייבריישאַן, אָווערלאָאַד אָדער פאַרקרימט פנימער | האָבן די פאַראַנטוואָרטלעך ינזשעניר דעפינירן באָלטינג און טייטנינג פֿאַר די גאַנץ שלאָס |
| קעראָוזשאַן הייבט בייַ די קשר | ומפּאַסיק מאַטעריאַל, דאַמידזשד קאָוטינג, טראַפּט קאַנטאַמאַניישאַן, ינקאַמפּאַטאַבאַל סוויווע אָדער גאַלוואַניק צושטאַנד | באַשרייַבן די פאַקטיש כעמישער און רייניקונג סוויווע איידער סאַלעקטינג מאַטעריאַל און באַהאַנדלונג |
מער טאָרק איז נישט אַ דיאַגנאָסיס.יבעריק טייטנינג קענען שעדיקן פֿעדעם, באָלץ, פנימער, סתימות אָדער פארבונדן ויסריכט. יזאָלירן און מאַכן די מאַשין זיכער, דעמאָלט האָבן קוואַלאַפייד פּערסאַנעל דורכקוקן די פול שלאָס און נאָכגיין די באוויליקט פֿאַרזאַמלונג פּראָצעדור.
אויב די פלאַנדזש קאַנעקץ צו אַרער יקסטרוזשאַן שטאַרבן קאָפּ, קאָנטראָלירן די שטיצן און סענטערלינע ווי געזונט ווי די שלאָס. אויב עס קאַנעקץ לעבן אַפּלאַסטיק עקסטרודער גירבאַקסאָדער פאַס שטיצן, באַשטעטיקן אַז די מאַשין סטרוקטור איז נישט פאָרסינג די צובינד פון אַליינמאַנט.
עקסטרודער פאַס פלאַנדזש רפק טשעקליסט
א גאַנץ RFQ אַלאַוז די סאַפּלייער צו ציטירן די זעלבע טייל וואָס די קוינע יקספּעקץ צו ינסטאַלירן. צוטשעפּען אַ רעוויזיע-קאַנטראָולד צייכענונג ווען מעגלעך און צייכן יעדער נומער וואָס נאָך דאַרף ינזשעניעריע באַשטעטיקונג.
- פלאַנדזש פונקציאָנירן און פּינטלעך ינסטאַלירונג שטעלע
- מאַשין פאַבריקאַנט, מאָדעל און סיריאַל קאָנטעקסט
- ביידע מייטינג קאָמפּאָנענט דראַווינגס אָדער טייל נומערן
- אַרויס דיאַמעטער און אַלע היגע קאָנווערט לימאַץ
- הויפט נודניק און ינערלעך יבערגאַנג דזשיאַמאַטרי
- קוילעלדיק גרעב, כאַבז, סטעפּס און ריסעסאַז
- רעגיסטרירן דיאַמעטערס, טיפענישן, פיץ און פירן-ינס
- באָלט קוואַנטיטי, פּעך קרייַז און ווינקלדיק דאַטום
- רעשוס-לאָך, קאַונטערבאָרע אָדער פאָדעם פרטים
- סילינג פּנים, נאָרע, גאַסקאַט אָדער פּלאָמבע באַשרייַבונג
- פארלאנגט פאָרעם, אָריענטירונג און שטעלע קאָנטראָלס
- פּינטלעך מאַטעריאַל מיינונג און היץ באַהאַנדלונג
- ייבערפלאַך באַהאַנדלונג, מאַסקינג און לעצט דימענשאַנז
- נאָרמאַל און פּלאַן טעמפּעראַטור אינפֿאָרמאַציע
- נאָרמאַל און פּלאַן דרוק אינפֿאָרמאַציע
- מיטל, פּאָלימער פאָרמולע און רייניקונג ויסשטעלן
- פונדרויסנדיק לאָודז, שטיצן און טערמאַל סייקאַלז
- אָנווענדלעך נאָרמאַל, אַדישאַן און פּרויעקט כּללים
- קוואַנטיטי, ספּער-טייל סטראַטעגיע און מאַרקינג
- מאַטעריאַל, באַהאַנדלונג און דורכקוק דאָקומענטן
- פארלאנגט פּאַסיק טשעק אָדער מסכים סיסטעם פּרובירן
- פאָטאָס און צושטאַנד באַריכט פֿאַר ריפּלייסמאַנץ
אונדזער פאַבריק מיינונג:פאָטאָס זאָגן אונדז ווו צו קוקן, סאַמפּאַלז זאָגן אונדז וואָס יגזיסץ איצט און דראַווינגס זאָגן אונדז וואָס צו פּראָדוצירן. א שטאַרק פאַרבייַט סדר ניצט אַלע דריי ווען בנימצא. אויב זיי זענען דיסאַגרי, מיר האַלטן אין צייכענונג האַסקאָמע אַנשטאָט פון טשוזינג די מערסט באַקוועם מעזשערמאַנט.
בויען אַקסעפּטאַנס אַרום די מייטינג צובינד
דורכקוק זאָל נאָכגיין די ריסקס יידענאַפייד בעשאַס צייכענונג אָפּשאַצונג. א פּשוט פלאַך פלאַנדזש קען דאַרפֿן אַ קורץ דימענשאַנאַל באַריכט. א דרוק-ברעג קאָמפּאָנענט, ספּעציעל אַדאַפּטער אָדער נאָענט-פּאַסיק פאַרבייַט קענען דאַרפן מער רעקאָרדס, וויטנאַסט דורכקוק אָדער סיסטעם טעסטינג אונטער די פאַראַנטוואָרטלעך ינזשעניעריע פּראָצעדור.
| אַקסעפּטאַנס טויער | עדות | מעלדונג קשיא |
|---|---|---|
| צייכענונג האַסקאָמע | געחתמעט רעוויזיע מיט דאַטאַמז, דימענשאַנז, טאָלעראַנץ, מאַטעריאַל, באַהאַנדלונג און הערות | טוט די צייכענונג באַשרייַבן די בדעה מאַטינג פֿאַרזאַמלונג אָן רילייינג אויף אַסאַמפּשאַנז? |
| מאַטעריאַל און באַהאַנדלונג | פארלאנגט סערטיפיקאַץ לינגקט צו דער טייל אָדער פּראָדוקציע פּלאַץ | צי די רעקאָרדס גלייַכן די מיינונג און באַהאַנדלונג סטייטיד אויף די סדר? |
| דימענשאַנאַל דורכקוק | רעזולטאַטן פֿאַר נודניק, רעגיסטרירן, גרעב, ריגל מוסטער, פּלאָמבע דזשיאַמאַטרי און ספּעסיפיעד דזשיאַמעטריק קאָנטראָלס | זענען די פאַנגקשאַנאַל פֿעיִקייטן ין די באוויליקט לימאַץ נאָך אַלע פּראַסעסינג? |
| וויסואַל צושטאַנד | פאָטאָס און דורכקוק פון פנימער, פֿעדעם, קאָוטינג, עדזשאַז און מאַרקינג | זענען סילינג און לאָוקייטינג סערפאַסיז ריין, פּראָטעקטעד און פריי פון אַנאַקסעפּטאַבאַל שעדיקן? |
| מייטינג טשעק | פּאַסיק מיט קוינע-סאַפּלייד מייטינג טיילן, גיידזשיז אָדער אַ מסכים דורכקוק ייַנאָרדענונג | צי די פֿאַרזאַמלונג געפינען, אָריענטירן און פאַסטן ווי בדעה אָן פאָרסינג? |
| סיסטעם אָדער דרוק פּרובירן | מסכים פּראָצעדור, פאַראַנטוואָרטלעך האַסקאָמע און רעקאָרדעד רעזולטאַט ווען פארלאנגט | איז די ריכטיק פּראָבע דורכגעקאָכט פֿאַר די פאַקטיש פאַרנעם און גאַווערנינג כּללים פון די פלאַנדזש? |
| שיפּינג מעלדונג | טייל לעגיטימאַציע, שוץ, פּאַקינג רשימה און דאָקומענט פּאַק | קענען די ריסיווינג פאַבריק ידענטיפיצירן, ופהיטן און ינסטאַלירן די ריכטיק רעוויזיע? |
פֿאַר ייַנמאָנטירונג שטיצן אָדער וישאַלט פּלאַנירונג, באריכטן Nanhaiya'sטעכניש דינסט. סאַפּלייער סעלעקציע קענען אויך אַרייַננעמען דיפירמע פּראָפיל, פּראָדוקציע ויסריכטאון קראַנטסערטיפיקאַץ.
אָפט געפרעגט שאלות
וואָס אינפֿאָרמאַציע איז פארלאנגט צו ציטירן אַ עקסטרודער פאַס פלאַנדזש?
שיקן אַ קאַנטראָולד צייכענונג אָדער קלאָר דימענשאַנז פֿאַר די אַרויס דיאַמעטער, נודניק, גרעב, לאָוקייטינג רעגיסטרירן, ריגל קוואַנטיטי, ריגל-לאָך אָדער פאָדעם גרייס, פּעך-קרייַז דיאַמעטער, לאָך אָריענטירונג, סילינג פּנים און מאַטינג קאָמפּאָנענט. לייג די עקסטרודער מאָדעל, מאַטעריאַל, אַפּערייטינג טעמפּעראַטור און דרוק יקער, ייבערפלאַך באַהאַנדלונג, קוואַנטיטי און פארלאנגט דורכקוק דאָקומענטן.
איז ANSI, DIN אָדער JIS גענוג צו ספּעציפיצירן אַ פאַס פלאַנדזש?
ניין די פּינטלעך נאָרמאַל נומער, אַדישאַן, גרייס, שאַץ, פייסינג, מאַטעריאַל און מאַטינג קאָמפּאָנענט זענען דארף פֿאַר אַ נאָרמאַל רער פלאַנדזש. א מנהג עקסטרודער אָדער שטאַרבן-קאָפּ פלאַנדזש קען אויך דאַרפן אַ קאַנטראָולד מאַשינערי צייכענונג ווייַל זייַן רעגיסטרירן, צעשמעלצן דורכפאָר, ריגל אָריענטירונג און קוילעלדיק דזשיאַמאַטרי קענען פאַלן אַרויס אַ רער-פלאַנדזש נאָרמאַל.
וואָס מיינען PN6, PN10, PN16, PN25, PN40 און PN63 אויף די Nanhaiya פלאַנדזש בלאַט?
זיי זענען דרוק-קלאַס אָפּציעס ליסטעד פֿאַר Nanhaiya פאַס פלאַנדזשאַז. זיי זענען נישט אַ וניווערסאַל אַרבעט-דרוק גאַראַנטירן פֿאַר יעדער מאַטעריאַל און טעמפּעראַטור. די קויפן באַשרייַבונג מוזן פאַרבינדן די אויסגעקליבן PN קלאַס צו די פּינטלעך נאָרמאַל, דימענשאַנז, מאַטעריאַל, טעמפּעראַטור יקער, באָלטינג, פּלאָמבע און אָנווענדלעך סיסטעם פּלאַן כּללים.
וואָס מאַטעריאַל זאָל איך קלייַבן פֿאַר אַ פאַס פלאַנדזש?
Nanhaiya אָפפערס טשאַד שטאָל, ומבאַפלעקט שטאָל און צומיש שטאָל אָפּציעס. סעלעקציע זאָל באַטראַכטן מאַסע, טעמפּעראַטור, קעראָוזשאַן ויסשטעלן, קאָנטאַקט מיט פּאָלימער אָדער אַדאַטיווז, וועלדינג רעקווירעמענץ, מייטינג-טייל מאַטעריאַל, ייבערפלאַך באַהאַנדלונג און די רעגיאַלייטינג פּלאַן כּללים. שטאַט די פּינטלעך מיינונג אויף די באוויליקט צייכענונג אלא ווי אָרדערינג בלויז דורך מאַטעריאַל משפּחה.
ווי טאָן איך מעסטן אַ פאַרבייַט עקסטרודער פלאַנדזש?
מעסטן די נודניק, אַרויס דיאַמעטער, קוילעלדיק גרעב, רעגיסטרירן דיאַמעטערס און טיפענישן, ריגל קוואַנטיטי, לאָך אָדער פאָדעם גרייס, פּעך-קרייַז דיאַמעטער, ווינקלדיק אָריענטירונג און סילינג פֿעיִקייטן. רעקאָרדירן די מייטינג טייל, לויפן ריכטונג און פֿאַרזאַמלונג שטעלע. פאַרגלייַכן די מעזשערמאַנץ מיט דער אָריגינעל מאַשין צייכענונג ווייַל די אַוועקגענומען טייל קען זיין וואָרן, פאַרקרימט אָדער פריער ריפּערד.
פארוואס רינען אַ עקסטרודער פלאַנדזש נאָך ינסטאַלירונג?
מעגלעך סיבות אַרייַננעמען אַ דאַמידזשד אָדער ומפּאַסיק סילינג פּנים, פאַלש גאַסקאַט אָדער פּלאָמבע, פלאַנדזש-פּנים דיסטאָרשאַן, נעבעך רעגיסטרירן אַליינמאַנט, קאַנטאַמאַניישאַן, אַניוואַן באָלטינג, ומפּאַסיק פאַסאַנערז, טערמאַל באַוועגונג אָדער אַ דרוק און טעמפּעראַטור צושטאַנד אַרויס די באוויליקט פּלאַן. געפֿינען די סיבה איידער אַפּלייינג מער טייטנינג קראַפט.
קענען אַ סאַפּלייער נאָכמאַכן אַ וואָרן פאַס פלאַנדזש פון אַ מוסטער?
א גשמיות מוסטער איז נוציק, אָבער עס זאָל נישט זיין די בלויז אויטאָריטעט. טראָגן, קעראָוזשאַן, שייַעך-מאַשינינג, פאַרריכטן און טערמאַל דיסטאָרשאַן קענען טוישן קריטיש דימענשאַנז. ניצן די אָריגינעל צייכענונג ווען בנימצא, מעסטן די מייטינג קאַמפּאָונאַנץ און שטימען וואָס דימענשאַנז וועט זיין געזונט איידער די פאַרבייַט צייכענונג איז באוויליקט.
ווי זאָל אַ מנהג פאַס פלאַנדזש זיין אנגענומען?
אַפּרווו די צייכענונג ערשטער, און באַשטעטיקן מאַטעריאַל און באַהאַנדלונג רעקאָרדס פארלאנגט דורך די סדר. דורכקוקן די נודניק, רעגיסטרירן, גרעב, ריגל מוסטער, סילינג דזשיאַמאַטרי און ספּעסיפיעד פאָרעם אָדער שטעלע קאָנטראָלס קעגן די צייכענונג. באַשטעטיקן פּאַסיק מיט די מייטינג פּאַרץ ווען פּראַקטיש, און דורכפירן בלויז די מסכים סיסטעם אָדער דרוק פּרובירן אונטער די אָנווענדלעך ינזשעניעריע פּראָצעדור.
טעכניש רעפערענצן
- נאַנהאַייאַ פאַס פלאַנדזש: ערשטער-פּאַרטיי מאַטעריאַלס, סטאַנדאַרדס, ייבערפלאַך טריטמאַנץ, פּן אָפּציעס, אַפּלאַקיישאַנז און פּראָדוקט בילדער.
- נאַנהאַייאַ פּראָדוקציע עקוויפּמענט: ערשטער-פּאַרטיי מאַשינינג קייפּאַבילאַטיז און ארויס עקוויפּמענט פּאַזישאַנינג דאַטן.
- ASME B16.5-2020 איבערבליק: באַאַמטער אַסמע פאַרנעם און אינהאַלט פֿאַר רער פלאַנגעס און פלאַנגעד פיטינגז.
- יסאָ 286-1:2010: באַאַמטער ISO באַשרייַבונג פון די קאָד סיסטעם פֿאַר טאָלעראַנץ אויף לינעאַר סיזעס און פיץ.
- יסאָ 1101:2017: באַאַמטער ISO באַשרייַבונג פון דזשיאַמעטריקאַל טאָלעראַנסינג שפּראַך פֿאַר פאָרעם, אָריענטירונג, אָרט און לויפן.
סטאַנדאַרדס מוזן זיין פּערטשאַסט אָדער אַקסעסט דורך זייער אָטערייזד פֿאַרלאַגן ווען זייער פול רעקווירעמענץ זענען דארף. דער פאַראַנטוואָרטלעך ינזשעניר זאָל באַשטעטיקן די אָנווענדלעך אַדישאַן, דזשוריסדיקשאַן און פּרויעקט כּללים איידער פּראָדוצירן אָדער טעסטינג.
רעדאקציע: דער פירער סעפּערייץ די קראַנט פּראָדוקט אָפּציעס פון Nanhaiya פון אַפּלאַקיישאַן-ספּעציפיש ינזשעניעריע דיסיזשאַנז. לעצט דרוק פּלאַן, באָלטינג, סילינג, מאַטעריאַל מיינונג, טאָלעראַנץ און אַקסעפּטאַנס רעקווירעמענץ מוזן זיין באשטעטיקט אין די באוויליקט קויפן באַשרייַבונג.