קאַניקאַל און פּאַראַלעל צווילינג שרויף עקסטרודערס: וואָס זענען מיר קאַמפּערינג?
וואָס איז אַ קאַניקאַל צווילינג שרויף עקסטרודער?
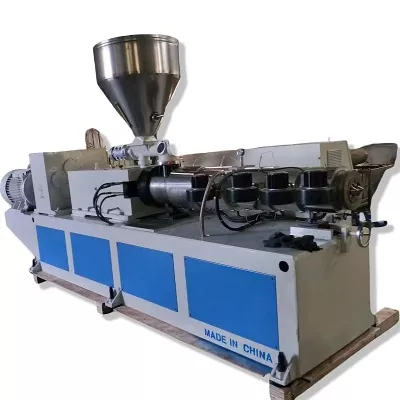
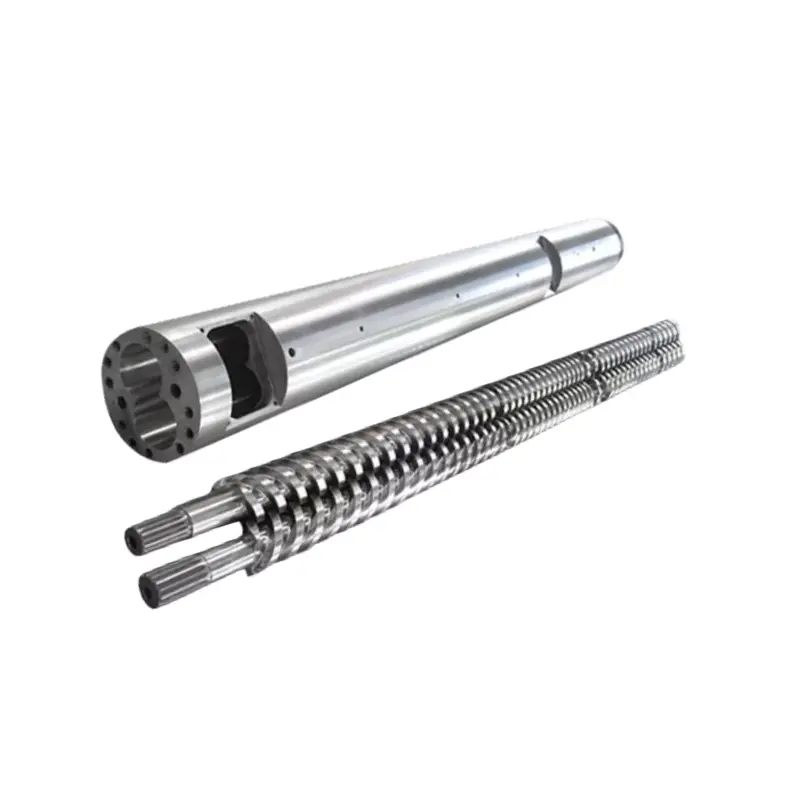
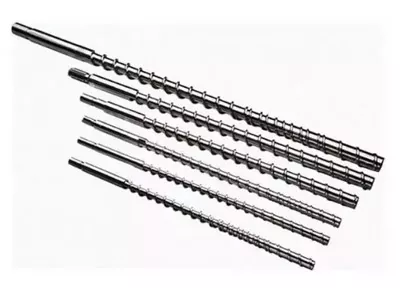
א קאַניקאַל צווילינג שרויף עקסטרודער האט סקרוז וועמענס אַרויס דיאַמעטער ענדערונגען צוזאמען די פּראַסעסינג לענג. אין די קאַנווענשאַנאַל פּווק אָרדענונג דיסקאַסט דאָ, די פיטער סוף איז גרעסערע און די אָפּזאָגן סוף איז קלענערער. א באַשרייַבונג אַזאַ ווי "קאַניקאַל שרויף עקסטרודער" נאָך לאָזן די ראָוטיישאַן ריכטונג, ינטערמעשינג אָרדענונג און אַפּלאַקיישאַן צו זיין באשטעטיקט.
וואָס איז אַ פּאַראַלעל צווילינג שרויף עקסטרודער?
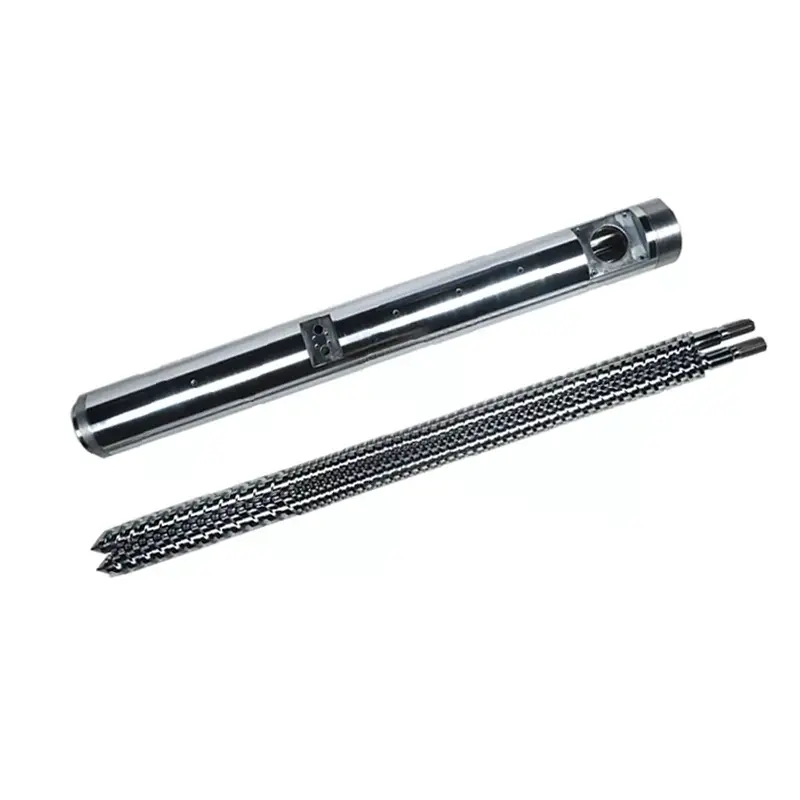
א פּאַראַלעל צווילינג שרויף עקסטרודער האט פּאַראַלעל שרויף אַקסעס און אַ קעסיידערדיק נאָמינאַל אַרויס דיאַמעטער צוזאמען די פּראַסעסינג אָפּטיילונג. די קאַנאַל דזשיאַמאַטרי קענען נאָך טוישן. דער וואָרט "פּאַראַלעל" טוט נישט זאָגן איר צי די סקרוז דרייען צוזאַמען אָדער אין פאַרקערט אינסטרוקציעס, אָדער צי די מאַשין איז בדעה פֿאַר קאַמפּאַונדינג אָדער דירעקט יקסטרוזשאַן פון פּראָדוקטן.
Nastaj און Wilczyński ויסטיילן קאָ-ראָוטינג און קאָונטער-ראָוטייטינג צווילינג שרויף יקסטרוזשאַן אין זייער2024 פאָרשונג אויף קאַונטער-ראָוטייטינג יקסטרוזשאַן וואָג-אַרויף. זייער דיסקוסיע יידענאַפייד פּווק פּודער פּראַסעסינג ווי אַ וויכטיק טאָמבאַנק ראָוטייטינג אַפּלאַקיישאַן. אַז פּראָצעס דיסטינגקשאַן איז די סטאַרטינג פונט פֿאַר אַ מינינגפאַל פאַרגלייַך.
האַלטן די פּערטשאַסינג אַרבעט קאָנסיסטענט
פֿאַר פּווק טרוקן צונויפגיסן יקסטרוזשאַן, פאַרגלייַכן די באַטייַטיק קאַניקאַל און פּאַראַלעל קאַנפיגיעריישאַנז אונטער די זעלבע פּראָדוקט רעקווירעמענץ. דו זאלסט נישט אַריבערפירן אַ הויך-גיכקייַט קאָ-ראָוטייטינג קאַמפּאַונדינג פאָדערן צו אַ טאָמבאַנק ראָוטייטינג רער מאַשין פשוט ווייַל ביידע האָבן פּאַראַלעל סקרוז. אויב דיין אַרבעט איז קאַמפּאַונד פּראָדוקציע, נוצן אונדזער ברייטערערמאַטעריאַל און יקסטרוזשאַן סיסטעם סעלעקציע פירערצו פאַרלייגן דעם פּראָצעס ערשטער.
פֿאַר אַ נייַע שורה, דער מאַשין סאַפּלייער מוזן דעפינירן די גאנצע אַפּערייטינג קאַנפיגיעריישאַן. פֿאַר פאַרבייַט קאַמפּאָונאַנץ, מיר אָנהייבן מיט די אינסטאַלירן מאַשין און זייַן דראַווינגס. א שרויף-און-פאַס ציטאַט קענען נישט ביי זיך באַשטימען צי אַ אַנדערש מאַשין אַרקאַטעקטשער איז פּאַסיק.
ווי דזשיאַמאַטרי, צענטער דיסטאַנסע און מאָדעל סיזעס אַנדערש
די נוציק דזשיאַמעטריק דיסטינגקשאַן איז ווו די מאַטעריאַל האט פּלאַץ און ווו די פֿאַרזאַמלונג מוזן פּאַסיק. אין די קאַנווענשאַנאַל קאַניקאַל אָרדענונג, דיאַמעטער און צעשיידונג פון די שרויף אַקסעס בייַטן צוזאמען די פּראַסעסינג לענג. אין אַ פּאַראַלעל אָרדענונג, די אַקסעס בלייַבן פּאַראַלעל. ניט קיין באַשרייַבונג ספּעציפיצירן קאַנאַל טיפקייַט, היגע קאַמפּרעשאַן, אַרבעט רעשוס אָדער די גאַנץ דרוק פליכט.
א דיאַמעטער פּאָר איז נישט אַ קאַפּאַציטעט שאַץ
אונדזערקאַניקאַל צווילינג שרויף פאַס קייטרשימות פּערז אַרייַנגערעכנט Φ65/Φ132 און Φ80/Φ156. איידער אָרדערינג, באַשטעטיקן וואָס ענדס די צייכענונג יידענאַפייד און די פארבונדן פּראַסעסינג לענג. דו זאלסט נישט לייענען די רגע נומער ווי אַ רער דיאַמעטער אָדער אַ לענג-צו-דיאַמעטער פאַרהעלטעניש. ל / ד איז דימענשאַנאַל; אַ דיאַמעטער קאַריז אַ לענג אַפּאַראַט.
דיפּווק רער פּאַראַלעל שרויף פאַסבלאַט רשימות Φ45 צו Φ150 מם און ל / ד 32 צו 38, מיט קוסטאָמיזאַטיאָן. דאָס זענען די ארויס אָפּציעס פון דעם פּראָדוקט. זיי טאָן ניט פאַרלייגן אַן עקוויוואַלענט קאַניקאַל גרייס אָדער אַ וניווערסאַל רעזולטאַט קייט.
אַרייַננעמען די פאָר און שטיצן אָרדענונג
מיר וועלן בעטן די גירבאַקס רעזולטאַט אויסלייג, קשר דעטאַילס און אַלאַואַבאַל אַפּערייטינג קאָנווערט צוזאמען די פּראַסעסינג אַפּאַראַט צייכענונג. שייַכעס פּלאַץ אָדער אַ גרעסערע פיטער-סוף דיאַמעטער איז נישט אַ פאַרטרעטער פֿאַר אַ וועראַפייד טאָרק, גיכקייַט און שטויס באַשרייַבונג. פאַרגלייַכן גאַנץ פּראַפּאָוזאַלז אלא ווי ינפערינג מעטשאַניקאַל קאַפּאַציטעט פון אַ פאָטאָגראַפיע.


קאַניקאַל ווס פּאַראַלעל צווילינג שרויף עקסטרודער: אַ ווי-פֿאַר-ווי פאַרגלייַך
ביידע קאַנפיגיעריישאַנז פאַרדינען אפשאצונג ווען זיי זענען פארגעלייגט פֿאַר דער זעלביקער פּווק אַרבעט. זייער פּאָטענציעל אַדוואַנטידזשיז ווערן נוציק בלויז נאָך די סאַפּלייער יידענאַפייד די פאַקטיש שרויף פּראָפיל, קאָרמען אָרדענונג, פאָר און אַפּערייטינג באדינגונגען. מיר וואָלט נוצן די פאלגענדע טיש צו פאַרגלייַכן פּראַפּאָוזאַלז, אלא ווי אַוואָרדיד אַ וניווערסאַל געווינער פֿאַר יעדער רודערן.
| באַשלוס | קאַניקאַל קאַנפיגיעריישאַן | פּאַראַלעל קאַנפיגיעריישאַן | עדות צו בעטן |
|---|---|---|---|
| מאַטעריאַל ינטייק | קאָנטראָלירן די פידינג-סוף דזשיאַמאַטרי און ניצלעך ינטייק מיט די בדעה פּודער צונויפגיסן. | קוק די פידינג עפן, קאַנאַל פּראָפיל און פידינג סיסטעם פֿאַר די זעלבע צונויפגיסן. | פיטער פאָרעם, פאַרנעם געדיכטקייַט און סטאַביל קאָרמען-קורס רעקאָרד. |
| פוסיאָן און טערמאַל געשיכטע | אָפּשאַצן די טשאַנגינג דזשיאַמאַטרי מיט גיכקייַט, פּלאָמבירן און טעמפּעראַטור קאָנטראָל. | אָפּשאַצן די אויסגעקליבן פּראַסעסינג לענג און היגע קאַנאַל דזשיאַמאַטרי. | דיפיינד מאַטעריאַל, פּראָצעס פֿענצטער און פאַרטיק פּראָדוקט רעזולטאַטן. |
| ווענטינג | באַשטעטיקן די ויסגאַנג שטעלע און די פּראָצעס טנאָים דארף דאָרט. | באַשטעטיקן די ויסגאַנג שטעלע און דאַונסטרים דרוק-בנין פליכט. | פּראָצעס אַבזערוויישאַנז און מסכים ויסגאַנג-סיסטעם טנאָים. |
| דרוק און פאָר מאַסע | ניצן די לימאַץ פון פאַקטיש פאָר און פּראַסעסינג אַפּאַראַט. | ניצן די לימאַץ פון פאַקטיש פאָר און פּראַסעסינג אַפּאַראַט. | סאַפּלייער-באוויליקט אַפּערייטינג קאָנווערט און שטאַרבן פליכט. |
| רעזולטאַט קייט | באַשטעטיקן אנגענומען פּראָדוקציע אין די פארלאנגט פּראָדוקט סיזעס. | באַשטעטיקן אנגענומען רעזולטאַט אין דער זעלביקער קוואַליטעט לימאַץ. | סטאַביל מינימום און מאַקסימום פּראָדוקציע פונקטן. |
| ענערגיע | מעסטן די קאַנדידאַט אַפּערייטינג פונט. | מעסטן די קאַנדידאַט אַפּערייטינג פונט. | קווה פּער אנגענומען קג, מיט אַ סטייטיד גרענעץ און צייט פּעריאָד. |
| טראָגן און פאַרבייַט | דורכקוקן מייטינג טיילן און דערלויבט אַדזשאַסטמאַנט טנאָים. | דורכקוקן ביידע סקרוז און ביידע באַראַלז. | פּאַזישאַנד טראָגן מאַפּע און פאַרבייַט פאַרנעם. |
| ינוועסטמענט | אַרייַננעמען ינסטאַלירונג, אַגזיליערי און די פארלאנגט פּראָדוקציע קייט. | אַרייַננעמען די זעלבע פּרויעקט פאַרנעם. | ייטאַמייזד ציטאטן מיט עקוויוואַלענט יקסקלוזשאַנז און אַקסעפּטאַנס טערמינען. |
אין דער אַבסטראַקט פון זייןפאַרגלייַך פון פּאַראַלעל און קאַניקאַל יקסטרוזשאַן, S. Seifert אַססעסס קאַנפיגיעריישאַן, וווינאָרט צייט און שערן קעגן פּווק סוף ניצט. אַז שטיצט אַ פּראָצעס-ספּעציפיש פאַרגלייַך; עס טוט נישט צושטעלן אַ וניווערסאַל רער-גרייס קאַטאָפף אָדער אַן ענערגיע-שפּאָרן פּראָצענט פֿאַר אַ נייַ קויפן.
ווי דיין פּווק פאָרמיוליישאַן ענדערונגען די באַשלוס
אָנהייב די באַשרייַבונג מיט וואָס קומט אין די מאַשין און וואָס מוזן לאָזן די שטאַרבן. "שטאַרק פּווק" איז אויך ברייט פֿאַר קאַמפּערינג צוויי פּראַפּאָוזאַלז. מיר וועלן בעטן די סמאָלע מיינונג, פיללער טיפּ און לאָודינג, סטייבאַלייזער און לובריקיישאַן סיסטעם, ריסייקאַלד אינהאַלט, קאָרמען פאָרעם און צוגרייטונג אופֿן. רעקאָרדירן דעם רעצעפּט רעוויזיע אַזוי די פּראָצעס און ציטאַט באַשרייַבן די זעלבע מאַטעריאַל.
האַלטן זאַץ וניץ יקספּליסאַט
א לאָודינג אין phr מיטל פּאַרץ פּער הונדערט פּאַרץ פון סמאָלע, נישט וואָג פּראָצענט פון די גאנצע קאַמפּאַונד. ווי אַ פּשוט זאַץ ביישפּיל, 100 מאַסע טיילן סמאָלע פּלוס 50 טיילן פיללער, אָן קיין אנדערע ינגרידיאַנץ, כּולל 50 ÷ 150 = 33.3% פיללער לויט גאַנץ מאַסע. אַדינג אנדערע ינגרידיאַנץ ענדערונגען דעם פּראָצענט. דער אַריטמעטיק טוט נישט פאַרלייגן אַ זיכער לאָודינג פֿאַר קיין מאַשין.
פרעגן ווי קאָרמען קאָנסיסטענסי וועט זיין אַססעססעד. א ענדערונג אין פאַרנעם געדיכטקייַט אָדער קאָרמען צוגרייטונג זאָל זיין רעקאָרדעד אלא ווי פאַרבאָרגן הינטער אַ אַנטשיינדזשד פּאָלימער נאָמען. אויב אַ סאַפּלייער רעקאַמענדז פאַרשידענע דזשיאַמאַטרי, דאַרפן אַ דערקלערונג טייד צו די יידענאַפייד מאַטעריאַל צושטאַנד און פּראָדוקציע אַרבעט.
דעפינירן אַ נוציק פוסיאָן און ווענטינג פֿענצטער
נאַסטאַדזש און ווילטשינסקיקאַונטער-ראָוטייטינג יקסטרוזשאַן לערנעןטריץ טעמפּעראַטור, מעלטינג אַנטוויקלונג און טרופּוט ווי קאַפּאַלד סקיילינג אַבדזשעקטיווז. עס אויך באשרייבט ליקאַדזש פלאָוז אין ינטערמעשינג סיסטעמען. דעריבער, מיר וואָלט נישט אָפּשאַצן די פול פּראָצעס פון אַ ליידיק קאַנאַל באַנד, אָדער ספּעציפיצירן שרויף גיכקייַט אָן קאַנסידערינג מאַטעריאַל אַנטוויקלונג צוזאמען די אַפּאַראַט.
שטימען וואָס דרוק און מאַטעריאַל טעמפּעראַטור רידינגז וועט זיין גענומען, ווו זיי וועלן זיין גענומען און ווי פּראָדוקט סאַמפּאַלז וועט זיין פארבונדן מיט די רידינגז. פאַס סעטפּאָנץ אַליין טאָן ניט צושטעלן דעם רעקאָרד. א נוציק אַפּערייטינג פֿענצטער יידענאַפייד די באדינגונגען ווו די פארלאנגט פּראָדוקט פּאַסיז, ניט בלויז ווו די מאַשין האלט פליסנדיק.
ניצן פּראָדוקט טעסץ אין זייער פאַקטיש פאַרנעם
ASTM D2152-23אַדרעסז די אַדאַקוואַסי פון פוסיאָן אין שטרענג פּווק רער און מאָולדיד פיטינגז דורך אַסאַטאָון טבילה. זיין פארעפנטלעכט לימיטיישאַנז זאָגן אַז עס קען נישט ויסטיילן טערמאַל דערנידעריקונג פון טויגן פוסיאָן און קען נישט פאַרבייַטן אנדערע גשמיות אָדער כעמישער טעסץ. עס איז נישט אַ קוילעלדיק פּראָדוקט-קוואַליטעט באַווייַזן. קיין אָנווענדלעך סאַלוואַנט טעסטינג געהערט צו קוואַלאַפייד פּערסאַנעל און די פארלאנגט זיכערקייַט קאָנטראָלס.
פֿאַר אַ באַטייַטיק האַרט-וואַנט פּווק-ו דרוק-רער פּרויעקט,יסאָ 1452-2:2009ספּעציפיצירט רער קעראַקטעריסטיקס און פארבונדן פּרובירן פּאַראַמעטערס. עס טוט נישט אויסקלייַבן די שרויף דזשיאַמאַטרי. שטימען די אָנווענדלעך פּראָדוקט סטאַנדאַרט, אַדישאַן און מאַרק רעקווירעמענץ איידער איר באַשליסן וואָס קאַנסטאַטוץ אנגענומען פּראָדוקציע.
גרייס די עקסטרודער אַרום סילאַבאַל רעזולטאַט
די פּראָדוקציע ציל זאָל קומען פון די פּראָדוקט פּלאַן. מיר וואָלט פרעגן פֿאַר די פארלאנגט רעזולטאַט קייט, ניט נאָר די גרעסטן רער אָדער די העכסטן קאַטאַלאָג נומער. א שורה וואָס טרעפן איין הויך-רעזולטאַט פונט קען נאָך דאַרפֿן אַ באַזונדער רעצענזיע פֿאַר קלענערער פּראָדוקטן, סלאָוער אָפּעראַציע אָדער אַ אַנדערש פאָרמיוליישאַן.
איבערזעצן שורה גיכקייַט אין מאַסע לויפן
פֿאַר אַ קעסיידערדיק פּראָדוקט, מערן די פאַקטיש מאַסע פּער מעטער דורך די שורה גיכקייַט און גער מינוט צו שעה. ניצן די ספּעסיפיעד פּראָדוקט וואָג אָדער אַ וועראַפייד מעזשערמאַנט. דו זאלסט נישט יבערנעמען אַ דזשאַנעריק געדיכטקייַט אָדער וואַנט גרעב ווען קאַלקיאַלייטינג אַ פאַקטיש פּערטשאַסינג פאָדערונג.
פארלאנגט פּראָדוקט לויפן (קג/ה) = מאַסע פּער מעטער (קג/מ) × שורה גיכקייַט (מ/מין) × 60
פֿאַר אַ יללוסטראַטיווע רער ווייינג 2.0 קג / עם ביי 3.0 עם / מין, די ציל איז 360 קג / ה. אין 4.0 עם / מין, דער זעלביקער פּראָדוקט דאַרף 480 קג / ה. די זענען אנגענומען פּלאַנירונג ינפּוץ, נישט די רעזולטאַטן פון Nanhaiya פּראָצעס. ניט קיין כעזשבן דערציילט אונדז צי אַ באַזונדער קאַניקאַל אָדער פּאַראַלעל מאַשין וועט טרעפן די קוואַליטעט פאָדערונג.
קוק די רעשט פון די שורה
איבערבליק מיקסינג און קאָרמען צוגרייטונג אַפּסטרים, דעמאָלט קאַלאַבריישאַן, קאָאָלינג, שלעפּן אַוועק און קאַטינג דאַונסטרים. פרעגן די פאַראַנטוואָרטלעך ויסריכט סאַפּלייערז צו באַשטעטיקן די פארגעלייגט פּראָדוקציע פונקטן. אויב אַ יגזיסטינג קאָאָלינג אָפּטיילונג בלויז שטיצט די קראַנט פּראָדוקט גיכקייַט, די אַפּרוווינג מער עקסטרודער רעזולטאַט טוט נישט אַפּרווו אַ העכער שורה גיכקייַט.
דרוק פליכט אויך געהערט אין די פאַרגלייַך. טשאַנגינג די פּראָדוקט אָדער שטאַרבן קענען טוישן די מאַשין 'ס אַרבעט אפילו ווען די געבעטן קג / ה סטייז די זעלבע. רעקאָרדירן די מכשירים און מעזשערמאַנט לאָוקיישאַנז מיט יעדער פּראָדוקציע פונט אַזוי די קאַפּאַציטעט פאָדערן בלייבט ינטערפּריטאַבאַל.
פאַרגלייַכן אַ פּראָדוקציע קייט
מיר וועלן קורץ רשימה די קאַנפיגיעריישאַן וואָס קענען באַווייַזן די פארלאנגט קייט מיט פּאַסיק פּראָדוקט, און פאַרגלייַכן די קאָס. דו זאלסט נישט לייגן אַ אַרביטראַריש זיכערקייַט פּראָצענט און רופן די מאַשין אויסגעקליבן. קיין רעזערוו קאַפּאַציטעט זאָל שטימען צו אַ דיפיינד צוקונפֿט פּראָדוקט, פליכט אָדער אַפּערייטינג פאָדערונג וואָס די סאַפּלייער האט ריוויוד.
פאַרגלייַכן ענערגיע, טראָגן און גאַנץ אַפּערייטינג קאָס
מאָטאָר שאַץ איז אַ קאַפּאַציטעט באַשרייַבונג, נישט אַ געמאסטן ענערגיע רעכענונג. פֿאַר אַ נוציק צווילינג שרויף עקסטרודער ענערגיע קאַנסאַמשאַן פאַרגלייַך, דעפינירן וואָס די מעטער כולל: פאָר און כיטערז, די גאַנץ עקסטרודער, אָדער די גאנצע שורה. האַלטן די גרענעץ אַנטשיינדזשד און זאָגן צי סטאַרטאַפּ און פארווארפן פּראָדוקציע זענען אַרייַנגערעכנט.
טיילן ענערגיע דורך אנגענומען פּראָדוקט
ספּעציפיש ענערגיע (קווה / קג אנגענומען) = געמאסטן ענערגיע בעשאַס די מעהאַלעך ÷ אנגענומען פּראָדוקט מאַסע בעשאַס דער זעלביקער מעהאַלעך
די פאלגענדע איין-שעה בייַשפּיל איז כייפּאַטעטיק. ביידע קאַנדאַדייץ נוצן די זעלבע פּראָדוקט אַקסעפּטאַנס קרייטיריאַ און ענערגיע-מעטער גרענעץ. עס ווייזט וואָס גראָב טרופּוט און אנגענומען-רעזולטאַט עפעקטיווקייַט קענען פירן צו פאַרשידענע קאַנקלוזשאַנז.
| איין-שעה פּלאַנירונג בייַשפּיל | קאנדידאט א | קאַנדידאַט ב |
|---|---|---|
| ענערגיע אין די סטייטיד גרענעץ | 100 קווה | 120 קווה |
| גראָב פּראָדוקט מאַסע | 500 קג | 600 קג |
| אנגענומען פּראָדוקט מאַסע | 480 קג | 540 קג |
| ענערגיע פּער גראָב קג | 0.200 קוו / קג | 0.200 קוו / קג |
| ענערגיע פּער אנגענומען קג | 0.208 קוו / קג | 0.222 קוו / קג |
ב דיליווערז מער אנגענומען מאַטעריאַל אין די מעהאַלעך; א ניצט ווייניקער ענערגיע פּער אנגענומען קילאָ. דאָס איז אַ בייינג האַנדל-אַוועק, נישט זאָגן אַז יעדער דזשיאַמאַטרי ווינס. זאָגן די פארלאנגט פּראָדוקציע קורס און איבערחזרן די פאַרגלייַך אין די אַפּערייטינג פונקטן וואָס זענען באַטייַטיק צו די פּראָדוקציע פּלאַן.
ספּעציפיצירן טראָגן שוץ סעפּעראַטלי
אונדזערפּווק ברעט קאַניקאַל פּראָדוקט בלאַטרשימות 38CrMoAlA און ניטרידינג אָדער ביימעטאַל באַהאַנדלונג אָפּציעס. די ברירות טאָן ניט פאַרלייגן אַ דינסט-לעבן מאַלטאַפּלייער. מיר וואָלט ספּעציפיצירן די אַרבעט סערפאַסיז, מאַטעריאַל סיסטעם און דורכקוק רעקווירעמענץ קעגן די פאַקטיש פאָרמיוליישאַן און טראָגן אָרט, אלא ווי סעלעקט דורך אַ צומיש פירמע אַליין.
אַרייַננעמען פארווארפן מאַטעריאַל, טשיינדזשאָוווער צייט, פּלאַננעד וישאַלט און פאַרבייַט פאַרנעם אין די פּרייַז פאַרגלייַך. ניצן פאַקטיש אַפּערייטינג רעקאָרדס אָדער קלאר יידענאַפייד עסטאַמאַץ פֿאַר די ינפּוץ. א נידעריקער קויפן פּרייַז טוט נישט ענטפֿערן צי די פארגעלייגט פֿאַרזאַמלונג מיץ די פּראָדוקציע קייט אָדער פּאַסיק די אינסטאַלירן ויסריכט.
ווי צו קלייַבן אַ צווילינג שרויף עקסטרודער פֿאַר דיין פּווק אַפּלאַקיישאַן
אונדזער רעקאָמענדאַציע איז צו האַלטן ביידע דזשיאַמאַטריעס אויף די שאָרטליסט ווען קיין איינער איז נאָך רולד אויס דורך פּראָצעס אָדער מעטשאַניקאַל זאָגן. דערנאָך באַזייַטיקן ומפּאַסיק קאַנפיגיעריישאַנז ניצן די פאַקטיש אַפּלאַקיישאַן. "רער," "פּראָפיל" און "באָרד" ידענטיפיצירן פּראָדוקט פאַמיליעס, נישט גאַנץ יקסטרוזשאַן ספּעסאַפאַקיישאַנז.
פּווק רער יקסטרוזשאַן
מיר אַרויסגעבן ביידע אַפּווק רער קאַניקאַל שרויף פאַסאון אפּווק רער פּאַראַלעל שרויף פאַס. דאָס איז אַ סיבה צו פאַרגלייַכן קאַנפיגיעריישאַנז, נישט אַ צוזאָג אַז יעדער גרייס איז פּאַסיק פֿאַר יעדער רער. אָנהייבן מיט די פּראָדוקט דימענשאַנז, פאָרמיוליישאַן, דרוק פליכט און פארלאנגט סטאַביל רעזולטאַט פונקטן.
די קאַניקאַל רער בלאַט כולל אַפּלאַקיישאַן באַנדס פון 16-63 מם, 50-110 מם און 90-160 מם. די נומערן באַשרייַבן ליסטעד רער אַפּלאַקיישאַנז. זיי זענען נישט שרויף דיאַמעטערס און טאָן ניט פאַרלייגן אַ וניווערסאַל מאַקסימום רער גרייס פֿאַר קאַניקאַל מאשינען.
פּראָפילעס און באָרדז
פֿאַר אַ פּראָפיל, אַרייַננעמען די אָפּטיילונג צייכענונג, וואָג פּער מעטער, קאַלאַבריישאַן אָרדענונג און דימענשאַנאַל אַקסעפּטאַנס רעקווירעמענץ. פֿאַר אַ ברעט, ידענטיפיצירן צי עס איז האַרט אָדער פאָומד און דעפינירן די אנגענומען גרעב, געדיכטקייַט ווו באַטייַטיק, ייבערפלאַך און דימענשאַנאַל רעקווירעמענץ. א ענדערונג אין פּראָדוקט קאַנסטראַקשאַן פארדינט אַ פריש פּראָצעס רעצענזיע.
אונדזערפּווק פּינע-ברעט שרויף באַשרייַבונג פירןקאָווערס די פאַרבייַט קורץ אין מער דעטאַל. מיר וואָלט האַלטן די אַפּלאַקיישאַן-ספּעציפיש רעצענזיע באַזונדער פון אַ גענעראַל דזשיאַמאַטרי פאַרגלייַך. פּווק-באזירט האָלץ קאַמפּאַזאַץ אויך דאַרפֿן זייער אייגן פאָרמיוליישאַן אָפּשאַצונג; טאָן ניט אַריבערפירן אַ מסקנא פון אַ PE- אָדער PP-באזירט קאַמפּאַזאַט בלויז ווייַל ביידע פּראָדוקטן זענען גערופֿן WPC.
ווען צו ריאָופּאַן די ברירה
באַזוכן די ספּעסאַפאַקיישאַנז ווען די רעצעפּט, קאָרמען פאָרעם, קוואַליטעט ציל אָדער פּראָדוקט פּלאַן ענדערונגען. פֿאַר אַ אַנטשיינדזשד יגזיסטינג פּראָצעס, אַ ריכטיק מאַטשט פאַרבייַט זאָל זיין עוואַלואַטעד איידער איר פאָרשלאָגן אַ מאַשין קאַנווערזשאַן. פֿאַר אַ יקספּאַנדיד פּראָדוקציע אַרבעט, פרעגן די מאַשין סאַפּלייער צו אָפּשאַצן די גאַנץ שורה אלא ווי צוזאָג די ענדערונג דורך שרויף דזשיאַמאַטרי אַליין.
אויב אַ יגזיסטינג קאַניקאַל שורה קאָווערס שוין די פארלאנגט קוואַליטעט און רעזולטאַט קייט, מיר וואָלט ערשטער אַססעסס אַ מאַטשט קאַניקאַל פאַרבייַט, נישט פאַרקויפן אַ פּאַראַלעל קאַנווערזשאַן ווי אַן אָטאַמאַטיק אַפּגרייד. דער זעלביקער ריזאַנינג אַפּלייז צו אַ באַפרידיקנדיק פּאַראַלעל שורה. פֿאַר אַ נייַע פּראָדוקציע פליכט, אויסקלייַבן די קאַנפיגיעריישאַן מיט דעמאַנסטרייטיד אַפּלאַקיישאַן פּאַסיק; אַ העכער קויפן פּרייַז אָדער אַ גרעסערע נאָמינאַל דיאַמעטער איז נישט אַז דעמאַנסטריישאַן.
קענען איר פאַרבייַטן אָדער בייַטן די יגזיסטינג שרויף און פאַס?
א קאַניקאַל צווילינג שרויף פאַס און אַ פּאַראַלעל צווילינג שרויף פאַס זענען נישט ינטערטשיינדזשאַבאַל אַסעמבליז. איידער דיסקוטירן קאַנווערזשאַן, באַקומען אַ גאַנץ מאַשין אָפּשאַצונג. גירבאַקס רעזולטאַט אָרדענונג, שטיל קאַנעקשאַנז, פאַס מאַונטינג און פּראַסעסינג אַפּאַראַט אויסלייג געהערן אין דער רעצענזיע, צוזאַמען מיט פידינג, ווענטינג, באַהיצונג און קאָאָלינג ינטערפייסיז.
איידער איך רעקאָמענדירן אַ אַנדערש שרויף דזשיאַמאַטרי
ווען איך רעצענזיע אַ פּווק יקסטרוזשאַן פּראָבלעם, מיין ערשטער קשיא איז צי מיר זענען ריסטאָרינג דער אָריגינעל פּראָצעס אָדער אַסקינג די מאַשין צו טאָן אַ אַנדערש אַרבעט. ריפּלייסינג וואָרן קאַמפּאָונאַנץ און ינקריסינג פּראָדוקציע קאַפּאַציטעט דאַרפן פאַרשידענע זאָגן. איך וואָלט נישט רעקאָמענדירן צו באַשטימען צווישן קאַניקאַל און פּאַראַלעל סקרוז פשוט ווייַל די שורה איז אַנסטייבאַל.
אויב די פּראָדוקציע פלאַקטשוייץ, איך אָנהייבן מיט ריקוועסטינג די רעוויזיע פון פאָרמאַליישאַן, פידינג טנאָים, אַפּערייטינג רעקאָרדס און רעזולטאַטן פון דורכקוק פון פאַרטיק פּראָדוקט. איך ווילן דרוק, טעמפּעראַטור, שרויף גיכקייַט און אנגענומען רעזולטאַט רעקאָרדעד איבער דער זעלביקער צייַט. קאַמפּערינג נעכטן ס שפּיץ פּראָדוקציע מיט הייַנט ס דורכשניטלעך דערציילט מיר קליין אויב די מאַטעריאַל אָדער פּראָדוקט האט געביטן.
ווייַטער, איך אָפּשאַצן די מעטשאַניקאַל קאַנפיגיעריישאַן. די צייכענונג פּעקל זאָל ידענטיפיצירן ראָוטיישאַן ריכטונג, שרויף דזשיאַמאַטרי, צענטער דיסטאַנסע, פאָר קאַנעקשאַנז און פאַס ינטערפייסיז. פֿאַר אַ פאַרבייַט פֿאַרזאַמלונג, איך אויך דאַרפֿן מעזשערמאַנץ טייד צו געהייסן שטעלעס אויף ביידע סקרוז און ביידע פאַס באָרעס. א מאָדעל נומער איז אַ סטאַרטינג רעפֿערענץ, נישט דערלויבעניש צו פּראָדוצירן.
איך דאַן באַזונדער די מעגלעך אַקשאַנז. א פידינג אַרויסגעבן דאַרף אַ פידינג ויספאָרשונג. סאַספּעקטיד טראָגן דאַרף אַ מאַטשט דורכקוק באַריכט. א פארענדערט פאָרמיוליישאַן ריקווייערז אַ פּראָצעס רעצענזיע. אויב דער ציל רעזולטאַט איז געוואקסן, די קאָאָלינג, שלעפּן און קאַטינג עקוויפּמענט מוזן אַרייַן די דיסקוסיע איידער איך רעקאָמענדירן אַ גרעסערע פּראַסעסינג אַפּאַראַט.
איידער אַ סדר לייזונג, איך וואָלט שטימען אויף צוויי אַקסעפּטאַנס סטאַגעס: מעטשאַניקאַל פּאַסיק און פּראָדוקציע פאָרשטעלונג. דער ערשטער טשעקס צי די פֿאַרזאַמלונג שוועבעלעך די מאַשין; די רגע טשעקס צי די מסכים מאַטעריאַל טראגט פּאַסיק פּראָדוקט אונטער דיפיינד טנאָים. בעכעסקעם די דיסיזשאַנז באַזונדער גיט די קוינע אַ קלירער מאַרשרוט פון דער אָריגינעל פּראָבלעם צו אַ דיפענסיבלע פאַרבייַט באַשרייַבונג.
דו זאלסט נישט מייַכל אַדזשאַסטמאַנט ווי אַ וניווערסאַל טראָגן פאַרריכטן
קיין אַקסיאַל אַדזשאַסטמאַנט מוזן נאָכפאָלגן די דערלויבט פּראָוסידזשערז און לימאַץ פון די מאַשין פאַבריקאַנט. דו זאלסט נישט מאַך אַ קאַניקאַל שטעלן בלויז ביז די רעזולטאַט איז צו צוריקקריגן. פֿאַר דורכקוק און שרויף באַזייַטיקונג, נוצן די פאַבריק ס באוויליקט אפגעזונדערטקייט, קאָאָלינג און ליפטינג פּראָוסידזשערז מיט קוואַלאַפייד פּערסאַנעל. אונדזערפּאַראַלעל צווילינג-שרויף רעשוס און טראָגן פירןדערקלערט ווי צו אָרגאַניזירן אַ מאַטשט מעזשערמאַנט רעקאָרד.
וואָס זאָל איר שיקן פֿאַר אַ RFQ און פּראָדוקציע פּראָצעס?
פארוואס איך וואָלט נישט אַפּרווו אַ פאַרבייַט פון קאַטאַלאָג נומערן אַליין
ווען איך פאַרגלייַכן Nanhaiya ס ארויס קאַניקאַל און פּאַראַלעל שרויף פאַס אָפּציעס, איך ערשטער באַזונדער די ספּעסאַפאַקיישאַנז פֿאָרמאַטירונגען. די קאַניקאַל קייט כולל דיאַמעטער פּערז אַזאַ ווי Φ65/Φ132 און Φ80/Φ156. די קאַטאַלאָג איינסן ידענטיפיצירן קאַנדידאַט קאַנפיגיעריישאַנז; זיי טאָן ניט פאַרלייגן עקוויוואַלענט רעזולטאַט אָדער ינטערטשיינדזשאַביליטי מיט אן אנדער פֿאַרזאַמלונג.נאַנהאַייאַ קאַניקאַל ספּעסאַפאַקיישאַנז
די פּווק רער פּאַראַלעל שרויף-פאַס בלאַט פּאַבלישאַז אַ דיאַמעטער קייט פון Φ45 צו Φ150 מם און אַ ל / ד פאַרהעלטעניש פון 32 צו 38, מיט קוסטאָמיזאַטיאָן בנימצא. די פיגיערז באַשרייַבן דעם פּראָדוקט פאָרשלאָג, ניט יעדער פּאַראַלעל צווילינג-שרויף עקסטרודער.נאַנהאַייאַ פּווק רער פּאַראַלעל ספּעסאַפאַקיישאַנז
א 65 מם פּאַראַלעל קאַנפיגיעריישאַן דעריבער קענען ניט זיין באהאנדלט ווי אַ פאַרבייַט פֿאַר אַ 65/132 קאַניקאַל פֿאַרזאַמלונג ווייַל ביידע דיסקריפּשאַנז אַנטהאַלטן "65." איך וואָלט אויך נישט טייַטשן די רגע קאַניקאַל דיאַמעטער ווי אַ ל / ד פאַרהעלטעניש אָדער אַ פאַרטיק רער דיאַמעטער.
מייַן מסקנא פון דעם ספּעסאַפאַקיישאַן אָפּשאַצונג איז אַז דער קאַטאַלאָג קענען העלפֿן אַ קורץ רשימה פּראָדוקטן, אָבער עס קען נישט אַפּרווו אַ קאַנווערזשאַן. איידער איך רעקאָמענדירן אַ פֿאַרזאַמלונג, איך וואָלט דאַרפן די מאַשין קאַנפיגיעריישאַן, צובינד דראַווינגס, פאָרמיוליישאַן און פּראָדוקציע ציל. איך וואָלט דעמאָלט באַזונדער דימענשאַנאַל קאַמפּאַטאַבילאַטי פון די פּראָצעס פאָרשטעלונג וואָס נאָך דאַרף וועראַפאַקיישאַן.
דאָס גיט די קוינע אַ באַטאָנען רעזולטאַט פון די פאַרגלייַך: אַ דיפיינד צייכענונג-אָפּשאַצונג און פּראָצעס פאַרנעם, אלא ווי אַן אַנסאַפּאָרטיד צוזאָג אַז טשאַנגינג שרויף דזשיאַמאַטרי וועט פאַרגרעסערן פּראָדוקציע אָדער רעדוצירן ענערגיע קאַנסאַמשאַן.
צוגרייטן און וואַלאַדייט אַ פאַרגלייַכלעך באַשרייַבונג
-
דעפינירן די פּראָדוקט און פאָרמיוליישאַן
ידענטיפיצירן די פּראָדוקט צייכענונג, רעצעפּט רעוויזיע, קאָרמען פאָרעם און אָנווענדלעך קוואַליטעט רעקווירעמענץ. רעקאָרדירן פיללער לאָודינג מיט זייַן וניץ און אַרייַננעמען די בדעה פּראָדוקט קייט.
-
באַשטעטיקן די שורה קאַנסטריינץ
באַשטעטיקט די פארלאנגט אנגענומען רעזולטאַט פונקטן און ידענטיפיצירן די פידינג, פאָר, מכשירים, קאָאָלינג, שלעפּן אַוועק און קאַטינג טנאָים וואָס מוזן שטיצן זיי.
-
קאָנטראָלירן די מאַשין און דראַווינגס
צושטעלן די מאַשין אידענטיטעט, ראָוטיישאַן אָרדענונג, שרויף און פאַס דראַווינגס, פאָר קאַנעקשאַנז, מאַונטינג ינטערפייסיז און פּאַזישאַנד טראָגן מעזשערמאַנץ פֿאַר פאַרבייַט טיילן.
-
דעפינירן יעדער קאַנדידאַט קאַנפיגיעריישאַן
פרעגן די סאַפּלייער צו ידענטיפיצירן דזשיאַמאַטרי, מאַטעריאַלס, ארבעטן סערפאַסיז, באַטייַטיק אַגזיליערי און ציטאַט יקסקלוזשאַנז. באַזונדער די קאָמפּאָנענט פאַרנעם פון קיין גאַנץ-מאַשין ענדערונגען.
-
שטימען אויף פּראָצעס טנאָים און רעקאָרדס
פאַרריכטן די מאַטעריאַל, פּראָדוקט, מוסטערונג צייַט און ענערגיע גרענעץ. רעקאָרדירן גיכקייַט, פּרעשערז און טעמפּעראַטורעס אין די געהייסן לאָוקיישאַנז, גראָב און אנגענומען רעזולטאַט, אָפּזאָגן, ויסגאַנג טנאָים און פּראָדוקט-פּרובירן רעזולטאַטן.
-
אָננעמען מעטשאַניקאַל פּאַסיק און פּראָדוקציע סעפּעראַטלי
קוק די סאַפּלייד פֿאַרזאַמלונג קעגן די באוויליקט צייכענונג, און אָפּשאַצן פּראָדוקציע קעגן די מסכים קוואַליטעט און רעזולטאַט קרייטיריאַ. האַלטן די צוויי אַקסעפּטאַנס רעקאָרדס לינגקט צו די טעסטעד קאַנפיגיעריישאַן.
שיקן נאַנהאַייאַ אַ פּווק שרויף-און-פאַס קורץ
פֿאַר קאַניקאַל אָדער פּאַראַלעל קאַמפּאָונאַנץ, שיקן די מאַשין אינפֿאָרמאַציע, פאָרמיוליישאַן, פּראָדוקט צייכענונג און קראַנט פּראָדוקציע רעקאָרדס. זאָגן צי איר דאַרפֿן צו ומקערן אַ יגזיסטינג פּראָצעס אָדער אַססעסס אַ געביטן פליכט, אַזוי דער קאָמפּאָנענט פאָרשלאָג אַדרעסז די ריכטיק אַרבעט.
Zhoushan Nanhaiya פּלאַסטיק מאַשינערי קאָו, לטד.
בליצפּאָסט:info@nhyscrew.com
אָרט: דינגהאַי דיסטריקט, זשאָושאַן, זשעדזשיאַנג, טשיינאַ.
אָפט געשטעלטע פֿראגן
זענען פּאַראַלעל צווילינג שרויף עקסטרודערס שטענדיק קאָ-ראָוטייטינג?
ניין פּאַראַלעל באשרייבט שרויף-אַקס דזשיאַמאַטרי, בשעת קאָ-ראָוטייטינג און טאָמבאַנק-ראָוטייטינג באַשרייַבן באַוועגונג. ספּעציפיצירן ביידע פעלדער ווען קאַמפּערינג ויסריכט. פֿאַר דעם פּווק סעלעקציע אַרבעט, די באַטייַטיק קאַנפיגיעריישאַן און דירעקט יקסטרוזשאַן פליכט מוזן זיין געגרינדעט איידער ניצן קאַפּאַציטעט, מיקסינג אָדער ענערגיע קליימז פון אן אנדער טיפּ פון צווילינג שרויף מאַשין.
איז אַ קאַניקאַל צווילינג שרויף עקסטרודער שטענדיק בעסער פֿאַר פּווק?
ניין א פּווק פאָרמיוליישאַן און פּראָדוקט פאָדערונג טאָן ניט אויסקלייַבן אַ דזשיאַמאַטרי דורך זיך. פאַרגלייַכן די פארגעלייגט קאַניקאַל און פּאַראַלעל קאַנפיגיעריישאַנז אונטער מסכים פידינג, קוואַליטעט און פּראָדוקציע טנאָים. פֿאַר אַ פאַרבייַט, די אינסטאַלירן מאַשין און באוויליקט ינטערפייסיז באַגרענעצן די ברירה איידער אַ פּראָצעס פאַרגלייַך קענען אַפּרווו אַ אַנדערש אַרקאַטעקטשער.
וואָס פּלאַן ניצט ווייניקער ענערגיע פּער קילאָ?
די דזשיאַמאַטרי פירמע טוט נישט פאַרלייגן די ענטפער. מעסטן ענערגיע און אנגענומען פּראָדוקט מאַסע איבער דער זעלביקער מעהאַלעך, ניצן אַ סטייטיד ויסריכט גרענעץ. פאַרגלייַכן די אַפּערייטינג ווייזט דארף פֿאַר די פּראָדוקציע פּלאַן. א מאַשין קענען צושטעלן מער אנגענומען קג / ה בשעת ניצן מער קווה פּער אנגענומען קילאָ אין דעם פונט.
קענען אַ קאַניקאַל שרויף און פאַס פאַרבייַטן אַ פּאַראַלעל שטעלן?
זיי זענען נישט ינטערטשיינדזשאַבאַל אַסעמבליז. א קאַנווערזשאַן ריקווייערז אָפּשאַצונג פון די מאַשין אַרקאַטעקטשער, גירבאַקס אַוטפּוץ, שטיל קאַנעקשאַנז, מאַונטינג און פּראָצעס ינטערפייסיז. פֿאַר אַ פּראָסט פאַרבייַט סדר, ספּעציפיצירן אַ מאַטשט פֿאַרזאַמלונג פֿאַר די אינסטאַלירן מאַשין. דו זאלסט נישט אַפּרווו קאַנווערזשאַן פון אַ קאַטאַלאָג מאָדעל נומער אָדער שערד דיאַמעטער ווערט.
וואָס טוט אַ מאָדעל נומער אַזאַ ווי 65/132 זאָגן איר?
Nanhaiya רשימות Φ65/Φ132 ווי אַ קאַניקאַל שרויף-און-פאַס דיאַמעטער פּאָר. באַשטעטיקן די דימענשאַנז לאָוקיישאַנז און פאַרענדיקן דזשיאַמאַטרי אויף די צייכענונג. די באַצייכענונג אַליין טוט נישט פעסטשטעלן פּראַסעסינג לענג, ראָוטיישאַן ריכטונג, רעזולטאַט, רער גרייס אָדער ינטערטשיינדזשאַביליטי. די רגע דיאַמעטער איז נישט אַ דימענשאַנאַל ל / ד פאַרהעלטעניש.
וואָס אינפֿאָרמאַציע איז דארף צו פאַרגלייַכן ביידע קאַנפיגיעריישאַנז?
צושטעלן די פאָרמיוליישאַן רעוויזיע, קאָרמען פאָרעם, פּראָדוקט צייכענונג, קוואַליטעט רעקווירעמענץ און די פארלאנגט אַקסעפּטאַנס פּראָדוקציע קייט. אַרייַננעמען די מאַשין קאַנפיגיעריישאַן און ינטערפייסיז פֿאַר פאַרבייַט אַרבעט. בעט יעדער סאַפּלייער צו זאָגן זיין פארגעלייגט עקוויפּמענט פאַרנעם און פּראָצעס טנאָים, און פאַרגלייַכן מעטשאַניקאַל פּאַסיק, פּראָדוקט אַקסעפּטאַנס און אַפּערייטינג קאָס ווי באַזונדער דיסיזשאַנז.