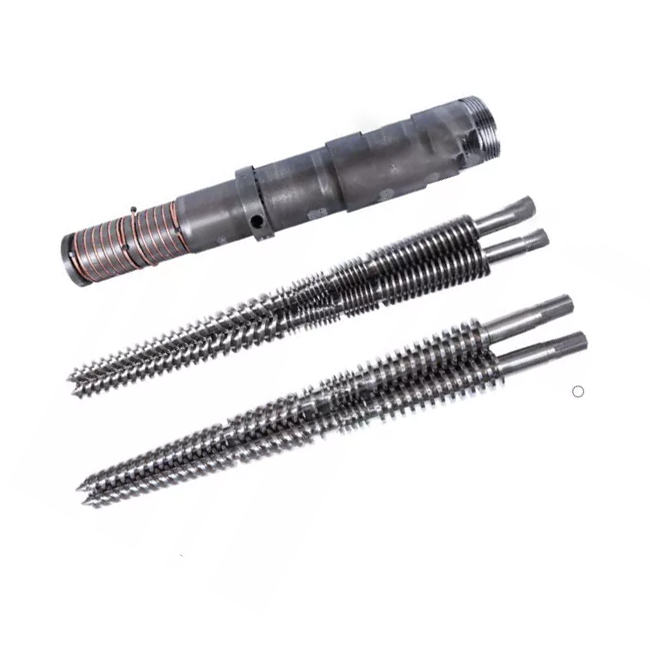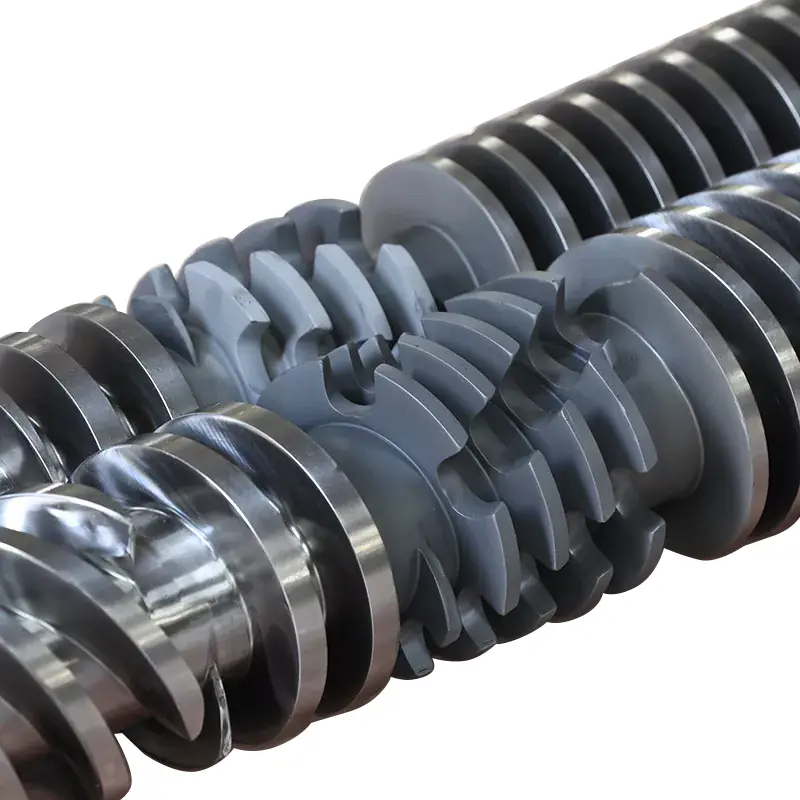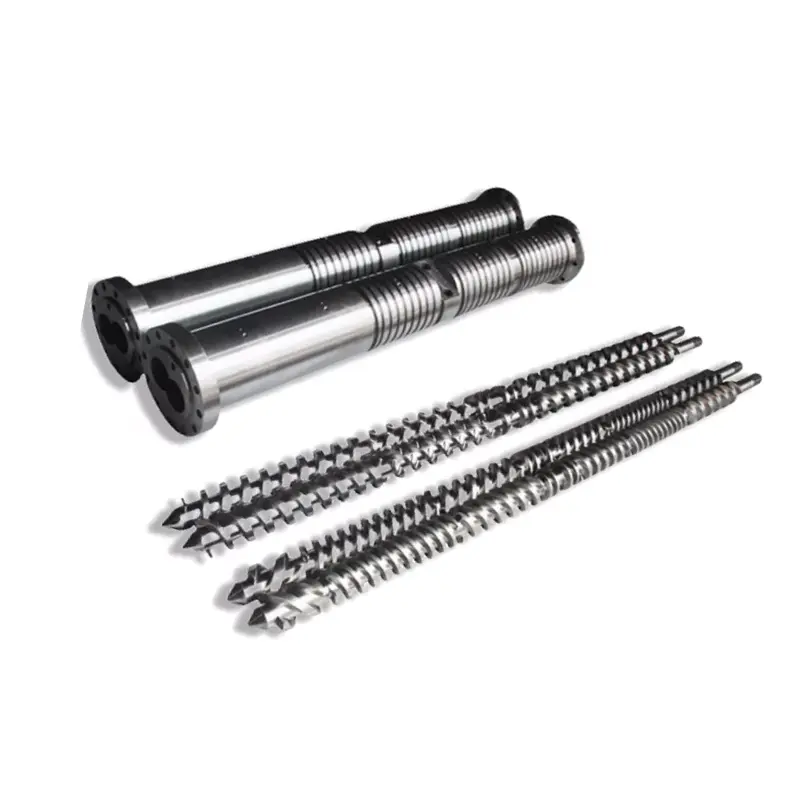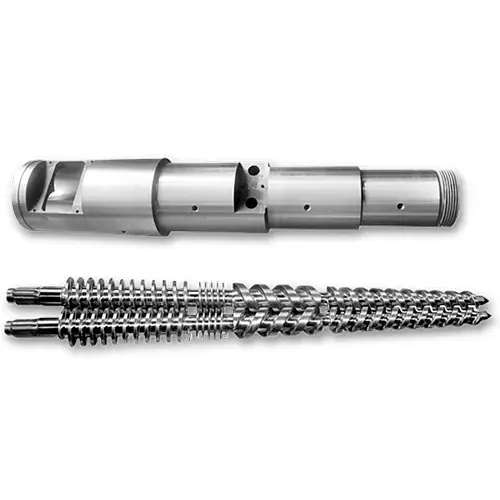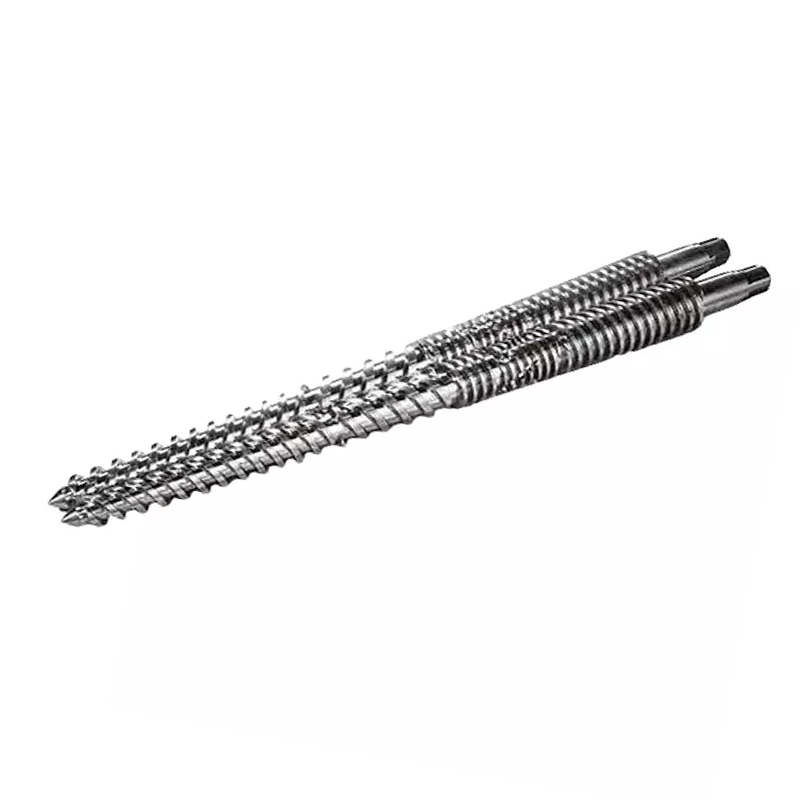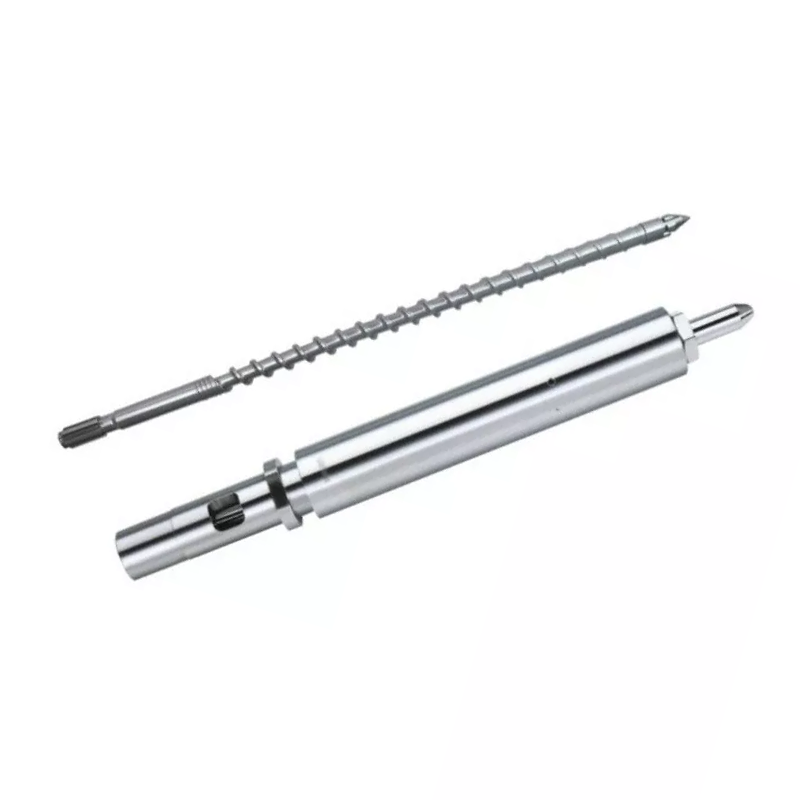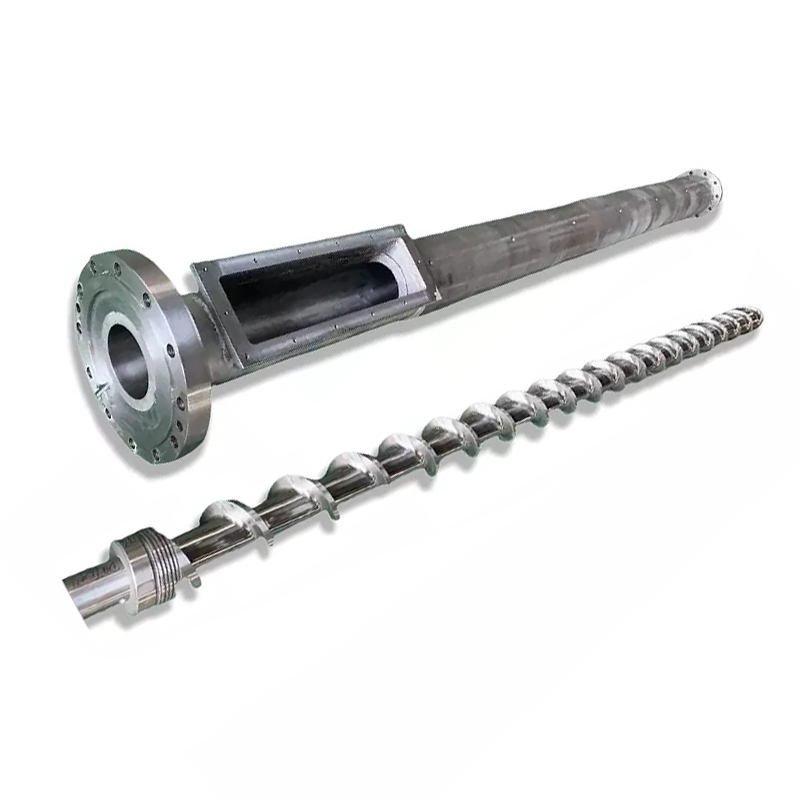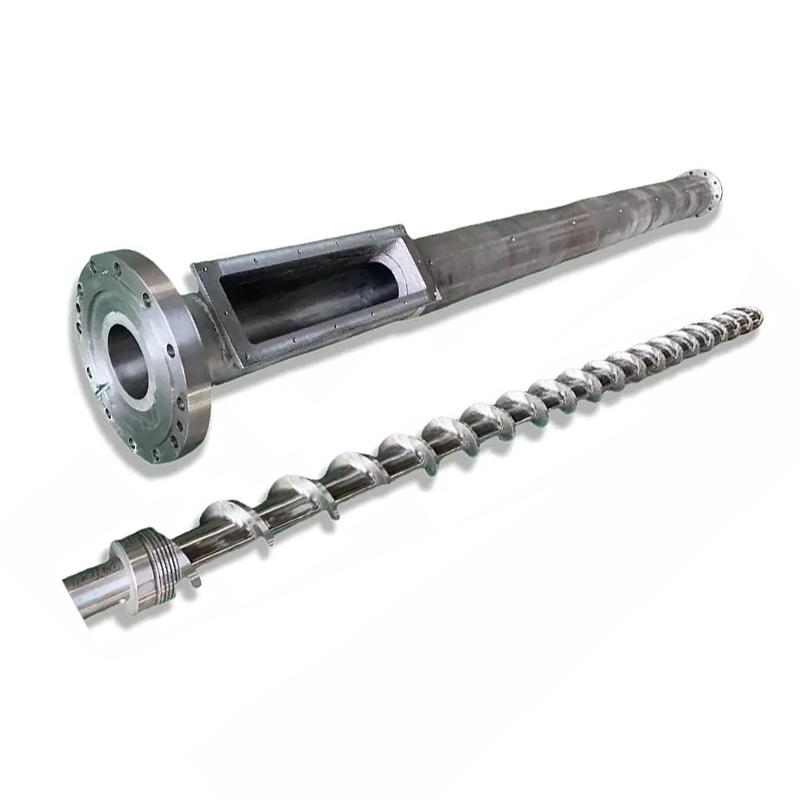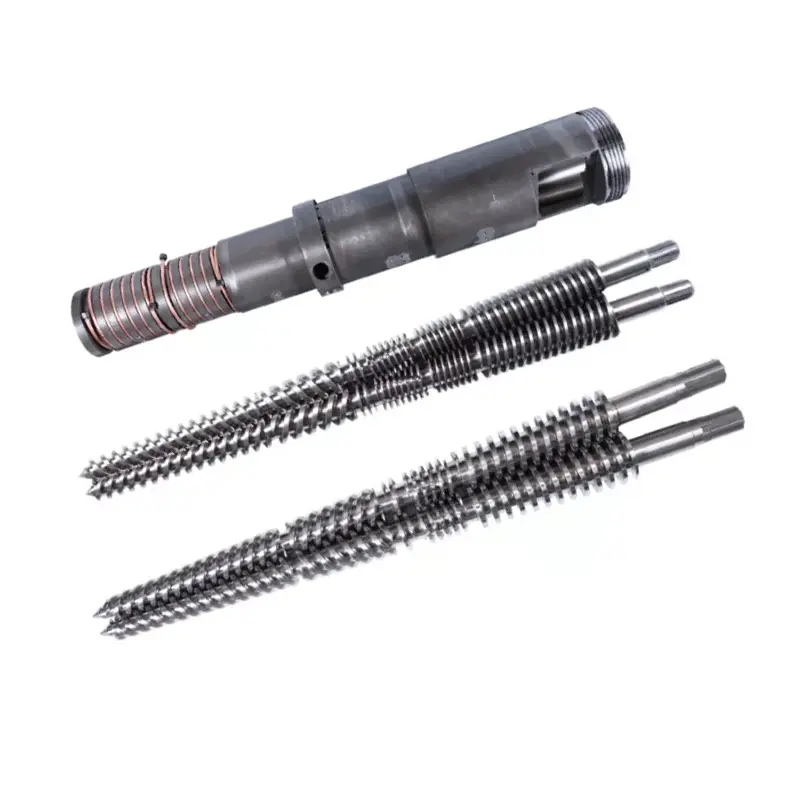

וואָס די שרויף פאַס אַקטשאַוואַלי טוט
די שרויף און פאַס אַרבעט ווי אַ מאַטשט פּאָר. דאָ איז די סיקוואַנס פון יעדער ציקל:
- פידינג- פּלאַסטיק פּעלאַץ פאַלן פון די כאַפּער אין די קאָרמען זאָנע.
- מעלטינג— ד י רױטירנדיק ע שרויף , שטעל ט זי ך שערן . קאַמביינד מיט פאַס כיטערז, פּעלאַץ צעשמעלצן און קאָמפּרעס.
- מיטערינג- די צעשמעלצן ווערט מונדיר אין טעמפּעראַטור און דרוק איידער ינדזשעקשאַן.
- ינדזשעקשאַן— די שרויף באוועגט זיך פארויס ווי א שטאב, שטופט אין דעם פורעם ארײן פארמאכטע פלאסטיק.
יעדער פּלאַן וועריאַבאַל - דזשיאַמאַטרי, זאָנע פּראַפּאָרשאַנז, ייבערפלאַך באַהאַנדלונג - אַפעקץ ווי גוט די פיר סטעפּס פּאַסירן. א מיסמאַטש אין קיין איינער פון זיי איז ווי אַ פּראָדוקציע פּראָבלעם.
באַשלוס 1: ל / ד פאַרהעלטעניש
די ל / ד פאַרהעלטעניש (שרויף פליעד לענג צעטיילט דורך זייַן דיאַמעטער) איז די מערסט וויכטיק נומער אויף די ספּעק בלאַט. עס קאָנטראָלס וווינאָרט צייט, מיקסינג קוואַליטעט און היץ פאַרשפּרייטונג.רובֿ גענעראַל-ציל ינדזשעקשאַן מאָלדינג אַפּלאַקיישאַנז נוצן 20:1.
| סמאָלע | רעקאַמענדיד ל / ד |
|---|---|
| PP, PE, PS (נאָרמאַל) | 18:1 – 20:1 |
| אַבס, פּיסי | 20:1 – 24:1 |
| פּווק (היץ-שפּירעוודיק) | 16:1 – 20:1 |
| ליבלינג | 20:1 – 22:1 |
| ניילאָן (פּאַ) | 18:1 – 20:1 |
| גף-ריינפאָרסט מאַטעריאַלס | 20:1 – 24:1 |
באַשלוס 2: קאַמפּרעשאַן פאַרהעלטעניש
די קאַמפּרעשאַן פאַרהעלטעניש (CR) מעסטן ווי פיל די שרויף קאַנאַל נעראָוז פון די קאָרמען זאָנע צו די מיטערינג זאָנע. העכער CR קאַמפּרעסיז די צעשמעלצן מער אַגרעסיוו - גוט פֿאַר אַמאָרפאַס רעזינז וואָס ביסלעכווייַז פאַרווייכערן. נידעריקער קר איז מילד, וואָס איז וואָס איר דאַרפֿן פֿאַר היץ-שפּירעוודיק אָדער פיברע-אָנגעפילט מאַטעריאַלס.
| סמאָלע | קאַמפּרעשאַן פאַרהעלטעניש |
|---|---|
| ABS, PC, PMMA (אַמאָרפאַס) | 3.0 – 3.5:1 |
| PP, PE, ניילאָן (האַלב קריסטאַליין) | 2.5 – 3.0:1 |
| פּווק | 2.0 – 2.5:1 |
| ליבלינג | 2.3 – 2.6:1 |
| גף-ריינפאָרסט (≥15%) | 2.0 – 2.5:1 |
באַשלוס 3: זאָנע פּראַפּאָרשאַנז
א נאָרמאַל ינדזשעקשאַן שרויף צעטיילט אין דרייַ זאָנעס. די פּראָפּאָרציע פון יעדער זאָנע איז וויכטיק ווי די גאַנץ ל / ד.
- פיטער זאָנע (L1):טיף טשאַנאַלז וואָס אָננעמען האַרט פּעלאַץ פון די כאַפּער. מער = מער טרופּוט קאַפּאַציטעט.
- קאַמפּרעשאַן זאָנע (L2):קאַנאַל טיפקייַט דיקריסאַז פּראַגרעסיוולי. רובֿ פון די מעלטינג כאַפּאַנז דאָ.
- מיטערינג זאָנע (L3):פּליטקע, קאָנסיסטענט טשאַנאַלז. ינשורז מונדיר צעשמעלצן טעמפּעראַטור און דרוק איידער ינדזשעקשאַן.
| סמאָלע | פיטער (L1) | קאַמפּרעשאַן (L2) | מיטערינג (L3) |
|---|---|---|---|
| פּפּ / פּע | 50% | 25% | 25% |
| אַבס / פּיסי | 40% | 40% | 20% |
| ליבלינג | 40% | 40% | 20% |
| ניילאָן (פּאַ) | 35-45% | 35-40% | 20-25% |
| פּווק | 35% | 50% | 15% |
באַשלוס 4: שרויף פאַס מאַטעריאַל
38CrMoALA - די נאָרמאַל באַסעלינע
Nanhaiya ס ינדזשעקשאַן מאָלדינג סקרוז זענען מאַניאַפאַקטשערד פון38CrMoALA צומיש שטאָל, היץ-באהאנדלט און קווענטשעד. דער באַזע מאַטעריאַל כאַנדאַלז נאָרמאַל טערמאַפּלאַסטיקס ווי פּע, פּפּ, פּס און אַבס געזונט, מיט אַ דינסט לעבן פון בעערעך10,000-20,000 שעהאונטער נאָרמאַל אַפּערייטינג באדינגונגען.
ניטרידינג
גאַז ניטרידינג ביי 500-560 ° C פארמען אַ ניטרידעד שיכטע0.5-0.8 מם דיקמיט אַ כאַרדנאַס פון950-1050 הוו (~62 HRC). דאָס ימפּרוווז טראָגן קעגנשטעל מיט 30-40% קאַמפּערד מיט אַנטריטיד שטאָל. נאָרמאַל פֿאַר רובֿ ינדזשעקשאַן מאָלדינג אַפּלאַקיישאַנז פליסנדיק אַנפילד אָדער לייטלי אָנגעפילט מאַטעריאַלס.

נאַנהאַייאַ מוטאַנט (אַ פּלוצעמדיק) ינדזשעקשאַן מאָלדינג שרויף - פּאַסיק פֿאַר קריסטאַליין סמאָלע ווי פּפּ, פּע און ניילאָן.
בימעטאַלליק - פֿאַר אַברייסיוו אַפּפּליקאַטיאָנס
בימעטאַלליק באַראַלז האָבן אַ הויך-צומיש טראָגן-קעגנשטעליק ונטערשלאַק מעטאַלערדזשיקלי באַנדיד צו די פאַס נודניק. נאַנהאַייאַ ס בימעטאַלליק פּראָצעס אַטשיווז אַינער נודניק כאַרדנאַס פון 62 HRCדורך שווער צומיש שפּריץ וועלדינג אַרום די הויך-טראָגן געביטן פון די פאַס ינלענדיש.
| אַפּפּליקאַטיאָן | שרויף מאַטעריאַל | פאַס באַהאַנדלונג |
|---|---|---|
| PE, PP, PS (ניט אָנגעפילט) | 38CrMoALA ניטרידעד | נאָרמאַל ניטרידעד |
| אַבס, פּיסי, ניילאָן (אַנפילד) | 38CrMoALA ניטרידעד | נאָרמאַל ניטרידעד |
| פּאַ + גף ≤30% | 38קרמאָאַלאַ, קווענטשעד + טעמפּערד | ניטרידעד אָדער ביימעטאַליק |
| גף אינהאַלט 15-50% | בימעטאַלליק / טק פלי עדזשאַז | בימעטאַלליק |
| פּווק / קעראָוסיוו רעזינז | קעראָוזשאַן-קעגנשטעליק צומיש | בימעטאַלליק (CR מיינונג) |
| טשאַד פיברע אָנגעפילט | טונגסטאַן קאַרבידע | טק-ספּרייד נודניק |
באַשלוס 5: שרויף דיאַמעטער און שאָס גרייס
דיין פאַקטיש שאָס זאָל פאַלן צווישן35% און 70%פון די מאַקסימום שאָס קאַפּאַציטעט פון די שרויף. אונטער 35%, מאַטעריאַל זיצט אין די פאַס צו לאַנג און ריסקס דערנידעריקונג. העכער 70%, די שרויף קענען נישט צוריקקריגן שנעל גענוג אין די ציקל.
ונטער זענען פּראָסט קאַנפיגיעריישאַנז בנימצא פון Nanhaiya:
| ינדזשעקשאַן סומע (ג) | שרויף Ø × לענג (מם) | פאַס Ø × לענג (מם) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

נאַנהאַייאַ גראַדזשואַל ינדזשעקשאַן מאָלדינג שרויף - בעסער פֿאַר אַמאָרפאַס רעזינז ווי אַבס, פּיסי און פּממאַ.
ווארענונג סיגנס דיין קראַנט שרויף איז פאַלש פֿאַר די אַרבעט
- שוואַרץ ספּעקס אָדער ברענען מאַרקס- מאַטעריאַל דיגריידינג פון יבעריק וווינאָרט צייט אָדער אַ הייס אָרט. קוק די פאַס טעמפּעראַטור זאָנעס און שרויף רעשוס.
- ינקאַנסיסטענט שאָס וואָג- אָפט אַ וואָרן ניט-צוריק וואַלוו אָדער יבעריק שרויף-צו-פאַס רעשוס אַלאַוינג צוריק לויפן.
- שפּריצן מאַרקס אויף די ייבערפלאַך- נעץ אָדער גאַז אין די צעשמעלצן. קען אָנווייַזן ינאַדאַקוואַט פאַר-דרייינג אָדער אַ שרויף דזשיאַמאַטרי וואָס איז נישט ווענטינג רעכט.
- פּאַמעלעך אָפּזוך / לאַנג ציקל צייט- פּלאַסטיסיזינג קאַפּאַציטעט איז ניט גענוגיק. שרויף דיאַמעטער מסתּמא דאַרף צו פאַרגרעסערן.
- הויך ברעקל אויף קאָליר ענדערונגען— נעבעך מיקסינג אין די מיטערינג זאָנע. א מאַדדאָקק אָדער שלאַבאַן מיקסינג עלעמענט צוגעגעבן צו די שרויף אָפט סאַלווז דעם.
וואָס צו זאָגן דיין פאַבריקאַנט ווען איר בעטן אַ ציטירן
- מאַשין סאָרט און מאָדעל- אָדער נודניק דיאַמעטער און פלאַנדזש דימענשאַנז פֿאַר ניט-נאָרמאַל מאשינען
- ערשטיק סמאָלע- אַרייַננעמען פיללער טיפּ און פּראָצענט אויב אָנווענדלעך
- שאָס גרייס קייט- מינימום און מאַקסימום אין גראַמז
- ציל ציקל צייט
- קראַנט פּראָבלעמס איר ניטאָ טריינג צו סאָלווע— אויב עס איז
באַקומען אַ טעכניש רעקאָמענדאַציע פֿון Nanhaiya
מיר ריספּאַנד ין 12 שעה. אונדזער ינזשעניעריע מאַנשאַפֿט קענען ספּעציפיצירן די רעכט שרויף דזשיאַמאַטרי, מאַטעריאַל מיינונג און דימענשאַנז פֿאַר דיין מאַשין און סמאָלע - איידער איר יבערגעבן צו אַ ציטירן.