ינדזשעקשאַן שרויף ל / ד פאַרהעלטענישאיז ארבעטן לענג צעטיילט דורך שרויף דיאַמעטער, און רובֿ ינדזשעקשאַן סקרוז לויפן 18:1 צו 25:1. דאָ איז וואָס קיין ספּעק בלאַט דערציילט איר: איר קענען נישט טוישן ל / ד אויף אַ מאַשין איר שוין פאַרמאָגן. די לענג איז פאַרפעסטיקט דורך די פאַס. וואָס איר קענען טוישן איזשרויף דיאַמעטער, און אין אַ פאַרפעסטיקט פאַס אַז איין ברירה באוועגט ל / ד, שאָס קאַפּאַציטעט, און ינדזשעקשאַן דרוק צוזאַמען, אין פאַרקערט אינסטרוקציעס. א קלענערער שרויף גיט אַ העכער ל / ד, אַ קלענערער שאָס און מער דרוק. גלייַכן דעם האַנדל צו דיין סמאָלע און דיין טייל, און רובֿ ל / די פֿראגן ענטפֿערן זיך.
וואָס ל / ד פאַרהעלטעניש מיטל אויף אַ ינדזשעקשאַן שרויף
ל / ד איז די אַרבעט לענג פון די שרויף (ל) צעטיילט דורך זייַן אַרויס דיאַמעטער (ד). א שרויף 22 מאל מער ווי עס איז ברייט האט אַ ל / ד פון 22:1.
די פאַרהעלטעניש וואָג מיט גרייס. א 40 מם שרויף אין 22: 1 האט אַ אַרבעט לענג פון 880 מם. אַ 80 מם שרויף אין 22:1 איז 1,760 מם לאַנג. זעלביקער פאַרהעלטעניש, זייער פאַרשידענע מאשינען.
וואָס די פאַרהעלטעניש פאקטיש באשרייבט איזווי פיל סטאַרטפּאַס די שרויף האט צו טאָן זייַן אַרבעט. פידינג, מעלטינג און מיטערינג אַלע פּאַסירן צוזאמען די לענג. מער לענג מיטל מער מעלטינג קאַפּאַציטעט און מער מיקסינג. ווייניקער לענג מיטל ווייניקער פון ביידע, און ווייניקער צייט פֿאַר מאַטעריאַל צו זיצן הייס.
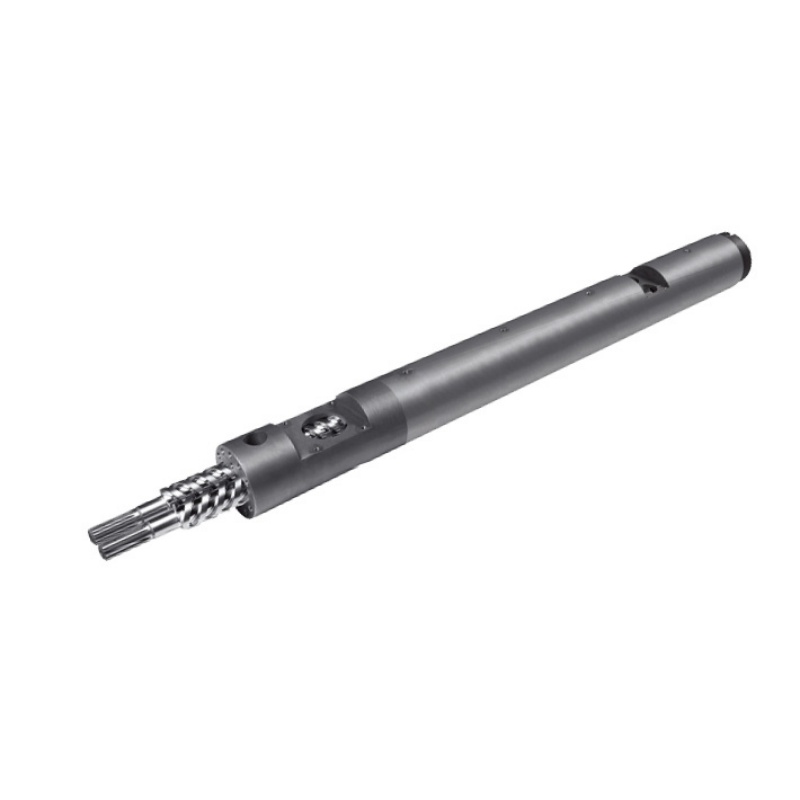
רובֿ ינדזשעקשאַן סקרוז לאַנד צווישן 18: 1 און 25: 1, מיט 20: 1 צו 22: 1 דער פּראָסט ערד אויף גענעראַל-ציל מאשינען. דער זייַל פירער קאָווערס די פול בילד אין אונדזערינדזשעקשאַן מאָלדינג שרויף פאַס פירן.
פארוואס ינדזשעקשאַן ל / ד איז קירצער ווי יקסטרוזשאַן ל / ד
עקסטרודערס אָפט לויפן 25:1 צו 33:1. ינדזשעקשאַן סקרוז בלייבן קירצער, און די סיבה איז די ציקל, נישט טראַדיציע.
א עקסטרודער שרויף ראָוטייץ קעסיידער. מאַטעריאַל גייט אריין אין איין עק, באוועגט דורך, און בלעטער אין די אנדערע. גאָרנישט ווארט.
אַ ינדזשעקשאַן שרויף אַרבעט אין פּלאַצן. עס ראָוטייץ צו פּלאַסטיסיז איין שאָס, ריטרייץ, און סטאַפּס. עס ינדזשעקץ, און די פורעם קולז. בעשאַס אַלע דעם, די צעשמעלצן שוין אין די פאַס זיצט שטיל און סטייז הייס.
אַז ווארטן איז דער גאנצער חילוק. א לענגערע פאס האלט מער צעשמעלצן, און אויף א אינדזשעקט מאשין מיינט מער צעשמעלצן מער מאטעריאל וואס ווארטן דורך מער סייקאַלן. פֿאַר אַ היץ-שפּירעוודיק סמאָלע, עקסטרע לענג איז נישט עקסטרע קאַפּאַציטעט. עס איז עקסטרע טערמאַל געשיכטע.
אַזוי ינדזשעקשאַן פּלאַן באַלאַנסאַז מעלטינג קאַפּאַציטעט קעגן וווינאָרט צייט, בשעת יקסטרוזשאַן מערסטנס נאָר קויפן מעלטינג קאַפּאַציטעט.
די זאַך וואָס קיינער דערציילט איר: איר קענען נישט טוישן ל / די
אַרטיקלען וועגן ל / ד רעדן ווי אויב איר באַקומען צו קלייַבן אַ נומער. אויף אַ מאַשין איר שוין פאַרמאָגן, איר טאָן ניט.
ל איז פאַרפעסטיקט דורך די פאַס.די פאַס איז אַ מאַשינד דרוק שיף באָלטיד אין די מאַשין ראַם, מיט זייַן כיטער זאָנעס, קאָרמען האַלדז, און מאַונטינג אַלע געבויט אַרום איין לענג. קײנע ר מאכ ט ניש ט קײ ן באר .
אַזוי דער בלויז בייַטעוודיק לינקס אין ל / ד איז ד, די שרויף דיאַמעטער. טוישן די דיאַמעטער, און די פאַרהעלטעניש ענדערונגען מיט אים, ווייַל די לענג אויבן די שורה קיינמאָל באוועגט.
דאָס איז וואָס מאַשין בילדערז רשימה צוויי אָדער דריי שרויף דיאַמעטערס פֿאַר דער זעלביקער מאַשין. זיי זענען נישט מקריב איר דרייַ שאָס סיזעס. זיי פאָרשלאָגן איר דריי פונקטן אויף אַ ויסבייג, און די גרייס פון די שאָס איז בלויז איינער פון די טינגז וואָס זענען מאָווינג.
שרויף דיאַמעטער: די הייבער וואָס מאָוועס אַלץ
אין אַ פאַרפעסטיקט פאַס, איין ברירה באוועגט פיר זאכן אין אַמאָל. פֿאַרשטיין דעם טיש און איר פֿאַרשטיין ינדזשעקשאַן ל / ד.
| אויב איר קלייַבן אַ ... | קלענערער שרויף דיאַמעטער | גרעסערע שרויף דיאַמעטער |
|---|---|---|
| ל / ד פאַרהעלטעניש | העכער(זעלביקער ל, קלענערער ד) | נידעריקער(זעלביקער ל, גרעסערע ד) |
| שאָס קאַפּאַציטעט | קלענער(ווייניקער באַנד פּער מם פון מאַך) | גרעסערע |
| ינדזשעקשאַן דרוק בנימצא | העכער(זעלביקער קראַפט אויף אַ קלענערער שטח) | נידעריקער |
| מעלטינג קאַפּאַציטעט פּער שאָס | בעסער(מער ל / ד פֿאַר ווייניקער מאַטעריאַל) | ווייניקער ברייטהאַרציק |
| וווינאָרט צייט פֿאַר אַ געגעבן טייל | קירצער(שאָס ניצט מער פון אַ קלענערער פאַס) | מער |
| סוץ | קליין פּינטלעכקייַט טיילן, דין ווענט, הויך-וויסקאָסיטי און היץ-שפּירעוודיק רעזינז | גרויס שאַץ, סכוירע רעזינז, דיק סעקשאַנז |
לייענען די דרוק רודערן ווידער, ווייַל עס דיסיידז מער דזשאָבס ווי מענטשן דערוואַרטן. די הידראַוליק אָדער עלעקטריק פאָר פון די מאַשין גיט אַ פאַרפעסטיקט קראַפט צו די צוריק פון די שרויף. דרוק איז קראַפט צעטיילט לויט שטח. א קלענערער שרויף האט ווייניקער פּנים שטח, אַזוי דער זעלביקער קראַפט טראגט העכער צעשמעלצן דרוק.
אַז איז וואָס דין-וואַנט און הויך-וויסקאָסיטי אַרבעט אָפט לאַנדיד אויף די קליין שרויף: עס קענען שטופּן צעשמעלצן אין אַ ענג קאַוואַטי אַז אַ גרויס שרויף קענען נישט פּלאָמבירן. די העכער ל / ד וואָס קומט מיט עס איז אַ באָנוס, נישט אַ צופאַל.
און לייענען די וווינאָרט רודערן אויך. עס איז דער איינער וואָס שטיל דיסיידז צי דיין פּיסי יעלאָוז.

ווי ל / ד אַפעקץ שאָס גרייס
שטרענג, ל / ד טוט נישט שטעלן די שאָס גרייס. דיאַמעטער און מאַך טאָן: שאָס באַנד איז די קרייַז-סעקשאַנאַל געגנט פון די שרויף געמערט דורך ווי ווייַט עס טראַוואַלז.
אָבער אויף אַ פאַקטיש מאַשין איר קענען נישט צעטיילן זיי, ווייַל דער זעלביקער דיאַמעטער וואָס שטעלט דיין שאָס אויך שטעלט דיין ל / ד. קלייַבן די קליין שרויף פֿאַר אַ קליין פּינטלעכקייַט טייל, און איר האָט אויסדערוויילט אַ העכער ל / ד אין דער זעלביקער מאָמענט.
די פּראַקטיש קאַנסאַקוואַנס איז אַ גליקלעך איינער. די שרויף וואָס גיט איר די קליין שאָס אויך גיט איר מער מעלטינג לענג פּער גראַם פון מאַטעריאַל און העכער ינדזשעקשאַן דרוק. די דריי פאַרמאָג פּאַסן די זעלבע דזשאָבס, וואָס איז וואָס די האַנדל אַרבעט אויס ריין מער אָפט ווי נישט.
ווו עס סטאַפּס צו זיין צופרידן איז ווען איר צווינגען אַ טייל אויף די אומרעכט שרויף. לויפן אַ זייער קליין שאָס אויף אַ גרויס-דיאַמעטער שרויף און איר באַקומען די ערגסט פון ביידע: אַ נידעריק ל / די, אַ ריזיק פאַס באַנד קאָרעוו צו דיין שאָס, און מאַטעריאַל וואָס סייקאַלז דורך היץ פֿאַר פיל צו לאַנג.
וווינאָרט צייט: די קוואַליטעט קיללער איר קענען רעכענען
וווינאָרט צייט איז ווי לאַנג אַ געגעבן שטיק פון פּאָלימער סטייז הייס ין די פאַס איידער עס איז ינדזשעקטיד. עס איז די מערסט אַנדעררייטיד נומער אין ינדזשעקשאַן מאָלדינג, און איר קענען אָפּשאַצן עס אין דרייַסיק סעקונדעס.
וווינאָרט צייט ≈ (פאַס שאָס קאַפּאַציטעט ÷ דיין שאָס גרייס) × ציקל צייט
ביידע קאַפּאַסאַטיז אין די זעלבע וניץ. נעמען שאָס קאַפּאַציטעט פון די מאַשין ס שאַץ.
אַרבעט אַ בייַשפּיל. א מאַשין רייטאַד מיט 200 ג פון שאָס קאַפּאַציטעט, פליסנדיק אַ 20 ג טייל אויף אַ 30-רגע ציקל. די פאַרהעלטעניש איז 10, אַזוי די צעשמעלצן זיצט דורך בעערעך צען סייקאַלז. וווינאָרט צייט איז וועגן 300 סעקונדעס, אָדער פינף מינוט.
פינף מינוט ביי צעשמעלצן טעמפּעראַטור איז אַ לאַנג צייט פֿאַר פּיסי, POM, PET אָדער פּווק. גאָרנישט וועגן דיין סעטטינגס איז פאַלש. דער טייל איז פשוט צו קליין פֿאַר די פאַס, און דער מאַטעריאַל איז קוקינג בשעת עס ווייץ זיין קער.
איצט מאַך די אַרבעט צו אַ קלענערער שרויף. שאָס קאַפּאַציטעט טראפנס צו, זאָגן, 80 ג. דער זעלביקער 20 ג טייל איצט ניצט אַ פערטל פון די פאַס, די צעשמעלצן זיצט דורך פיר סייקאַלז אַנשטאָט פון צען, און די וווינאָרט צייט פאלן צו בעערעך צוויי מינוט.
איר האָט נישט געביטן קיין סעטפּוינט. איר געביטן דעם שרויף דיאַמעטער, און די דערנידעריקונג פּראָבלעם איז געווען מיט אים.
די 20-80% שאָס קאַפּאַציטעט באַנד
קאַמאַנלי סייטאַד ינדאַסטרי גיידאַנס איז צו האַלטן דיין שאָס ערגעץ צווישן בעערעך 20% און 80% פון די רייטאַד שאָס קאַפּאַציטעט פון די מאַשין. באַשטעטיקן די באַנד קעגן די מאַנואַל פון דיין מאַשין, אָבער די לאָגיק הינטער עס האלט אומעטום.
אונטער די באַנדע, וווינאָרט צייט לויפט לאַנג. מאַטעריאַל מאכט צו פילע טריפּס דורך די היץ, און היץ-שפּירעוודיק סמאָלע דיגרייד. דאָס איז דער דורכפאַל וואָס די פאָרמולע אויבן קאַטשאַז.
אויבן די באַנדע, צװײ זאכן ברעכן זיך. עס איז נישט גענוג פאַס לינקס צו האַלטן אַ געהעריק קישן, אַזוי פּאַקינג געץ סתירה צו שאָס. און די שרויף האט ווייניקער צייט און לענג צו צעשמעלצן אַ קימאַט פול פאַס פון מאַטעריאַל, אַזוי די מעלטינג קוואַליטעט סאַפערז פּונקט ווען איר פרעגן די מערסט פון עס.
לאַנד אין די מיטן פון די באַנדע און די מאַשין האט פּלאַץ צו אַרבעטן. אויב דיין טייל זיצט אַרויס עס, די ריכטיק פאַרריכטן איז אַ אַנדערש שרויף דיאַמעטער, אָדער אַ אַנדערש מאַשין, נישט אַ העלדיש גאַנג פון פּראָצעס סעטטינגס.
ווי ל / ד אַפעקץ מעלט קוואַליטעט
לענג איז מעלטינג קאַפּאַציטעט, און מעלטינג קאַפּאַציטעט איז קוואַליטעט.
מער ל / ד גיט מער גאַנץ מעלטינג.האַרט פּעלאַץ האָבן ווייַטער צו אַרומפאָרן קעגן די הייס פאַס וואַנט, אַזוי ווייניקערע פון זיי בלייַבנ לעבן ווי ונמעלץ. שווער ספּעקס און אָביעקטיוו-שייפּט ינקלוזשאַנז אין די טייל זענען מעלטינג פייליערז, און לענג פייץ זיי.
מער ל / ד גיט מער כאָומאַדזשיניאַס צעשמעלצן.טעמפּעראַטור יוואַנז אויס, קאָליר און פיללער פאַרשפּרייטן בעסער, און די צעשמעלצן וואָס קומט צו די טשעק רינג איז מער קאָנסיסטענט פון שאָס צו שאָס. דאָס איז געוויזן ווי אַ מער פּראָצעס פֿענצטער.
מער ל / ד אויך גיט מער טערמאַל געשיכטע.דער זעלביקער לענג וואָס מעלץ ונ דורך אויך האלט מאַטעריאַל מער, און פֿאַר פּווק, פּיסי, POM און PET, דאָס איז אַ פּרייַז, נישט אַ נוץ.
אַזוי צעשמעלצן קוואַליטעט איז נישט אַ פאַל פון מער איז בעסער. עס איז אַ וואָג: גענוג לענג צו צעשמעלצן גאָר, נישט אַזוי פיל פאַס באַנד אַז דער מאַטעריאַל ווייץ צו לאַנג צו ווערן געניצט. ווען מעלטינג קאַפּאַציטעט איז דיין ספּעציפיש קאַנסטריינץ, אַ שלאַבאַן שרויף רייזאַז עס אָן אַדינג אַ מילאַמיטער פון פאַס.
טשאָאָסינג ל / ד און דיאַמעטער דורך סמאָלע און טייל
שטעלן די טריידז צוזאַמען און די ברירה פאלס אויס פון די סמאָלע און די טייל.
| דיין סיטואַציע | דאַר זיך צו | פארוואס |
|---|---|---|
| קליין, דין-וואָלד פּינטלעכקייַט טיילן | קלענערער שרויף, העכער ל / ד | העכער ינדזשעקשאַן דרוק פילז דין סעקשאַנז; גוט מעלטינג פּער גראַם; קורץ וווינאָרט |
| היץ-שפּירעוודיק סמאָלע (פּיסי, POM, PET, PVC) | קלענערער שרויף פֿאַר די שאָס; קירצער סוף פון די ל / ד באַנד | וווינאָרט צייט איז די פייַנט. האַלטן די שאָס גרויס קאָרעוו צו פאַס קאַפּאַציטעט |
| ינזשעניעריע סמאָלע מיט הויך וויסקאָסיטי | קלענערער שרויף, העכער ל / ד | דאַרף דרוק צו פּלאָמבירן און לענג צו צעשמעלצן ונ דורך |
| גרויס שאַץ, סכוירע סמאָלע (PE, PP, PS) | גרעסערע שרויף, נידעריקער ל/ד | קאַפּאַציטעט פירט; די רעזינז דערלאָזן די רידוסט מעלטינג לענג |
| דיק-וואָלד טיילן, פּאַמעלעך סייקאַלז | גרעסערע שרויף, וואַך וווינאָרט | לאנג סייקאַלז מערן וווינאָרט צייט. ריקאַלקיאַלייט איידער קאַמיטינג |
| גלאז-אָנגעפילט אָדער אַברייסיוו קאַמפּאַונד | דיאַמעטער פּער טייל; טוישן דיייבערפלאַך | ל / ד גייט דער טייל. די טראָגן ענטפער איז אַ ביימעטאַליק נודניק, נישט אַ אַנדערש לענג |
| ונמעלץ בייַ הויך פּראָדוקציע | זעלביקער דיאַמעטער; שלאַבאַן שרויף | איר דאַרפֿן מעלטינג קאַפּאַציטעט, נישט פאַס לענג. די פאַס איז נישט טשאַנגינג סייַ ווי סייַ |
באַמערקונג די לעצטע צוויי ראָוז. צוויי פון די מערסט פּראָסט פראבלעמען וואָס מאָולדערז ברענגען צו אונדז זענען נישט ל / ד פּראָבלעמס אין אַלע, און בייינג אַ אַנדערש שרויף דיאַמעטער צו סאָלווע זיי וויסט די געלט.
פּראָסט ל / ד מיסטייקס אין ינדזשעקשאַן מאָלדינג
- קאַפּיינג אַ יקסטרוזשאַן ל / ד.א 30:1 נומער פון אַ עקסטרודער טיש געווענדט צו אַ ינדזשעקשאַן שרויף יגנאָרז די וווינאָרט-צייט פּראָבלעם וואָס דיפיינז ינדזשעקשאַן מאָלדינג. די צוויי מאשינען טוען פאַרשידענע אַרבעט.
- אַסומינג מער איז בעסער.מער לענג איז מער מעלטינגאוןמער טערמאַל געשיכטע. אויף היץ-שפּירעוודיק סמאָלע, די רגע איינער ווינס און די מאַטעריאַל דיגרייד.
- יגנאָרינג די שאָס-צו-קאַפּאַציטעט פאַרהעלטעניש.די מערסט פּראָסט קוואַליטעט פּראָבלעם מיר זען טרייסט צו דזשיאַמאַטרי איז אַ קליין טייל קוקינג אין אַ גרויס פאַס. קיינער טשעק עס, ווייַל עס איז נישט אויף קיין סעטטינגס פאַרשטעלן.
- גלויבן L / D קענען זיין פארענדערט אויף אַ יגזיסטינג מאַשין.עס קען נישט. די פאַס שטעלט ל בלויז די דיאַמעטער איז דייַן צו קלייַבן.
- באַשולדיקן ל / ד פֿאַר אַ מעלטינג פּראָבלעם.אויב ונמעלץ דערשייַנען בלויז אין הויך פּראָדוקציע, דיין מעלטינג קאַפּאַציטעט איז קורץ, נישט דיין פאַס. א שלאַבאַן שרויף פיקסיז אַז אין דער זעלביקער פאַס.
- באַשולדיקן ל / ד פֿאַר אַ טראָגן פּראָבלעם.פאַלינג רעזולטאַט אין דער זעלביקער שרויף גיכקייַט איז וואָרן רעשוס, נישט דזשיאַמאַטרי. מעסטן עס איידער איר רידיזיין עפּעס.

ווי צו סדר די רעכט שרויף
א שרויף פאַבריקאַנט דיזיינז פון וואָס איר זאָגן זיי. שיקן די, און דער דיאַמעטער און דזשיאַמאַטרי רעקאָמענדאַציע גייט.
- מאַשין סאָרט, מאָדעל און קראַנט שרויף דיאַמעטער.א פאָטאָ פון די נאָמען קאָווערס רובֿ פון עס, און עס דערציילט אונדז די פאַס לענג איר אַרבעט ין.
- רייטאַד שאָס קאַפּאַציטעט פון די מאַשין,אויב איר וויסן עס, און דיין פאַקטיש טייל וואָג.
- ציקל צייט.מיט די צוויי נומערן אויבן, וווינאָרט צייט קענען זיין קאַלקיאַלייטיד פֿאַר איר.
- סמאָלע, מיינונג און פיללער אינהאַלט.דעם דרייווז די קאַמפּרעשאַן פּראָפיל און די ייבערפלאַך באַהאַנדלונג ווי פיל ווי די דיאַמעטער.
- דער כיסאָרן איר ווילן ניטאָ.יעלאָוינג ווייזט אין וווינאָרט. ונמעלץ פונט בייַ מעלטינג קאַפּאַציטעט. קורץ שאַץ פונט צו דרוק אָדער בייַ די טשעק רינג. יעדער האט אַ אַנדערש ענטפער.
- א צייכענונג, אָדער דיין וואָרן שרויף.אָדער לאָזן אונדז בויען צו דיין מאַשין. א וואָרן טייל איז געמאסטן אויף CMM ויסריכט צו ± 0.01 מם און די דזשיאַמאַטרי ריקאַנסטראַקטיד.
פארוואס אַרבעט מיט Nanhaiya
שיקן אונדז די טייל וואָג, די ציקל צייט, און די מאַשין מאָדעל, און מיר וועלן לויפן די אַריטמעטיק פון וווינאָרט-צייט איידער מיר ציטירן עפּעס. מאל דער ענטפער איז אַ אַנדערש שרויף דיאַמעטער. מאל עס איז אַ שלאַבאַן שרויף אין די פאַס איר שוין האָבן. טייל מאָל עס איז אַז דיין אַרבעט געהערט אויף אַ אַנדערש מאַשין, און מיר וועלן זאָגן אַזוי.
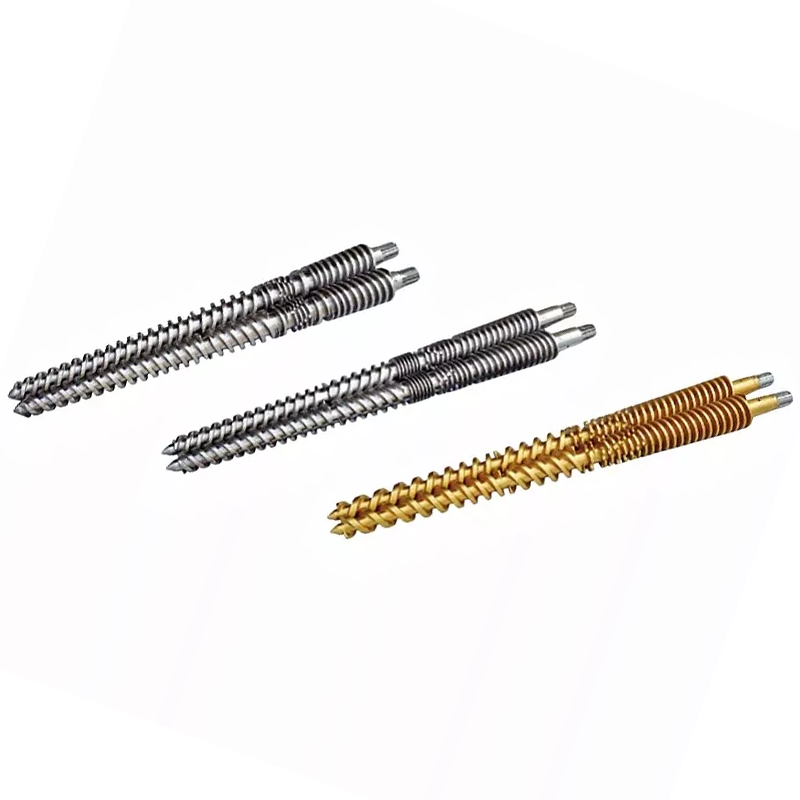
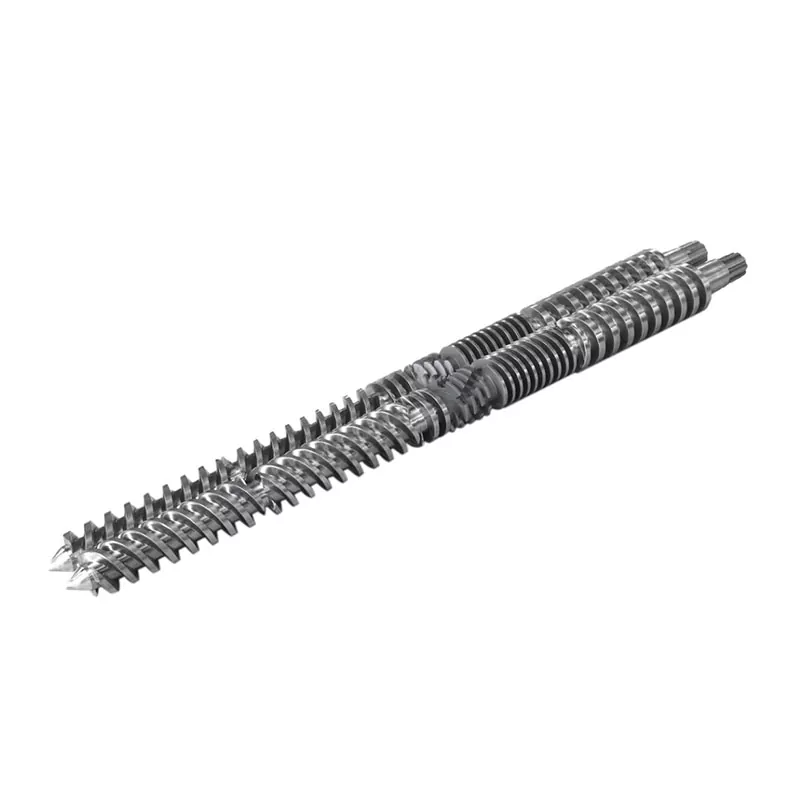
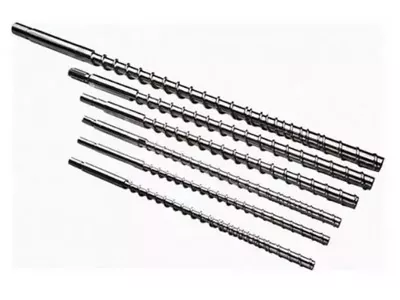
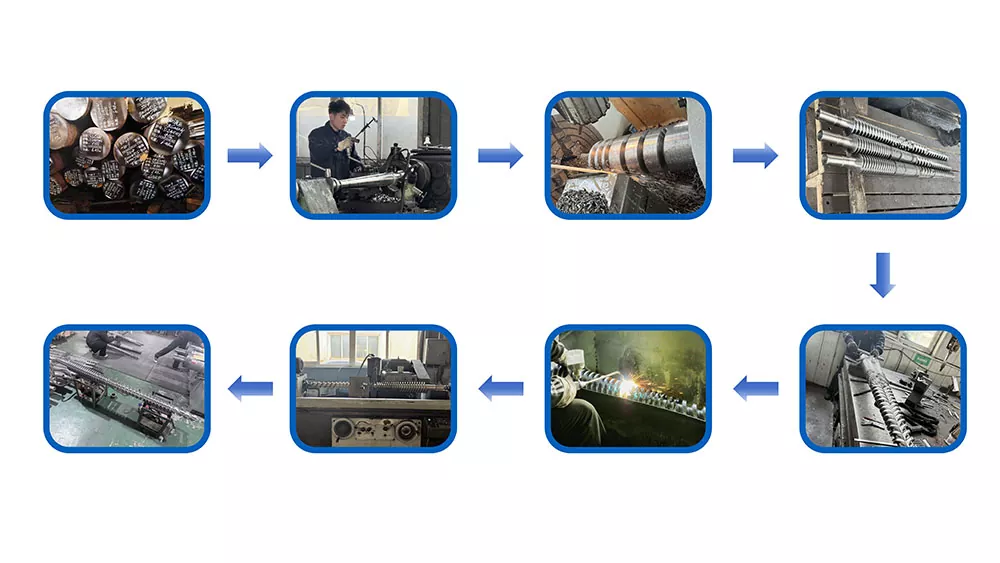
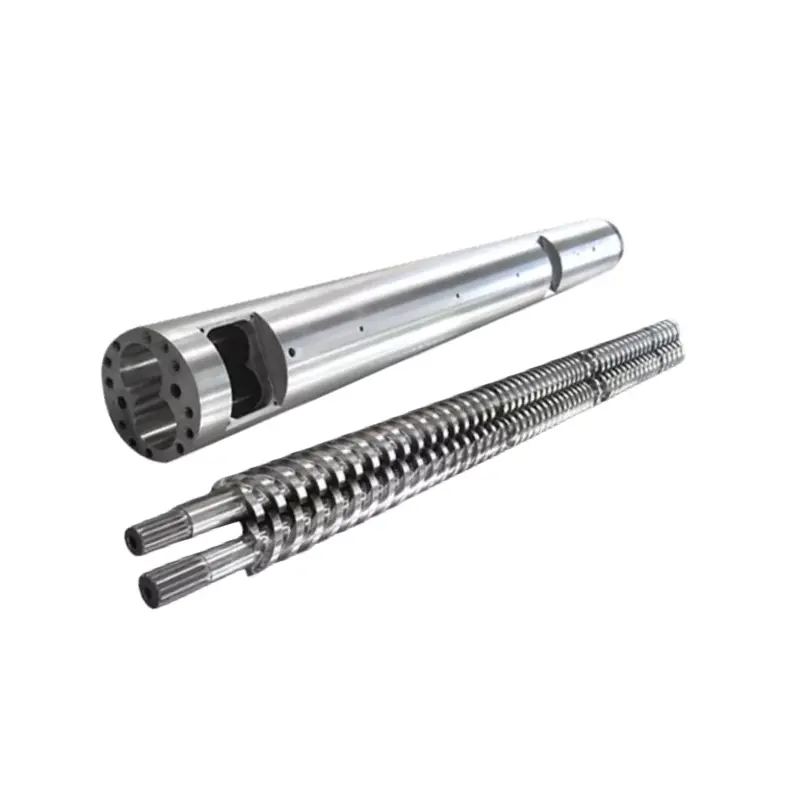
ווען אַ נייַע שרויף איז דער ענטפער, Nanhaiya האט געבויטינדזשעקשאַן מאָלדינג סקרוזאון באַראַלז פֿאַר מער ווי צוואַנציק יאָר, אין 38CrMoAlA, 42CrMo, SKD-61 און ומבאַפלעקט שטאָל, ניטרידעד אָדער ביימעטאַליק מיט אַ 2.5-3 מם טאַנגסטאַן-שייַכעס צומיש שיכטע אין אַרויף צו 62 HRC ווו די פיטער פארלאנגט עס.
מיר בויען צו דיין צייכענונג, מאַשין מאָדעל, אָדער וואָרן מוסטער, מיטפאַרבייַטןקאַמפּאַטאַבאַל מיט הויפּט מאַשין בראַנדז, אַ מינימום סדר פון איין גאַנג און אַ ציטירן אין 12 שעה.
פייטינג יעלאָוינג, ונמעלץ אָדער קורץ שאַץ? שיקן דיין מאַשין מאָדעל, טייל וואָג, ציקל צייט און סמאָלע. מיר וועלן זאָגן איר צי עס איז ל / ד, דיאַמעטער, מעלטינג קאַפּאַציטעט אָדער טראָגן, און ציטירן ין 12 שעה.
באַקומען אַ שרויף רעקאָמענדאַציעאָפט געשטעלטע פֿראגן
וואָס איז אַ טיפּיש ל / ד פאַרהעלטעניש פֿאַר אַ ינדזשעקשאַן מאָלדינג שרויף?
רובֿ ינדזשעקשאַן סקרוז לויפן צווישן 18: 1 און 25: 1, מיט 20: 1 צו 22: 1 דער פּראָסט ערד אויף גענעראַל-ציל מאשינען. היץ-שפּירעוודיק רעסינס טויווע די קירצער סוף ווייַל מאַטעריאַל ספּענדז ווייניקער צייט הייס. ינזשעניעריע פּלאַסטיקס וואָס דאַרפֿן גרונטיק מעלטינג טויווע די מער סוף.
קענען איך טוישן די ל / ד פאַרהעלטעניש אויף מיין ינדזשעקשאַן מאָלדינג מאַשין?
ניט גלייַך. די לענג איז פאַרפעסטיקט דורך די פאַס, וואָס איז מאַשינד אין די מאַשין. וואָס איר קענען טוישן איז די שרויף דיאַמעטער, און ווייַל ל סטייז די זעלבע, אַ קלענערער דיאַמעטער גיט אויטאָמאַטיש אַ העכער ל/ד. די איין ברירה אויך ענדערונגען דיין שאָס קאַפּאַציטעט און בנימצא ינדזשעקשאַן דרוק.
טוט ל / ד פאַרהעלטעניש ווירקן שאָס גרייס?
מינאַצאַד, און ינסעפּעראַבלי. שאָס באַנד קומט פון שרויף דיאַמעטער און מאַך, נישט פון ל / ד. אָבער אויף אַ פאַרפעסטיקט פאַס, דער דיאַמעטער וואָס שטעלט דיין שאָס אויך שטעלט דיין ל / די. קלייַבן אַ קלענערער שרויף פֿאַר אַ קלענערער שאָס, און איר באַקומען אַ העכער ל / ד און העכער ינדזשעקשאַן דרוק אין דער זעלביקער צייט.
ווי טאָן איך רעכענען וווינאָרט צייט אין ינדזשעקשאַן מאָלדינג?
טיילן די רייטאַד שאָס קאַפּאַציטעט פון די מאַשין דורך דיין פאַקטיש שאָס גרייס, און מערן די ציקל צייט. א 200 ג מאַשין מיט אַ 20 ג טייל אין אַ 30-רגע ציקל גיט בעערעך 300 סעקונדעס, אָדער פינף מינוט, פון וווינאָרט. דאָס איז אַ לאַנג צייַט צו האַלטן פּיסי, POM, PET אָדער פּווק ביי צעשמעלצן טעמפּעראַטור.
פארוואס איז ינדזשעקשאַן ל / ד קירצער ווי יקסטרוזשאַן ל / ד?
ווייַל אַ ינדזשעקשאַן שרויף אַרבעט אין פּלאַצן. עס פּלאַסטיסיז אַ שאָס, דעמאָלט סטאַפּס בשעת די מאַשין ינדזשעקץ און די פורעם קיל, און די צעשמעלצן אין די פאַס זיצט הייס די גאנצע צייט. א עקסטרודער לויפט כסדר און גארנישט ווארט. עקסטרע פאַס לענג אויף אַ ינדזשעקשאַן מאַשין איז עקסטרע טערמאַל געשיכטע, ניט נאָר עקסטרע מעלטינג קאַפּאַציטעט, אַזוי ינדזשעקשאַן סקרוז בלייבן קירצער.
וואָס פּראָצענט פון פאַס קאַפּאַציטעט זאָל מיין שאָס נוצן?
קאַמאַנלי סייטאַד גיידאַנס איז בעערעך 20% צו 80% פון רייטאַד שאָס קאַפּאַציטעט, און דיין מאַשין מאַנואַל איז די אויטאָריטעט. אונטער דעם באַנד, וווינאָרט צייט לויפט לאַנג און היץ-שפּירעוודיק מאַטעריאַל דיגריידז. אויבן עס, עס איז קיין פּלאַץ פֿאַר אַ געהעריק קישן און ווייניקער צייט צו צעלאָזן אַ קימאַט פול פאַס.
איז אַ העכער ל / די בעסער פֿאַר ינדזשעקשאַן מאָלדינג?
ניט אויטאָמאַטיש. מער לענג גיט מער גאַנץ מעלטינג און אַ מער מונדיר צעשמעלצן, וואָס ימפּרוווז קוואַליטעט. עס אויך האלט מער מאַטעריאַל הייס פֿאַר מער, וואָס דיגרייד היץ-שפּירעוודיק רעזינז. די רעכט ל / ד מעלץ דיין מאַטעריאַל גאָר אָן האלטן עס מער ווי עס דאַרף.
מייַן טיילן זענען יעלאָוינג. איז דאָס אַ ל / ד פּראָבלעם?
וסואַללי עס איז אַ וווינאָרט-צייט פּראָבלעם, וואָס איז אַ שאָס-גרייס-צו-פאַס-קאַפּאַציטעט פּראָבלעם. לויפן די רעזידאַנץ כעזשבן ערשטער. אויב אַ קליין טייל איז קוקינג אין אַ גרויס פאַס, קיין טעמפּעראַטור באַשטעטיקן און קיין שרויף דזשיאַמאַטרי וועט פאַרריכטן עס. א קלענערער שרויף דיאַמעטער, אָדער אַ קלענערער מאַשין, וועט.