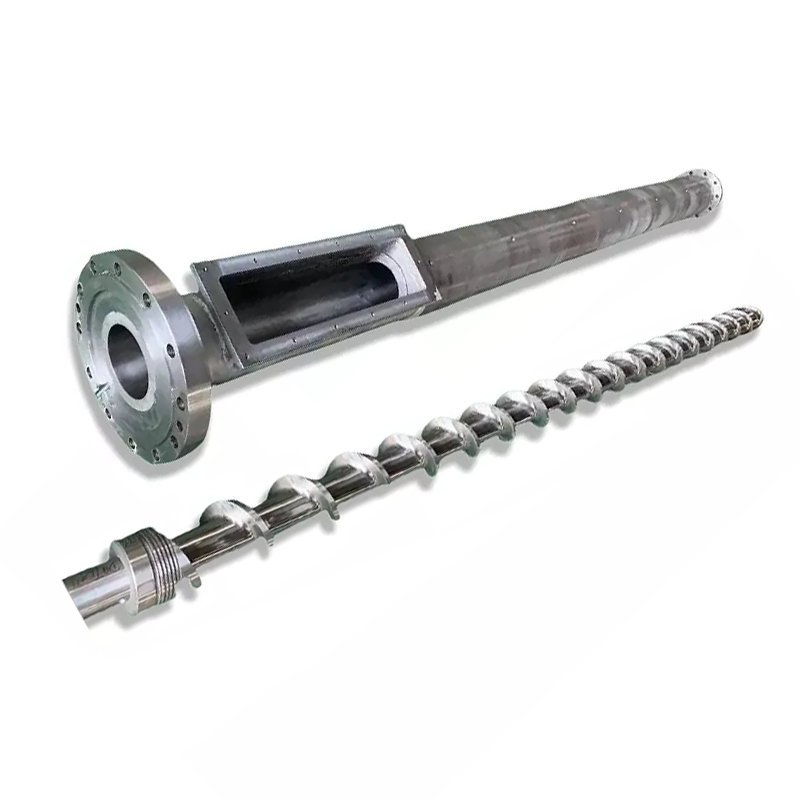
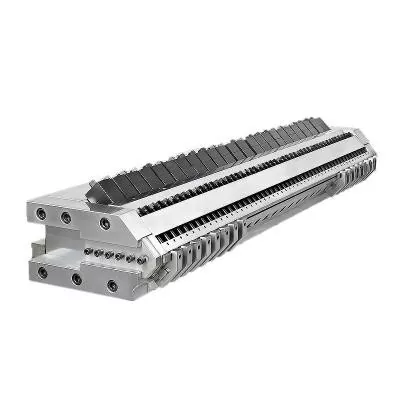
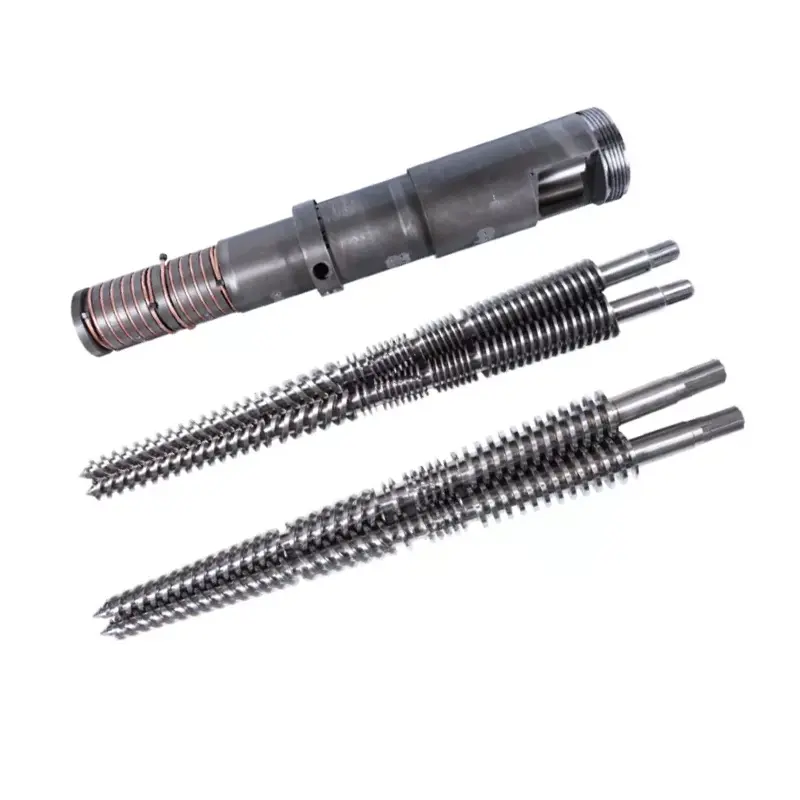
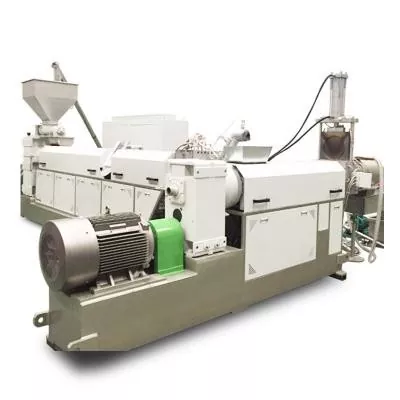
א רער שטאַרבן קאָפּ מוזן פּאַסיק מער ווי אַ נאָמינאַל דיאַמעטער. עס מוזן גלייַכן די פּאָלימער, פאָרמיאַליישאַן, רער נאָרמאַל, רעזולטאַט, עקסטרודער קשר, קאַלאַבריישאַן סיסטעם און די וועג דיין אָפּערייטערז טוישן סיזעס. דער פירער טורנס די ינפּוץ אין אַ קויפן באַשרייַבונג פֿאַר פּווק, פּע, CPVC, PP און PPR רער פּראָדוקציע.


צו קויפן ארער יקסטרוזשאַן שטאַרבן קאָפּ, שיקן די סאַפּלייער פינף מאַטשט דאַטן שטעלט: די מאַטעריאַל און פאָרמיאַליישאַן; די רער נאָרמאַל, דיאַמעטער און וואַנט קייט; רעזולטאַט און שורה גיכקייַט; די עקסטרודער פלאַנדזש און צעשמעלצן-ינלעט צובינד; און די דאַונסטרים קאַליבראַטאָר, וואַקוום, קאָאָלינג און שלעפּן-אַוועק אָרדענונג. א בקשה וואָס גיט בלויז "PVC רער, 110 מם" איז נישט גרייט פֿאַר ינזשעניעריע.
די מערסט וויכטיק קאָנטראַקט פונט איז די אַקסעפּטאַנס צושטאַנד. נאָמען די פאַקטיש פּראָדוקציע מאַטעריאַל, רער גרייס, סטאַביל רעזולטאַט, שורה גיכקייַט, באַהיצונג און סענסער סעטאַפּ, אַלאַואַבאַל וואַנט ווערייישאַן, אַרויס דיאַמעטער, אָוואַלאַטי, ייבערפלאַך צושטאַנד און פארלאנגט פּראָדוקט טעסץ. דער שטאַרבן קאָפּ שאַפּעס די הייס צעשמעלצן, אָבער עס קען נישט דורך זיך גאַראַנטירן די לעצט קולד רער.
דער ערשטער באַשלוס איז נישט די שטאַרבן דיאַמעטער
דער ערשטער באַשלוס איז די פּראָדוקציע קאָנווערט. איין קאָפּ קען לויפן אַ גרופּע פון נירביי סיזעס מיט טשיינדזשאַבאַל דייז און מאַנדראַלז. א זייער ברייט קייט קענען פּראָדוצירן קאַמפּראַמייזיז אין לויפן, וווינאָרט צייט, אַדזשאַסטמאַנט, קאָפּ דרוק און טשיינדזשאָוווער אַרבעט. די ריכטיק קייט דעפּענדס אויף די מאַטעריאַל און קורס, ניט בלויז אויף וואָס ינסערץ קענען פיזיקלי פּאַסיק אין דעם גוף.
מיר טיילן יעדער אָנפרעג אין דריי גרענעצן. דער פּראָדוקט גרענעץ קאָווערס רער מאַטעריאַל, נאָרמאַל, דיאַמעטער און וואַנט. דער פּראָצעס גרענעץ קאָווערס רעזולטאַט, גיכקייַט, טעמפּעראַטור און דרוק. די מעטשאַניקאַל גרענעץ קאָווערס די פלאַנדזש, סענטערלינע, כיטערז, סענסאָרס, ליפטינג און דאַונסטרים שטעלע.
| קוינע אַרייַנשרייַב | פארוואס עס ענדערונגען די שטאַרבן קאָפּ | עדות צו שיקן |
|---|---|---|
| פּאָלימער און גאַנץ פאָרמולע | ענדערונגען וויסקאָסיטי, היץ סענסיטיוויטי, צעטל, טראָגן, קעראָוזשאַן ריזיקירן, וווינאָרט צייט שיעור און רייניקונג אופֿן | סמאָלע מיינונג דאַטן בלאַט, פאָרמיוליישאַן פּערסענטידזשיז און מוסטער |
| רער נאָרמאַל און אַפּלאַקיישאַן | דיפיינז די פאַרטיק פּראָדוקט וואָס די שורה מוזן פּראָדוצירן און פּרובירן | פּינטלעך נאָרמאַל נומער, אַדישאַן, מאַרק און ינערלעך צייכענונג |
| OD, וואַנט, SDR אָדער פּלאַן קייט | שטעלט די אַניאַלער לויפן געגנט, טולינג משפּחה און פּראַקטיש טוישן-טייל קייט | גרייס טיש מיט מינימום, נאָרמאַל און מאַקסימום פּראָדוקטן |
| נעץ רעזולטאַט און שורה גיכקייַט | ענדערונגען לויפן גיכקייַט, דרוק, באַהיצונג מאַסע, וווינאָרט צייט און דאַונסטרים קאָאָלינג פאָדערונג | סטאַביל סאַלאַבאַל קג / ה פֿאַר יעדער קריטיש גרייס |
| עקסטרודער און אַדאַפּטער צובינד | דיטערמאַנז די ינלעט דזשיאַמאַטרי, ריגל מוסטער, רעגיסטרירן, פּלאָמבע, צענטער הייך און שטיצן | קאַנטראָולד צייכענונג פּלוס געמאסטן פאָטאָס פון די יגזיסטינג מאַשין |
| קאַלאַבריישאַן און קאָאָלינג סיסטעם | אַפעקץ דראַוודאַון, לעצט אָד, אָוואַלאַטי, וואַנט פאַרשפּרייטונג און אָנהייב-אַרויף נאַטור | קאַלאַבראַטאָר דראַווינגס, וואַקוום טאַנק דאַטן, קאָאָלינג לענג און שלעפּ אַוועק שטעלע |
| טשאַנגאָוווער פּלאַן | דיטערמאַנז וואָס פּאַרץ זענען רימווואַבאַל, ווי זיי זענען סענטערד און ווי בעשאָלעם אָפּערייטערז שעפּן זיי | טוישן אָפטקייַט, רייניקונג אופֿן, קראַנע קאַפּאַציטעט און ציל דאַונטיים |
אונדזער פאַבריק מיינונג:מיר טאָן ניט באַטראַכטן אַ נאָמינאַל רער דיאַמעטער ווי אַ גענוג שטאַרבן-קאָפּ באַשרייַבונג. אויב אַ קוינע גיט אונדז בלויז די סמאָלע נאָמען און אָד, מיר בעטן די וואַנט סעריע, פאָרמולע, רעזולטאַט, עקסטרודער צובינד און סייזינג אופֿן איידער פיקסיר די לויפן דרך. א שנעל ציטאַט באזירט אויף פעלנדיק ינפּוץ יוזשאַוואַלי באוועגט די אַנאַנסערד פֿראגן אין קאַמישאַנינג.



אָנהייבן מיט די פאַרטיק רער נאָרמאַל
א שטאַרבן קאָפּ איז פּראָדוקציע מכשירים. עס איז נישט אַ רער סערטאַפאַקיישאַן. דער קוינע מוזן ידענטיפיצירן די פּינטלעך פּראָדוקט סטאַנדאַרט און אַדישאַן, בשעת די סאַפּלייער מוזן איבערזעצן די רער קאָנווערט אין אַ לויפן דרך, מכשירים און אַדזשאַסטמאַנט אופֿן. לעצט העסקעם איז פּרוווד אויף די פאַרטיק רער דורך די טעסץ פארלאנגט פֿאַר זייַן מאַרק און אַפּלאַקיישאַן.
פֿאַר פּראָסט וואַסער-רער פּראַדזשעקס, דרייַ נוציק באַאַמטער באַווייַזן זענעןISO 1452-2:2009 פֿאַר פּווק-ו פּייפּס, ISO 4427-2:2019 פֿאַר פּע פּייפּסאוןISO 15874-2:2013 פֿאַר PP פּייפּס געניצט אין הייס און קאַלט וואַסער ינסטאַליישאַנז. קוק די קראַנט אַדישאַן, אַמענדמאַנץ און נאציאנאלע קינדער ווען די קאָנטראַקט איז צוגעגרייט.
| פּייפּ משפּחה | באַאַמטער סטאַרטינג דערמאָנען | אינפֿאָרמאַציע די שטאַרבן-קאָפּ רפק נאָך דאַרף |
|---|---|---|
| פּווק-ו דרוק רער | ISO 1452-2 אָדער די פארלאנגט נאציאנאלע עקוויוואַלענט | פּווק טרוקן צונויפגיסן פאָרמולע, רער סעריע, נאָמינאַל אָד, וואַנט טיש, סאָקקינג פּענסיע, רעזולטאַט, שורה גיכקייַט און ייבערפלאַך רעקווירעמענץ |
| פּע דרוק רער | ISO 4427-2 אָדער די פארלאנגט נאציאנאלע עקוויוואַלענט | פּינטלעך פּע קאַמפּאַונד, SDR קייט, OD קייט, האַרט אָדער קאָו-יקסטרודעד קאַנסטראַקשאַן, פּאַס אָדער שיכטע אָרדענונג, רעזולטאַט און קאָאָלינג סיסטעם |
| PP אָדער PPR הייס און קאַלט וואַסער רער | ISO 15874-2 אָדער די פארלאנגט נאציאנאלע עקוויוואַלענט | פּינטלעך PP מיינונג, רער ויסמעסטונג קלאַס, דינסט אַפּלאַקיישאַן, שיכטע קאַנסטראַקשאַן, דיאַמעטער און וואַנט קייט, רעזולטאַט און קאַלאַבריישאַן אופֿן |
| עלעקטריקאַל קאַנדוויט אָדער אינדוסטריעלע טובינג | די קוינע ס אָנווענדלעך נאציאנאלע, ינדאַסטרי אָדער קונה ספּעסאַפאַקיישאַנז | מאַטעריאַל פאָרמולע, סטיפנאַס אָדער פאַנגקשאַנאַל ציל, דזשיאַמאַטרי, קאָליר, דרוק אָדער פּאַס, פּרובירן פּלאַן און אַלאַואַבאַל ייבערפלאַך חסרונות |
דו זאלסט נישט שרייַבן "לויט צו אינטערנאציאנאלע נאָרמאַל" אין די RFQ.נאָמען דעם דאָקומענט, טייל, אַדישאַן און היגע קינדער. דערנאָך צוטשעפּען דיין פאַרטיק רער צייכענונג און דורכקוק פּלאַן. ענלעכע נאָמינאַל סיזעס קענען האָבן פאַרשידענע וואַנט ריינדזשאַז, פּרובירן טנאָים און לעגיטימאַציע רעקווירעמענץ.
נאָך איין חילוק איז וויכטיק. האַסקאָמע פון דיין וואַסער קאַנסערנז די פאַרטיק פּייפּינג פּראָדוקט און זייַן וועטיד מאַטעריאַלס. אָרדערינג אַ שטאַרבן קאָפּ פון Nanhaiya טוט נישט אַריבערפירן אַ טרינקט וואַסער האַסקאָמע צו די קוינע ס רער. סמאָלע האַסקאָמע, קאַמפּאַונד קאָנטראָל, פּראָדוקציע רעקאָרדס און דריט-פּאַרטיי סערטאַפאַקיישאַן בלייבן טייל פון די העסקעם סיסטעם פון די רער פאַבריקאַנט.
ספּעציפיצירן די פאַקטיש פאָרמולע, ניט נאָר פּווק אָדער פּע
נאַנהאַייאַ סרער יקסטרוזשאַן שטאַרבן קאָפּאיז געפֿינט פֿאַר פּווק מיט אַדאַטיווז, PE, CPVC און PP. די נעמען דעפינירן מאַטעריאַל משפחות. זיי טאָן ניט זאָגן אונדז די צעשמעלצן וויסקאָסיטי, פיללער לאָודינג, סטייבאַלייזער סיסטעם, ריסייקאַלד אינהאַלט, פּראַסעסינג פֿענצטער אָדער טענדענץ צו טעלער אויס.
פֿאַר פּווק, שיקן די פול טרוקן צונויפגיסן רעצעפּט לויט וואָג און די מיקסינג צושטאַנד. באַהאַנדלונג פון קאַלסיום קאַרבאַנייט מדרגה און פּאַרטאַקאַל, שמירעכץ וואָג, סטייבאַלייזער סיסטעם, פּראַל מאָדיפיער, פּראַסעסינג הילף, פּיגמענט און ריווערק פּראָצענט קענען אַלע טוישן וואַנט אויסזען, קאָפּ דרוק און אַוועקלייגן נאַטור.
פֿאַר PE אָדער PPR, שיקן די פּינטלעך קאַמפּאַונד מיינונג און קראַנט סאַפּלייער דאַטן בלאַט. אַרייַננעמען צעשמעלצן מאַסע-לויפן אָדער וויסקאָסיטי אינפֿאָרמאַציע ווי ארויס פֿאַר די מיינונג, געדיכטקייַט, אַדאַטיווז, טשאַד-שוואַרץ אָדער קאָליר סיסטעם, ריגריינד שיעור און צי לעגיטימאַציע מלקות אָדער פאַנגקשאַנאַל לייַערס זענען קאָ-יקסטרוד.
פּווק און CPVC
היץ געשיכטע און וווינאָרט צייַט פאַרדינען נאָענט ופמערקזאַמקייַט. די לויפן וועג זאָל ויסמיידן ומנייטיק האַלטן-אַרויף, און די באַהיצונג פּלאַן מוזן שטיצן קאַנטראָולד אָנהייב-אַרויף און רייניקונג. פאָרמולע ענדערונגען זאָל זיין דיסקלאָוזד איידער פּראָדוצירן.
פּע
מיינונג, צעשמעלצן שטאַרקייַט, רעזולטאַט און קאָאָלינג קאַפּאַציטעט שפּילן צוזאַמען. א הויך-רעזולטאַט פּע קאָפּ דאַרף סטאַביל סערקאַמפערענטשאַל לויפן און אַ צונעמען סייזינג סיסטעם, ניט נאָר אַ גרעסערע אַניאַלער ריס.
PP און PPR
זאָגן די פּינטלעך סמאָלע און דינסט פּראָדוקט. הייס און קאַלט וואַסער רער, ינדאַסטריאַל רער און מולטילייַער קאַנסטראַקשאַן קענען דאַרפן פאַרשידענע טאָאָלינג, קאָאָלינג און אַקסעפּטאַנס טנאָים.
אונדזער פאַבריק מיינונג:ווען אַ פּראָדוקציע מאַנשאַפֿט ענדערונגען פיללער, סמאָלע מיינונג אָדער ריסייקאַלד פּראָצענט נאָך די טולינג איז באוויליקט, די שטאַרבן האט נישט פּלוצלינג ווערן ומפּינקטלעך. דער פּראָצעס אַרייַנשרייַב האט געביטן. מיר רעקאָרדירן די רעפֿערענץ פאָרמיוליישאַן אויף די טעכניש העסקעם אַזוי צוקונפֿט טראָובלעשאָאָטינג סטאַרץ פֿון אַ באַוווסט צושטאַנד.

די עפן פון די שטאַרבן איז נישט די לעצט רער גרייס
א הייס אַניאַלער צעשמעלצן טוט נישט לאָזן די שטאַרבן און בלייַבן דזשיאַמעטריקלי פאַרפעסטיקט. עס קען געשוואָלן ביי די אַרויסגאַנג, ציען אַראָפּ אונטער שלעפּן-אַוועק, קאָנטאַקט די קאַליבראַטאָר, ייַנשרומפּן בעשאַס קאָאָלינג און פאָרזעצן טשאַנגינג ווי זייַן טעמפּעראַטור יקוואַלייזיז. אַז איז וואָס אַ נאָמינאַל 110 מם רער טוט נישט אויטאָמאַטיש נוצן אַ 110 מם שטאַרבן עפן.
די לעצט רעזולטאַט קומט פון אַ סיסטעם: עקסטרודער רעזולטאַט, צעשמעלצן טעמפּעראַטור און דרוק, שטאַרבן און מאַנדרעל דזשיאַמאַטרי, סערקאַמפערענטשאַל היץ וואָג, סענטערינג, לופט דרך, קאַליבראַטאָר, וואַקוום, קאָאָלינג און שלעפּן-אַוועק גיכקייַט. אויב די פּאַרץ זענען פּערטשאַסט פון פאַרשידענע סאַפּלייערז, די קוינע זאָל באַשטימען איין קאַנטראָולד צובינד צייכענונג און איין אַקסעפּטאַנס פֿאַראַנטוואָרטלעכקייט מאַטריץ.
| קאָנטראָל עלעמענט | וואָס עס גלייַך ינפלואַנסיז | וואָס עס קען נישט באַווייַזן אַליין |
|---|---|---|
| שטאַרבן און מאַנדרעל לויפן דרך | אַננואַלער צעשמעלצן פאַרשפּרייטונג, דרוק אָנווער, וווינאָרט נאַטור און ערשט רער פאָרעם | לעצט קאַלט אָד, וואַנט, אָוואַלאַטי אָדער דרוק פאָרשטעלונג |
| מאַנדרעל סענטערינג אַדזשאַסטמאַנט | ערשט סירקומפערענטיאַל ריס און קערעקשאַן פון וואַנט פאַרשפּרייטונג | א סטאַביל רעזולטאַט ווען טעמפּעראַטור, לויפן אָדער דאַונסטרים אַליינמאַנט האלט דריפטינג |
| כיטער-זאָנע אָרדענונג | טערמאַל קאָנטראָל אַרום און צוזאמען די קאָפּ | די פאַקטיש צעשמעלצן טעמפּעראַטור אָן אַ דיפיינד מעזשערמאַנט אופֿן |
| קאַליבראַטאָר און וואַקוום טאַנק | פונדרויסנדיק סייזינג, פרי קאָאָלינג און פאָרעם שטיצן | וניפאָרם וואַנט ווען די ינקאַמינג צעשמעלצן רער איז אַנסטייבאַל |
| קאָאָלינג סיסטעם | סאָלידיפיקאַטיאָן קורס, דימענשאַנאַל פעסטקייַט און ריזידזשואַל היץ באַזייַטיקונג | גוט דזשיאַמאַטרי ווען וואַסער טעמפּעראַטור אָדער לויפן איז אַנקאַנטראָולד |
| שלעפּן אַוועק | שורה גיכקייַט, דראַוודאַון און פעסט אַריבערפירן | ריכטיק דימענשאַנז ווען די פּולער איז מיסאַליינד אָדער די גיכקייַט פלאַקטשוייץ |
נוציק סייזינג הערשן:ספּעציפיצירן די קלענסטער און גרעסטער רער, אָבער ינזשעניר אַרום די שווער אַפּערייטינג עקן. דאָס זענען אָפט די גרעסטע רער מיט הויך פּראָדוקציע, די טינאַסט וואַנט מיט הויך שורה גיכקייַט, אַ נידעריק-רעזולטאַט קליין גרייס וואָס ינקריסיז וווינאָרט צייט, און די פּראָדוקט מיט די טייטאַסט וואַנט אָדער ייבערפלאַך פאָדערונג.


Nanhaiya אָפפערס אַדזשאַסטאַבאַל מאַנדראַלז, קאָאָלינג-קאַנאַל אָפּציעס און ריפּלייסאַבאַל ליינערז אויף זייַן רער שטאַרבן-קאָפּ קייט. ניצן די אָפּציעס פֿאַר אַ דיפיינד סיבה. אַדזשאַסטמאַנט איז נוציק ווען אָפּערייטערז האָבן אַ ריפּיטאַבאַל סענטערינג אופֿן. ריפּלייסאַבאַל טראָגן קאַמפּאָונאַנץ זענען נוציק ווען זייער פאַרנעם, ספּער קוואַנטיטי און פאַרבייַט פּראָצעדור זענען קלאָר.
שלאָס די עקסטרודער צובינד איידער מאַשינינג סטאַרץ
א רער שטאַרבן קענען האָבן אַ ויסגעצייכנט ינערלעך לויפן דרך און נאָך פאַרלאָזן צו ינסטאַלירן ווייַל די ינלעט, רעגיסטרירן, ריגל מוסטער, פּלאָמבע אָדער צענטער הייך איז אנגענומען. פאַרבייַט פּראַדזשעקס זענען ספּעציעל שפּירעוודיק ווייַל מאַשין דראַווינגס קען זיין אַלט, מאַדאַפייד אָדער אַנאַוויילאַבאַל.
מיר בעסער וועלן דריי פארמען פון זאָגן: דער אָריגינעל קאַנטראָולד צייכענונג, פריש מעזשערמאַנץ און קלאָר פאָטאָס מיט אַ וואָג רעפֿערענץ. אויב די דריי זענען נישט מסכים, האַלטן דעם קאָנפליקט איידער די מאַנופאַקטורינג צייכענונג איז באפרייט.
- עקסטרודער מאַכן, מאָדעל און שרויף קאַנפיגיעריישאַן
- שרויף דיאַמעטער און רייטאַד רעזולטאַט קייט
- אָפּזאָגן אָדער אַדאַפּטער פלאַנדזש צייכענונג
- רעגיסטרירן דיאַמעטער, טיפקייַט און טאָלעראַנץ
- באָלט קוואַנטיטי, פאָדעם, פּעך קרייַז און אָריענטירונג
- סילינג-פּנים דזשיאַמאַטרי און גאַסקאַט אופֿן
- צעשמעלצן-ינלעט דיאַמעטער און יבערגאַנג לענג
- פארלאנגט צוימען טעלער אָדער פאַרשטעלן צובינד
- דרוק-סענסער פּאָרט גרייס און אָרט
- צעשמעלצן טעמפּעראַטור סענסער טיפּ און ינסערשאַן
- כיטער וואָולטידזש, אָפטקייַט, מאַכט און קאַנעקטערז
- טהערמאָקאָופּלע טיפּ און קאָנטראָללער קאַמפּאַטאַבילאַטי
- די-קאָפּ צענטער הייך און לויפן ריכטונג
- שטיצן ראַם, ווילז, ריילז אָדער ליפטינג פונקטן
- בנימצא ינסטאַלירונג און וישאַלט רעשוס
- דיסטאַנסע צו קאַלאַברייטער און אַליינמאַנט דערמאָנען
Nanhaiya מאַניאַפאַקטשערז קוסטאָמיזאַבלעפאַס פלאַנדזשאַזאון שטאַרבן-קאָפּ קאַמפּאָונאַנץ, אַזוי די אַדאַפּטער קענען זיין דיסקאַסט מיט די קאָפּ אַנשטאָט פון לינקס ווי אַ ייַנמאָנטירונג יבערראַשן. פֿאַר אַ גאַנץ שורה פּרויעקט, ייַנרייען די שטאַרבן צובינד מיט די אויסגעקליבןפּלאַסטיק עקסטרודער מאַשין, קאָנטראָלס און דאַונסטרים ויסריכט.
אונדזער פאַבריק מיינונג:אַ טעלעפאָן פאָטאָ פון אַ פלאַנדזש העלפּס אונדז פֿאַרשטיין דעם אויסלייג, אָבער עס קען נישט דעפינירן אַ ריגל קרייַז אָדער רעגיסטרירן פּאַסיק. מיר נוצן די פאָטאָ צו געפֿינען פֿראגן. מיר נוצן אַ געחתמעט צייכענונג צו שנייַדן מעטאַל. דער דיסטינגקשאַן פּריווענץ אַ קליין צובינד גרייַז פון פאַרהאַלטן אַ גאַנץ ינסטאַלירונג.


קלייַבן קאַנסטראַקשאַן אַרום דעם מאַטעריאַל און רייניקונג פליכט
Nanhaiya ס דעדאַקייטאַד רער שטאַרבן קאָפּ ניצט הויך-שטאַרקייַט צומיש שטאָל מיט פאַרגליווערט סערפאַסיז און איז געשאפן דורך פּינטלעכקייַט קנק מאַשינינג און היץ באַהאַנדלונג. זייער אַלגעמייןעקסטרודער שטאַרבן קאָפּבלאַט רשימות 38CrMoAl, ניטרידינג און אַ ייבערפלאַך כאַרדנאַס פון HV950 צו HV1000.
די וואַלועס זענען נוציק סטאַרטינג דאַטן, אָבער די באוויליקט ספּעסיפיקאַטיאָן זאָל נאָך ידענטיפיצירן די פּינטלעך קאָמפּאָנענט מאַטעריאַל, באַהאַנדלונג פאַרנעם, פאַרטיק כאַרדנאַס קריטעריאָן, לויפן-ייבערפלאַך ענדיקן, דימענשאַנאַל דורכקוק און קיין קעראָוזשאַן פאָדערונג. א כאַרדנאַס ווערט אויף איין קאָמפּאָנענט זאָל ניט זיין קאַפּיד צו יעדער פאַסנער, כיטער דעקן אָדער סטראַקטשעראַל טייל.
| סערוויס צושטאַנד | ייַנשאַפונג דייַגע | וואָס צו דעפינירן אין די ציטאַט |
|---|---|---|
| אָנגעפילט פּווק | אַברייסיוו מינעראַל פיללער, דיפּאַזאַץ און רייניקונג אָפטקייַט | פאָרמולע, פיללער מדרגה, וועטט-קאָמפּאָנענט מאַטעריאַל און באַהאַנדלונג, ריפּלייסאַבאַל טראָגן פאַרנעם און רייניקונג אופֿן |
| CPVC אָדער היץ-שפּירעוודיק קאַמפּאַונד | טערמאַל געשיכטע, האַלטן-אַרויף און מאַטעריאַל דערנידעריקונג | פּראַסעסינג פֿענצטער, לויפן-דרך באַגריף, באַהיצונג זאָנעס, סענסער ווייזט, אָנהייב-אַרויף און שאַטדאַון פּראָצעדור |
| טשאַד-שוואַרץ פּע | סטאַביל פאַרשפּרייטונג, ייבערפלאַך קוואַליטעט און לאַנג לויפט | קאָמפּאָנענט מיינונג, רעזולטאַט קייט, דרוק פֿענצטער, כיטער אָרדענונג און רייניקונג אַקסעס |
| ריסייקאַלד צופרידן | קאַנטאַמאַניישאַן, וויסקאָסיטי ווערייישאַן און אַברייסיוו פּאַרטיקאַלז | מקור, מאַקסימום פּראָצענט, פילטריישאַן פּלאַן, מוסטער, דערוואַרט ווערייישאַן און אַקסעפּטאַנס לימאַץ |
| אָפט קאָליר ענדערונגען | האַלטן-אַרויף, אַקסעס, טוישן-טייל האַנדלינג און ברעקל | קאָליר סיקוואַנס, רייניקונג מאַטעריאַל, ערלויבט טוישן צייט, רייניקונג פּראָצעדור און רימווואַבאַל טיילן |
האַרדער איז נישט אַ גאַנץ מאַטעריאַל סטראַטעגיע.ייבערפלאַך כאַרדנאַס, קאַסטן טיפקייַט, סאַבסטרייט טאַפנאַס, קעראָוזשאַן נאַטור, ענדיקן און פאַרריכטן אופֿן מוזן פּאַסן די קאָמפּאָנענט און פּראָצעס. פרעגן די סאַפּלייער צו רשימה וואָס איז באהאנדלט, ווי עס איז וועראַפייד און וואָס דורכקוק רעקאָרד קומט מיט די סדר.


איבערבליק נאַנהאַייאַ ספּראָדוקציע ויסריכט, סערטיפיקאַץאוןטעכניש דינסטבעשאַס סאַפּלייער קוואַליפיקאַציע. ינסטאַללאַטיאָן גיידאַנס און לאַנג-טערמין וישאַלט עצה קענען זיין אַרייַנגערעכנט אין די מסכים שטיצן פאַרנעם.
מאַכן גרייס טשיינדזשאָוווער טייל פון די קויפן כעזשבן
א נידעריקער טאָאָלינג פּרייַז קענען זיין טייַער אויב יעדער ענדערונג טייז אַרויף אַ קראַנע, דאַמידזשיז כיטערז אָדער ריקווייערז ריפּיטיד פּראָצעס-און-טעות סענטערינג. פרעגן ווי די שטאַרבן און מאַנדרעל זענען אַוועקגענומען, ווו הייס טיילן זענען געשטעלט, וואָס פאַסאַנערז זענען כאַנדאַלד, ווי אַליינמאַנט איז געזונט און וואָס סתימות אָדער קאָנסומאַבלעס זענען ריפּלייסט.
| טשאַנגאָוווער קשיא | פארוואס דער קוינע זאָל זאָרגן | אָפּמאַך רעזולטאַט |
|---|---|---|
| וואָס סיזעס טיילן איין גוף? | ווייזט די פאַקטיש נומער פון קעפ און טוישן-טייל שטעלט | קאָמפּאַטיביליטי מאַטריץ דורך רער אָד, וואַנט קייט און מאַטעריאַל |
| וואָס מוזן קילן איידער באַזייַטיקונג? | אַפעקץ דאַונטיים און האַנדלינג זיכערקייַט | געשריבן טעמפּעראַטור און האַנדלינג פּראָצעדור |
| ווי זענען שטאַרבן און מאַנדרעל סענטערד? | אַפעקץ אָנהייב-אַרויף ברעקל און וואַנט קערעקשאַן | אַדזשאַסטמאַנט דיאַגראַמע, דערמאָנען שטעלעס און טריינינג |
| וואָס מכשירים און ליפטינג דעוויסעס זענען פארלאנגט? | פּריווענץ אַנסייף ימפּראַווייזד האַנדלינג | מכשירים רשימה, טייל ווייץ, ליפטינג פונקטן און ייַנאָרדענונג דראַווינגס |
| וואָס פּאַרץ זענען רוטין ספּערז? | ראַדוסאַז דאַונטיים נאָך שעדיקן פון פאָדעם, פּלאָמבע, כיטער אָדער סענסער | צוויי יאָר רעקאַמענדיד ספּער רשימה פּרייסט דורך נומער |
| ווי איז די לויפן דרך קלינד? | ענדערונגען אַרבעט, ייבערפלאַך ריזיקירן און קאָליר-טוישן ברעקל | באוויליקט רייניקונג מכשירים, מאַטעריאַלס און דיסאַססעמבלי סטעפּס |
פֿאַר אַ געמישט פּראָדוקט פּלאַן, רעכענען די טשיינדזשאָוווער קאָס לויט שעה, אַרבעט און אָנהייב-אַרויף ברעקל. אויב אַ פאַבריק ענדערונגען צווישן צוויי ווייַט רער סיזעס עטלעכע מאָל פּער וואָך, צוויי גאַנץ קעפ קען באַשיצן מער פּראָדוקציע צייט ווי איין גוף מיט פילע ינסערץ. אויב ענדערונגען זענען זעלטן און די קייט איז סאָליד, אַ שערד גוף קענען זיין פיליק.
אונדזער פאַבריק מיינונג:מיר פרעגן ווער וועט טוישן די מכשירים און וואָס ליפטינג ויסריכט איז בנימצא. א פּלאַן וואָס אַרבעט אויף אַ ריין פֿאַרזאַמלונג באַנק קען זיין ומגעלומפּערט בייַ אַ הייס עקסטרודער און אַ וואַקוום טאַנק. אָפּעראַטאָר אַקסעס איז אַן ינזשעניעריע אַרייַנשרייַב, נישט אַן נאָך-פארקויפונג דעטאַל.

ניצן רער חסרונות צו געפֿינען די פאַראַנטוואָרטלעך פּראָצעס זאָנע
ווען אַ רער לויפט אַוועק ספּעסיפיקאַטיאָן, אָפּערייטערז אָפט סטרויערן די שטאַרבן ערשטער ווייַל די סענטערינג באָלץ זענען קענטיק. דאָס קען טעמפּערעראַלי פֿאַרבעסערן איין לייענען בשעת כיידינג אַ טעמפּעראַטור, עקסטרודער אָדער דאַונסטרים פּראָבלעם. רעקאָרד די כיסאָרן אַרום די אַרומנעם און צוזאמען די רער לענג איידער איר מאַכן עטלעכע ענדערונגען אין אַמאָל.
| באמערקט כיסאָרן | שטאַרבן-קאָפּ טשעקס | אַפּסטרים און דאַונסטרים טשעקס | בייינג לעקציע |
|---|---|---|---|
| איין זייַט קאַנסיסטאַנטלי טיקער | מאַנדרעל סענטערינג, לויפן-דרך דיפּאַזאַץ, שעדיקן, כיטער וואָג און פֿאַרזאַמלונג אַליינמאַנט | עקסטרודער סערדזשינג, קאַליבראַטאָר אַליינמאַנט, וואַקוום פאַרשפּרייטונג, קאָאָלינג און שלעפּן-אַוועק אַליינמאַנט | דאַרפן צוטריטלעך סענטערינג, טעמפּעראַטור זאָנעס און אַ אַליינמאַנט רעפֿערענץ |
| וואנט ענדערונגען אַרום און צוזאמען די רער | פרייַ אַדזשאַסטמאַנט, טערמאַל סייקלינג, אַנסטייבאַל דרוק אָדער אַניוואַן לויפן | פידינג, שרויף רעזולטאַט, שורה-גיכקייַט קאָנטראָל, וואַקוום און וואַסער-טעמפּעראַטור פעסטקייַט | אָננעמען אַ סטאַביל אַפּערייטינג פֿענצטער, נישט איין קורץ גאַנג פון מעזשערמאַנץ |
| לאנגע ייבערפלאַך שורות | קאַנטאַמאַניישאַן, אַוועקלייגן, קראַצן אָדער דאַמידזשד די-ליפּ ייבערפלאַך | ונמעלטעד פּאַרטיקאַלז, פילטריישאַן, קאַליבראַטאָר שעדיקן און האַנדלינג מאַרקס | דעפינירן רייניקונג מכשירים, פילטער פּלאַן, ייבערפלאַך דורכקוק און ספּער מכשירים |
| געל, ברוין אָדער שוואַרץ סטריקס | טויט זאָנעס, דיפּאַזאַץ, יבעריק היגע היץ און לאַנג וווינאָרט צייט | קאַנטאַמאַנייטאַד פיטער, פאַס דיפּאַזאַץ, שרויף טראָגן און שאַטדאַון פיר | איבערבליק די פול צעלאָזן דרך און רייניקונג רוטין איידער קאַפּיינג די אַלט דזשיאַמאַטרי |
| הויך קאָפּ דרוק | ריסטריקטיד אַנולאַר ריס, נידעריק טעמפּעראַטור, בלאַקידזש אָדער ומפּאַסיק לויפן דרך | פאַרשטעלן ריסטריקשאַן, מאַטעריאַל וויסקאָסיטי, רעזולטאַט פאָדערונג און סענסער צושטאַנד | באַשטעטיקט די דרוק מעזשערמאַנט פונט און אַפּערייטינג שיעור אין די באַשרייַבונג |
| רער אָוואַלאַטי | אַניוואַן אַרויסגאַנג לויפן אָדער ערשט רער שטעלע | קאַלאַבראַטאָר טראָגן, וואַקוום, קאָאָלינג וואָג, שטיצן און שלעפּן-אַוועק אַליינמאַנט | לעצט אָוואַלאַטי געהערט צו די גאַנץ-שורה אַקסעפּטאַנס פּרובירן |
| פּראָסט ינער ייבערפלאַך | מאַנדרעל ענדיקן, דיפּאַזאַץ, טעמפּעראַטור און לויפן נאַטור | מאַטעריאַל נעץ, דיספּערסיאָן, דערנידעריקונג און רעזולטאַט פעסטקייַט | אַרייַננעמען ביידע ינערלעך און פונדרויסנדיק ייבערפלאַך קרייטיריאַ אין די מוסטער האַסקאָמע |
איין-ענדערונג הערשן:רעקאָרדירן די באַסעלינע, טוישן איין קאַנטראָולד בייַטעוודיק, וואַרטן פֿאַר די מאַטעריאַל צו אַרומפאָרן דורך די שורה, צייכן די אַפעקטיד רער און מעסטן ווידער. טראַפ אַדזשאַסטמאַנט פון טעמפּעראַטורעס, סענטערינג, וואַקוום און שלעפּן אין דער זעלביקער צייט דיסטרויז די זאָגן דארף צו ידענטיפיצירן די סיבה.
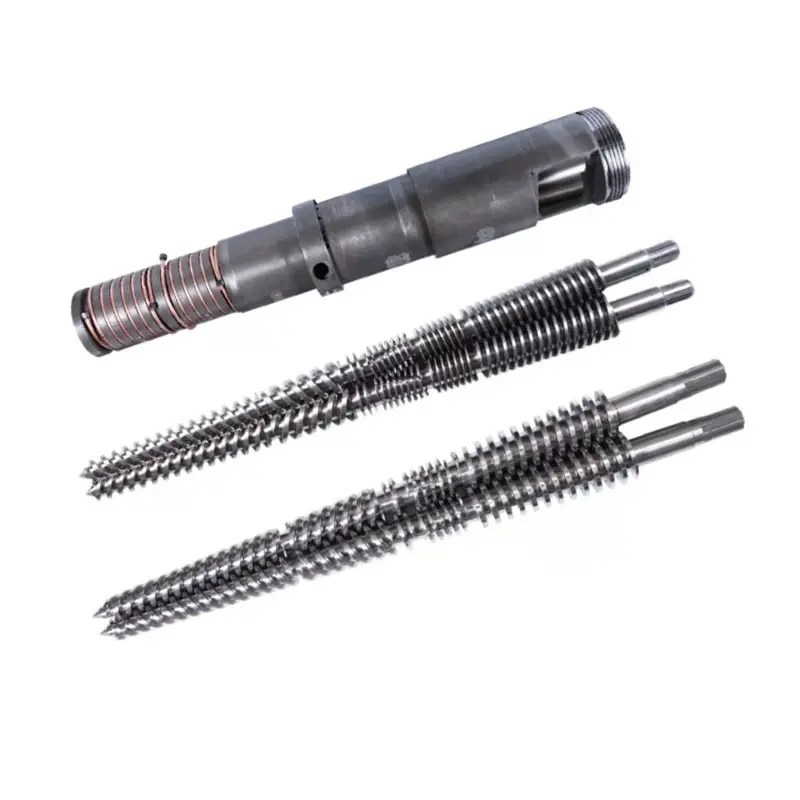
אויב רעזולטאַט אָדער צעשמעלצן דרוק איז אַנסטייבאַל איידער די קאָפּ, אויך דורכקוקן די שרויף און פאַס. נאַנהאַייאַ סאַפּלייזפּווק רער איין סקרוז, פּווק רער פּאַראַלעל שרויף באַראַלזאוןפּווק רער קאַניקאַל צווילינג-שרויף באַראַלז. די שטאַרבן זאָל ניט זיין רידיזיינד צו פאַרגיטיקן פֿאַר אַ וואָרן אָדער ומפּאַסיק פּלאַסטיסיזינג אָפּטיילונג.

רער יקסטרוזשאַן שטאַרבן קאָפּ רפק טשעקליסט
א גאַנץ RFQ לעץ די קוינע פאַרגלייַכן ינזשעניעריע פאַרנעם אַנשטאָט פון קאַמפּערינג אַ נידעריק באַזע פּרייַז מיט אַ ינקלוסיוו ציטאַט. שטעלן די פאלגענדע זאכן אין איין רעוויזיע-קאַנטראָולד פּעקל.
- ידענטיפיצירן די פּראָדוקטן.רשימה יעדער רער אָד, וואַנט קייט, SDR אָדער פּלאַן, שיכטע קאַנסטראַקשאַן, קאָליר און אַפּלאַקיישאַן. צייכן די נאָרמאַל פּראָדוקט און די מערסט שווער גרייס.
- נאָמען די נאָרמאַל.געבן די פּינטלעך נאָרמאַל, טייל, אַדישאַן, נאציאנאלע קינדער און ינערלעך צייכענונג. צוטשעפּען די פאַרטיק רער דורכקוק פּלאַן.
- ויסזאָגן דעם מאַטעריאַל.צושטעלן פול פּווק פאָרמולע אָדער פּינטלעך PE, PP אָדער PPR מיינונג, אַדאַטיווז, פיללער, פּיגמענט, ריסייקאַלד אינהאַלט און סאַפּלייער דאַטן שיץ.
- דעפינירן קורס.געבן נעץ סאַלאַבאַל פּראָדוקציע און שורה גיכקייַט פֿאַר יעדער קריטיש פּראָדוקט, פּלוס די בנימצא קאָאָלינג קאַפּאַציטעט און נאָרמאַל אָפּערייטינג פּלאַן.
- באַשרייַבן די עקסטרודער.שטאַט איין, פּאַראַלעל צווילינג אָדער קאַניקאַל צווילינג שרויף; שרויף דיאַמעטער; מאָטאָר מאַכט; נאָרמאַל צעשמעלצן דרוק און טעמפּעראַטור; אַדאַפּטער אויסלייג; און קראַנט פּראָצעס לימאַץ.
- קאָנטראָל די צובינד.צוטשעפּען די פלאַנדזש, רעגיסטרירן, ריגל קרייַז, סילינג פּנים, צעשמעלצן ינלעט, צענטער הייך, סענסער-פּאָרט און שטיצן דראַווינגס.
- ספּעציפיצירן עלעקטריקאַל פרטים.רשימה כיטער וואָולטידזש און אָפטקייַט, טהערמאָקאָופּלע טיפּ, קאַנעקטער נאָרמאַל, קאַנטראָולער קאַמפּאַטאַבילאַטי, קאַבלע לענג און כאַזערדאַס געגנט פאָדערונג אויב אָנווענדלעך.
- ווייַזן די דאַונסטרים שורה.אַרייַננעמען קאַליבראַטאָר דימענשאַנז, וואַקוום טאַנק, קאָאָלינג לענג, שפּריץ אָדער טבילה אָרדענונג, שלעפּ-אַוועק טיפּ, סענטערלינע און דיסטאַנסע פון די אַרויסגאַנג.
- קלייַבן די טשאַנגאָוווער פאַרנעם.רשימה טוישן-טייל שטעלט, ספּער כיטערז און סענסאָרס, סתימות, פאַסאַנערז, האַנדלינג מכשירים, סטאָרידזש ראַקס און די געבעטן גרייס-טוישן פּראָצעדור.
- דעפינירן דאָקומענטן.בעטן פֿאַרזאַמלונג און טייל דראַווינגס, רעכענונג פון מאַטעריאַלס, מאַטעריאַל און היץ-באַהאַנדלונג רעקאָרדס, דימענשאַנאַל דורכקוק, עלעקטריקאַל רשימה, אַפּערייטינג ינסטראַקשאַנז און ספּער טיילן רשימה.
- שרייב די אַקסעפּטאַנס פּרובירן.נאָמען די סמאָלע, פאָרמולע, רער גרייס, לויפן געדויער, רעזולטאַט, שורה גיכקייַט, פּראָצעס רעקאָרדס, ויסמעסטונג מוסטערונג און פאָרן / דורכפאַל קרייטיריאַ.
- דערקלערן שטיצן.שטימען אויף ינסטאַללאַטיאָן גיידאַנס, קאַמישאַנינג פֿאַראַנטוואָרטלעכקייט, אָפּעראַטאָר טריינינג, ווייַט הילף און די גרענעץ צווישן די-קאָפּ און גאַנץ שורה פאָרשטעלונג.
פאַרבייַט ווארענונג:אַ וואָרן שטאַרבן קען ניט מער ופהיטן זייַן אָריגינעל דימענשאַנז. מעסטן די מאַשין צובינד און אַ גוט ריטיינד רער, געפֿינען קיין אָריגינעל דראַווינגס און דערקלערן וואָס די אַלט קאָפּ איז ריפּלייסט. קאַפּיינג יעדער וואָרן ויסמעסטונג קענען רעפּראָדוצירן די זעלבע לויפן אָדער אַליינמאַנט פּראָבלעם.
די שרויף קאַנפיגיעריישאַן מוזן אויך גלייַכן די מאַטעריאַל פליכט. בלעטער Nanhaiyaאיין סקרוז, פּאַראַלעל צווילינג סקרוזאוןקאַניקאַל צווילינג-שרויף באַראַלזווען די אָנפרעג קאָווערס די פול פּלאַסטיסיזינג אָפּטיילונג. פֿאַר אַקסעסעריז און קאָננעקטעד מכשירים, נוצן דייקסטרוזשאַן ספּער-טיילז קייט.
אָננעמען די קאָפּ אויף די פּראָדוקציע צושטאַנד איר פּלאַן צו פאַרקויפן
דימענשאַנאַל דורכקוק פּראָוועס אַז די מאַניאַפאַקטשערד קאַמפּאָונאַנץ גלייַכן די צייכענונג. עס טוט נישט באַווייַזן ווי אַ ספּעציפיש קאַמפּאַונד וועט לויפן דורך די גאַנץ שורה. א געזונט אַקסעפּטאַנס פּלאַן האט צוויי פּאַרץ: קאָמפּאָנענט וועראַפאַקיישאַן און אַ פּראָדוקציע לויפן.
| אַקסעפּטאַנס בינע | וואָס צו באַשטעטיקן | רעקאָרד צו האַלטן |
|---|---|---|
| דאָקומענט אָפּשאַצונג | באוויליקט צייכענונג רעוויזיע, רעכענונג פון מאַטעריאַלס, טוישן-טייל מאַטריץ, כיטער און סענסער רשימה, מאַניואַלז און ספּער פאַרנעם | געחתמעט דאָקומענט רעגיסטרירן |
| קאָמפּאָנענט דורכקוק | קריטיש ינטערפייסיז, קאַנסענטריק פֿעיִקייטן, סילינג פנימער, פאַסאַנערז, פּאָרץ, מאַטעריאַל, באַהאַנדלונג און קענטיק לויפן-ייבערפלאַך צושטאַנד | דימענשאַנאַל און מאַטעריאַל אָדער באַהאַנדלונג רעקאָרדס ספּעסיפיעד אין די סדר |
| פֿאַרזאַמלונג טשעק | פּאַסיק, אָריענטירונג, כיטער ינסטאַלירונג, סענסער ינסערשאַן, סענטערינג באַוועגונג, שטיצן, ליפטינג און אַקסעס | פֿאַרזאַמלונג טשעקליסט מיט פאָוטאַגראַפס |
| היץ-אַרויף טשעק | זאָנע לעגיטימאַציע, קאָנטראָללער ענטפער, סענסער לייענען, קראַנט ציען און טערמאַל פעסטקייַט | זאָנע מאַפּע און סטייבאַלייזד רידינגז |
| פּראָדוקציע לויפן | מסכים מאַטעריאַל, רער גרייס, רעזולטאַט, שורה גיכקייַט, טעמפּעראַטור, צעשמעלצן דרוק, מאָטאָר מאַסע, וואַקוום און קאָאָלינג טנאָים | צייט-באזירט פּראָצעס בלאַט און ריטיינד סאַמפּאַלז |
| רער דורכקוק | OD, וואַנט אין קייפל זייגער שטעלעס, אָוואַלאַטי, מאַסע פּער לענג, ינער און ויסווייניקסט ייבערפלאַך, סטרייטנאַס און פארלאנגט נאָרמאַל טעסץ | דורכקוק באַריכט טייד צו מוסטער שטעלע און פּראָדוקציע צייט |
| רוטין אָפּעראַציע | אָנהייב-אַרויף, סענטערינג קערעקשאַן, אַ נאָרמאַל האַלטן, זיכער דיסאַססעמבלי אָדער איין מסכים גרייס טוישן | אָפּעראַטאָר צייכן-אַוועק און עפענען נומער רשימה |
ניצן די קוינע ס נאָרמאַל פאָרמיוליישאַן ווען פּראַקטיש. אויב אַ פאַרטרעטער מאַטעריאַל איז פארלאנגט, רעקאָרדירן די חילוק און באַגרענעצן וואָס די פּראָבע פּראָוועס. א געראָטן פּע לויפן טוט נישט וואַלאַדייט אַ פּווק פאָרמולע, און אַ דיק-וואַנט נידעריק-גיכקייַט פּראָדוקט טוט נישט באַווייַזן אַ דין-וואַנט הויך-גיכקייַט צושטאַנד.
אונדזער פאַבריק מיינונג:מיר בעסער וועלן אַ סטאַביל לויפן מיט טרייסאַבאַל מעזשערמאַנץ איבער אַ קורץ אַרויסווייַזן מיט מאַקסימום רעזולטאַט. דער דרוק זאָל פאַרענטפערן, וואַנט רידינגז זאָל בלייַבן קאַנטראָולאַבאַל, כיטערז זאָל נישט ציקל אַבנאָרמאַלי און די קולד רער זאָל טרעפן די מסכים דורכקוק. דער רעזולטאַט גיט ביידע זייטן אַ נוציק כאַנדאָוווער פונט.


אָפט געפרעגט שאלות
וואָס אינפֿאָרמאַציע איז פארלאנגט צו ציטירן אַ רער יקסטרוזשאַן שטאַרבן קאָפּ?
שיקן די פּאָלימער מיינונג און פאָרמולע, רער נאָרמאַל, גאַנץ גרייס און וואַנט קייט, ציל רעזולטאַט און שורה גיכקייַט, עקסטרודער טיפּ, צעשמעלצן ינלעט און פלאַנדזש צייכענונג, כיטער וואָולטידזש, סענסער רעקווירעמענץ, דאַונסטרים קאַלאַבריישאַן דעטאַילס, בילכער טוישן טיילן און אַ אַקסעפּטאַנס פּלאַן. פאָטאָס און געמאסטן דראַווינגס פון די קראַנט קשר זענען אויך נוציק פֿאַר פאַרבייַט פּראַדזשעקס.
קענען איינער רער שטאַרבן קאָפּ לויפן פּווק, פּע און פּפּר?
א שערד ויסווייניקסט גוף קען זיין טעקניקלי מעגלעך אין אַ שמאָל דיפיינד פּרויעקט, אָבער פּווק, פּע און פּפּר טאָן ניט מאַכן די זעלבע לויפן, טערמאַל אָדער סייזינג טנאָים. מיר ערשטער פאַרגלייַכן די פול פאָרמיאַליישאַן, פּראָדוקציע, גרייס קייט, לויפן-דרך רעקווירעמענץ און רייניקונג אופֿן. באַזונדער מכשירים אָדער אַ באַזונדער קאָפּ קענען זיין די סאַפער פּראָדוקציע ברירה.
צי די רער שטאַרבן דיאַמעטער איז גלייַך צו די לעצט רער דיאַמעטער?
געווענליך ניין. די הייסע רער ענדערט זיך נאכ'ן פארלאזן די שטארבען, ווייל די צעשמעלצן שוועלן, ציט זיך אראפ, גייט אריין אין קאליבראַטאָר און קילט זיך. די פארלאנגט שטאַרבן און מאַנדרעל דימענשאַנז מוזן זיין דיזיינד מיט די מאַטעריאַל, רעזולטאַט, שורה גיכקייַט, וואַקוום סייזינג און קאָאָלינג סיסטעם, אלא ווי קאַפּיד גלייַך פון די נאָמינאַל רער גרייס.
קענען די שטאַרבן קאָפּ אַליין גאַראַנטירן די רער וואַנט גרעב און אָוואַלאַטי?
ניין די שטאַרבן קאָפּ יסטאַבלישיז די אַנאַל צעשמעלצן פאַרשפּרייטונג, אָבער די לעצט וואַנט גרעב און אָוואַלאַטי אויך אָפענגען אויף צעשמעלצן פעסטקייַט, סענטערינג, טעמפּעראַטור וואָג, קאַליבראַטאָר צושטאַנד, וואַקוום, קאָאָלינג, שלעפּן-אַוועק אַליינמאַנט און שורה גיכקייַט. אַקסעפּטאַנס זאָל פּרובירן די גאַנץ אַפּערייטינג שורה.
וואָס מאַטעריאַל טוט Nanhaiya נוצן פֿאַר יקסטרוזשאַן שטאַרבן קעפ?
Nanhaiya ס גענעראַל עקסטרודער שטאַרבן קאָפּ בלאַט רשימות 38CrMoAl מיט ניטרידינג און ייבערפלאַך כאַרדנאַס פון HV950 צו HV1000. די דעדאַקייטאַד רער יקסטרוזשאַן שטאַרבן קאָפּ איז דיסקרייבד ווי צומיש שטאָל מיט פאַרגליווערט סערפאַסיז. די רעקווירעמענץ פון די לעצט מאַטעריאַל, היץ באַהאַנדלונג און וועטטעד ייבערפלאַך זאָל זיין באשטעטיקט פֿאַר די סמאָלע, אַדאַטיווז און רייניקונג אופֿן אין די באוויליקט ספּעסיפיקאַטיאָן.
זאָל איך קויפן איין שטאַרבן קאָפּ מיט פילע גרייס ינסערץ אָדער עטלעכע גאַנץ קעפ?
ניצן טוישן פּאַרץ ווען די גרייס קייט, רעזולטאַט און רייניקונג רוטין לאָזן איין גוף צו דעקן די אַרבעט אָן יבעריק אַדזשאַסטמאַנט. באַזונדער קעפ קענען מאַכן זינען ווען פּראָדוקטן זענען זייער אַנדערש אין דיאַמעטער, פּאָלימער, רעזולטאַט, שיכטע סטרוקטור אָדער טשיינדזשאָוווער אָפטקייַט. פאַרגלייַכן גאַנץ טשיינדזשאָוווער צייט און פּראָדוקציע ריזיקירן, נישט טאָאָלינג פּרייַז אַליין.
ווי זאָל אַ רער יקסטרוזשאַן שטאַרבן קאָפּ זיין אנגענומען?
אָנהייבן מיט צייכענונג, מאַטעריאַל, באַהאַנדלונג, כיטער, סענסער, פלאַנדזש און לויפן-דרך טשעקס. דערנאָך לויפן די מסכים פּראָדוקציע מאַטעריאַל מיט די ספּעסיפיעד רער גרייס, רעזולטאַט און שורה גיכקייַט. רעקאָרדירן טעמפּעראַטורעס, צעשמעלצן דרוק, וואַנט רידינגז אַרום די אַרומנעם, אַרויס דיאַמעטער, אָוואַלאַטי, ייבערפלאַך צושטאַנד, מאַסע פּער לענג און קיין טעסץ פארלאנגט דורך די ציל רער נאָרמאַל.
וואָס ז איין זייַט פון אַ יקסטרודאַד רער וואַנט צו זיין טיקער?
מעגלעך סיבות אַרייַננעמען שטאַרבן אָדער מאַנדרעל מיס-סענטערינג, סערקאַמפערענטשאַל טעמפּעראַטור ימבאַלאַנס, אַניוואַן צעשמעלצן לויפן, דיפּאַזאַץ אָדער שעדיקן אין די לויפן דרך, אַנסטייבאַל עקסטרודער רעזולטאַט, קאַליבראַטאָר מיסאַליינמאַנט, אַניוואַן וואַקוום אָדער קאָאָלינג, און שלעפּן-אַוועק מיסאַליינמאַנט. קאָנטראָלירן דעם גאַנג איידער איר נוצן סענטערינג באָלץ צו באַהאַלטן אַ דאַונסטרים פּראָבלעם.
טעכניש אינהאַלט צוגעגרייט פֿון די קראַנט פּראָדוקט, ויסריכט און דינסט אינפֿאָרמאַציע פון Nanhaiya, געשטיצט בלויז דורך באַאַמטער ISO רער נאָרמאַל בלעטער. לעצט דזשיאַמאַטרי, מאַטעריאַל, באַהאַנדלונג, דימענשאַנז און אַקסעפּטאַנס קרייטיריאַ זענען דיפיינד דורך די באוויליקט פּרויעקט באַשרייַבונג.