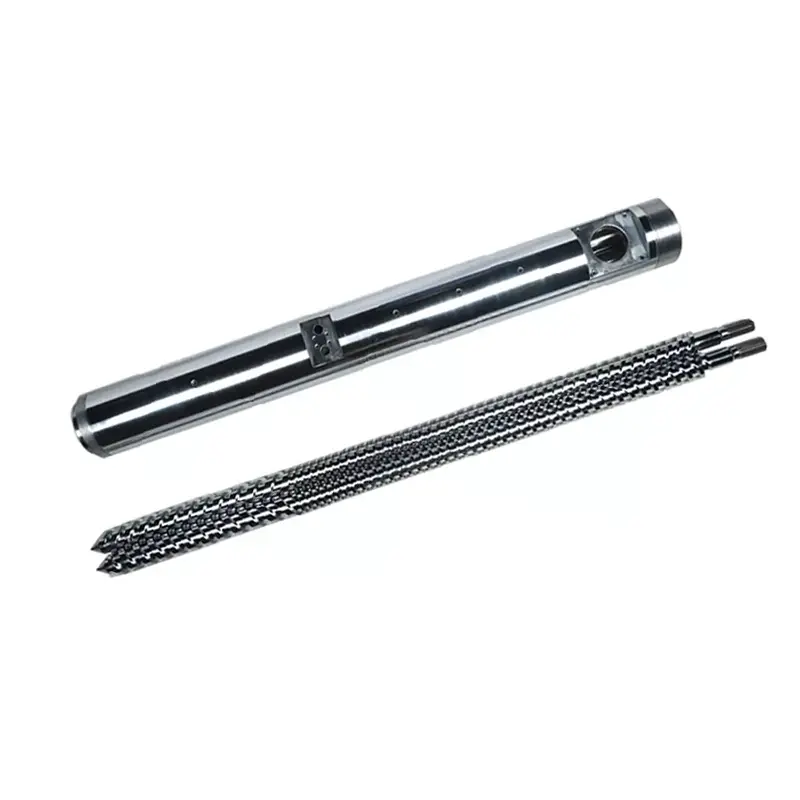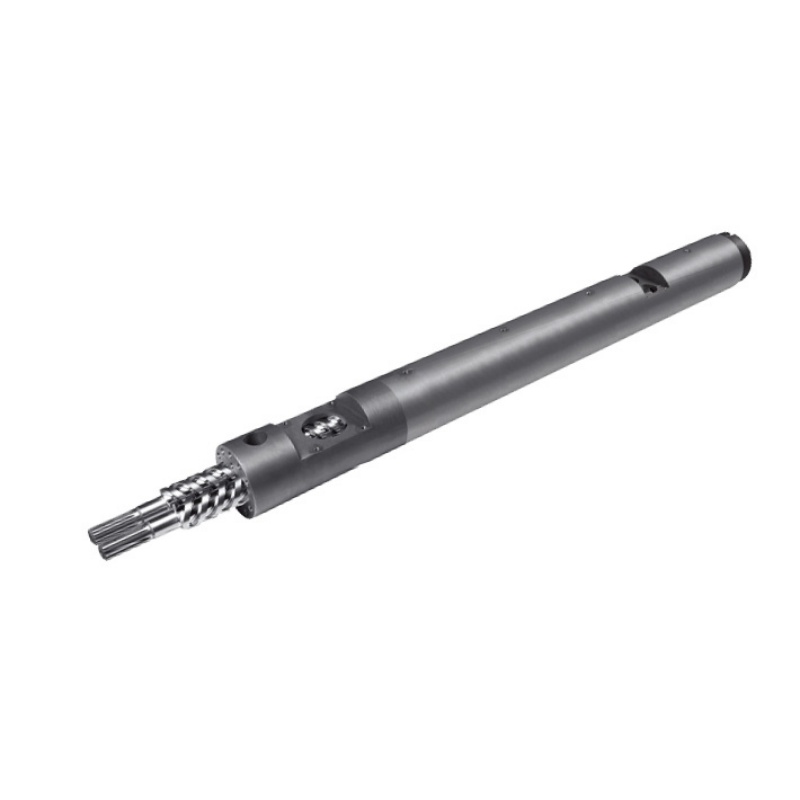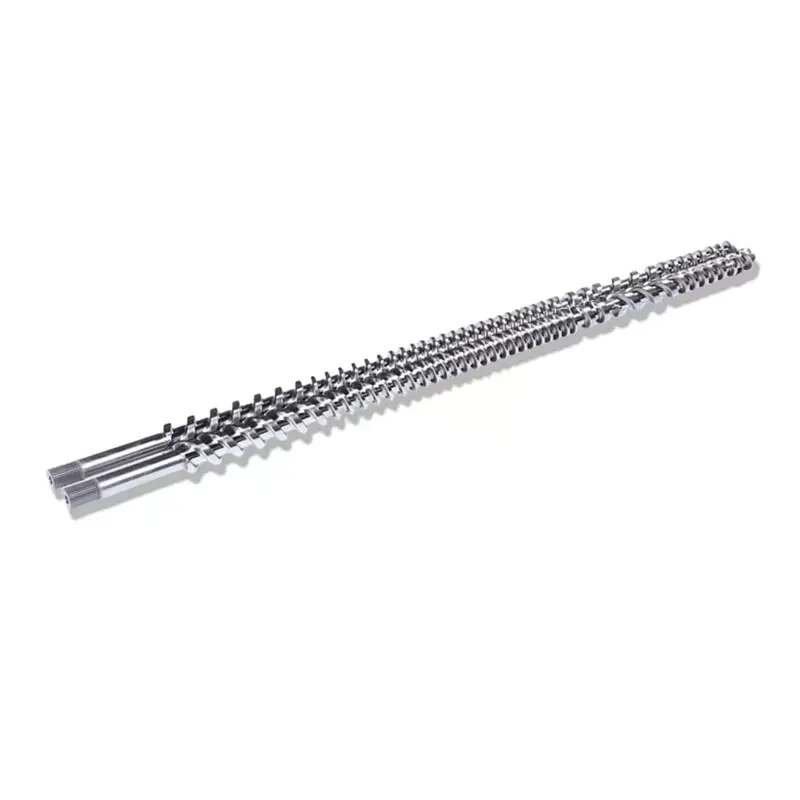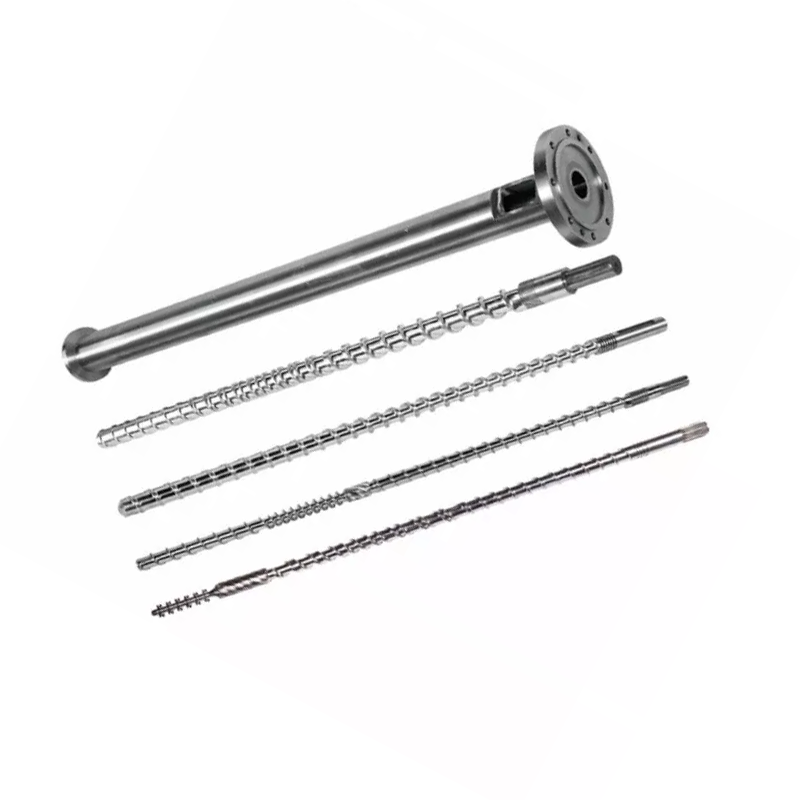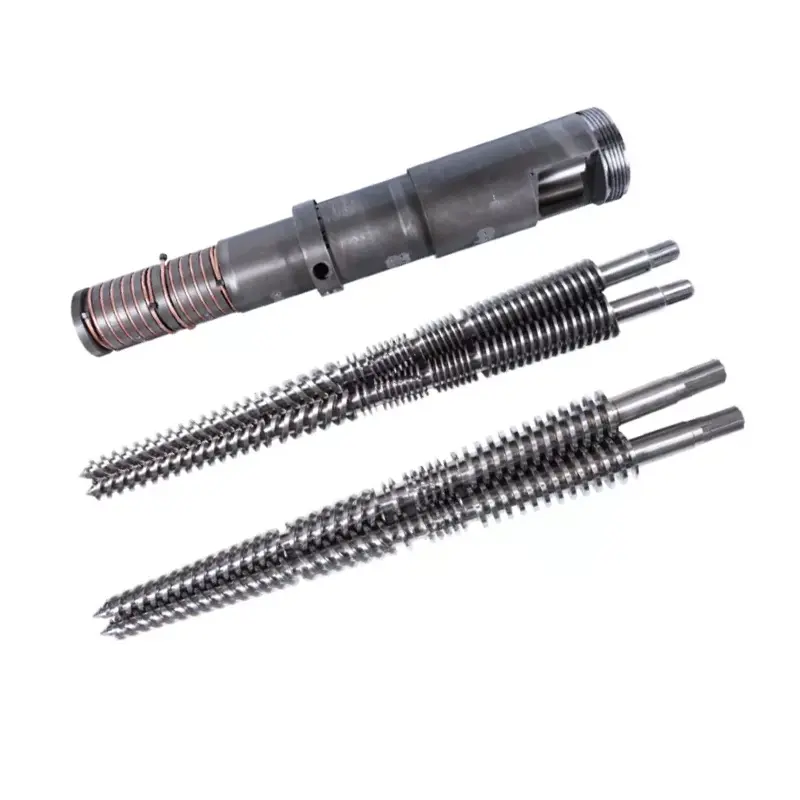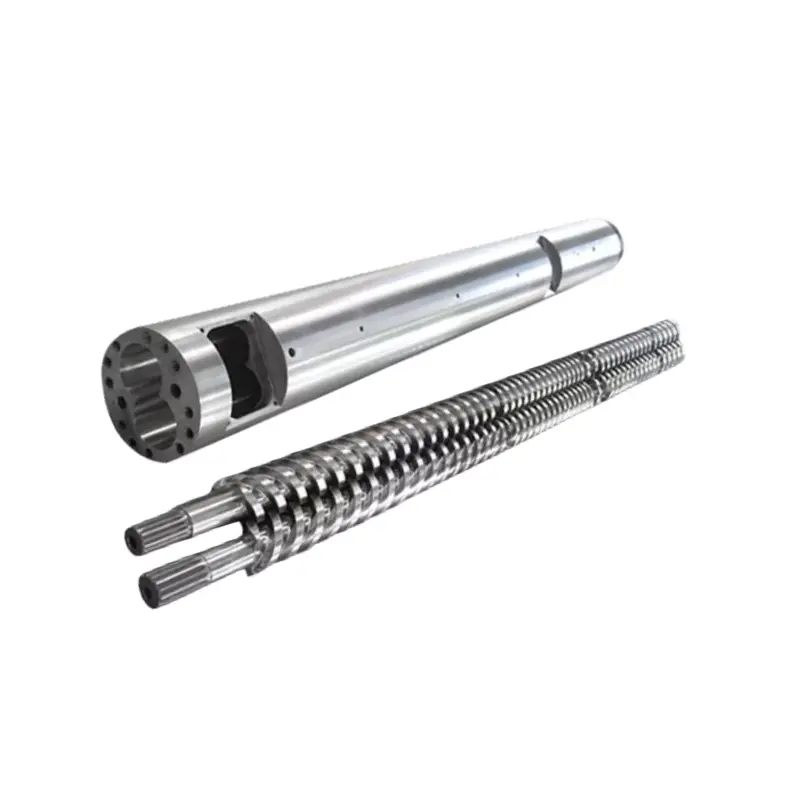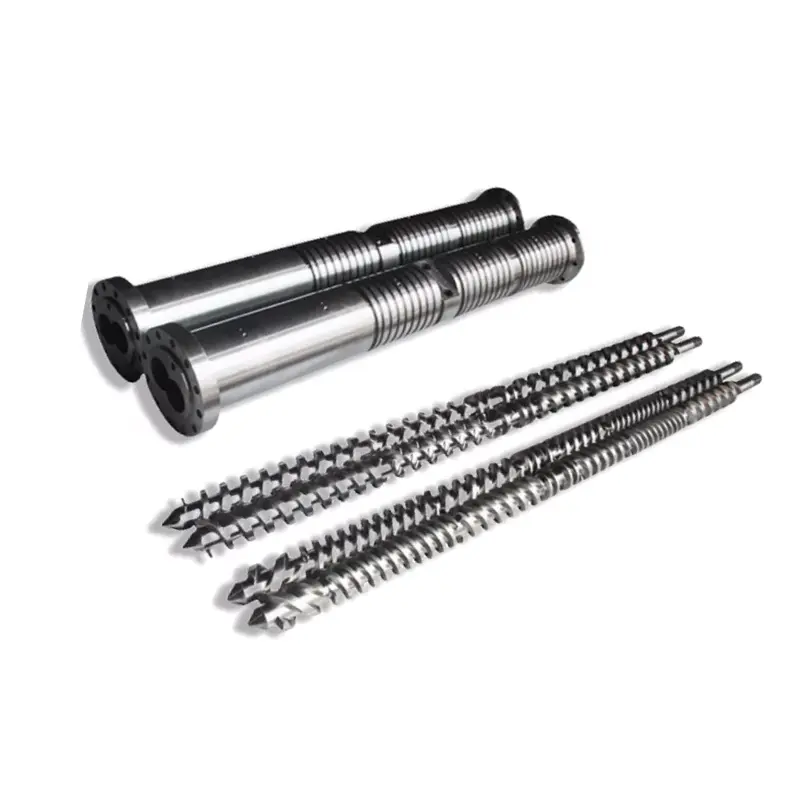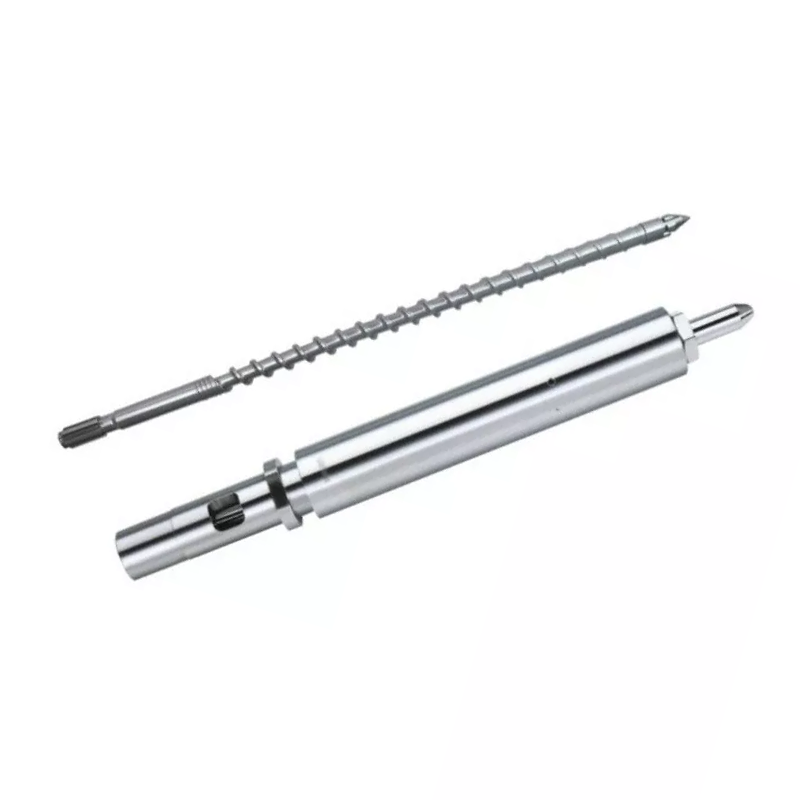
דייןינדזשעקשאַן מאָלדינג שרויף פאַסדיסיידז צעשמעלצן קוואַליטעט, שאָס קאָנסיסטענסי, און ציקל צייט. ונטער: ווי צו אויסקלייַבן דזשיאַמאַטרי און ייבערפלאַך באַהאַנדלונג פֿאַר דיין סמאָלע, ווי צו האַלטן דעם גאַנג, און ווי צו שפּור אַ כיסאָרן צוריק צו די שרויף, די פאַס אָדער די טשעק רינג אַנשטאָט פון טשייסינג עס דורך מאַשין סעטטינגס. אונדזער ניטרידעד 38CrMoAlA ינדזשעקשאַן סקרוז פירן אַ 0.5-0.8 מם ניטרידעד שיכטע ביי 950-1050 HV, פּאַסן פּע, פּפּ, פּס און אַבס, און שעפּן גלאז פיברע אַרויף צו 30%. נאָך דעם, אָדער אויף קעראָוסיוו סמאָלע, די נודניק דאַרף שווער צומיש ספּרייינג צו 62 HRC. אויב רעזולטאַט איז געפאלן און סייקאַלז אויסגעשטרעקט, לייענען די טראָובלעשאָאָטינג טיש איידער רירנדיק אן אנדער סעטפּוינט.

וואָס איז אַ ינדזשעקשאַן מאָלדינג שרויף פאַס?
די שרויף און פאַס פאָרעם די פּלאַסטיסיזינג אַפּאַראַט פון די ינדזשעקשאַן מאָלדינג מאַשין. צוזאַמען, זיי נעמען האַרט פּעלאַץ פון די כאַפּער, צעשמעלצן זיי, מישן זיי אין אַ מונדיר צעשמעלצן, מעטער אַ פּינטלעך שאָס, און אַרייַנשפּריצן אַז שאָס אין די פורעם. יעדער טייל וואָס דיין מאַשין פּראָדוצירן גייט דורך דעם פּאָר.
מאָולדערז פאַרבייַטן נאַזאַלז, ניגן מאָולדז און סטרויערן טעמפּעראַטורעס פֿאַר וואָכן איידער זיי קוקן אין די פּלאַסטיסיזינג אַפּאַראַט. דער סדר איז צוריק. ווען די שרויף אָדער פאַס ווערז, קיין סעטפּאָינט אויף די קאָנטראָללער ברענגט דעם פּראָצעס צוריק.
די ראָלע פון די שרויף אין פּלאַסטיזאַטיאָן
די שרויף טוט רובֿ פון די מעלטינג, און נישט מיט די כיטער באַנדס. פאַס היץ קאַנטריביוץ, אָבער די דאָמינאַנט מעלטינג מעקאַניזאַם איזשערן היץ: די שרויף דראַגס פּאָלימער קעגן די הייס פאַס וואַנט, און די רייַבונג דזשענערייץ היץ ין דער מאַטעריאַל זיך. אַז איז וואָס שרויף דזשיאַמאַטרי ענדערונגען צעשמעלצן טעמפּעראַטור אפילו ווען דיין סעטפּאָינץ טאָן ניט רירן.
די שרויף אויך מעטער די שאָס. עס ראָוטייץ צו פּלאַסטיסיז, ריטרייץ ווי צעשמעלצן קאַלעקץ אין פראָנט פון די שפּיץ, און סטאַפּס. די ווייַטקייט עס איז ריטראַקטיד איז דיין שאָס גרייס. יעדער צעשמעלצן וואָס ליקס צוריק איבער די פלייץ אָדער פאַרגאַנגענהייט די טשעק רינג פאַרדאָרבן די מעזשערמאַנט.
צום סוף, די שרויף ינדזשעקץ. עס סטאַפּס ראָוטייטינג און דרייווז פאָרויס ווי אַ פּלאַנדזשער, פאָרסינג צעשמעלצן דורך די נעזל. דעם צווייענדיק ראָלע, ראָוטייטינג און ריסיפּראָקייטינג, סעפּערייץ אַ ינדזשעקשאַן שרויף פון אַ יקסטרוזשאַן שרויף.
די ראָלע פון די פאַס אין היץ אַריבערפירן און קאַנטיינמאַנט
די פאַס איז אַ פּינטלעכקייַט דרוק שיף מיט אַ העאַטעד נודניק. עס כּולל ינדזשעקשאַן דרוק, טראַנספערס היץ פון די באַנדס אין די פּאָלימער, און גיט די שווער וואַנט קעגן וואָס די שרויף שער מאַטעריאַל קעגן.
זייַן נודניק מוזן בלייַבן קייַלעכיק, גלייַך און דימענשאַנאַל ענג. ווען די נודניק וועריז אָוווערסייז, די רעשוס צווישן שרויף פלי און פאַס וואַנט וואקסט. צעשמעלצן דעמאָלט ליקס צוריק איבער די פלייץ אַנשטאָט פון פאָרויס פאָרויס, און פּלאַסטיסיזינג קורס פאלן.
פאַס באַהיצונג איז זאָנעד, יוזשאַוואַלי קאָרמען, קאַמפּרעשאַן, און מיטערינג, יעדער מיט זייַן אייגן קאָנטראָללער און טהערמאָקאָופּלע. א דריפטיד טהערמאָקאָופּלע אין איין זאָנע קענען קאָכן מאַטעריאַל פֿאַר חדשים בשעת די אַרויסווייַזן לייענט נאָרמאַל.
ווי שרויף און פאַס אַרבעט צוזאַמען ווי אַ סיסטעם
די צוויי טיילן דורכפירן ווי אַ מאַטשט פּאָר, און די נומער וואָס באשרייבט די פּאָר איזריידיאַל רעשוס: האַלב די חילוק צווישן פאַס נודניק דיאַמעטער און שרויף פלי דיאַמעטער.
רעשוס איז קליין דורך פּלאַן. די גראָבער פינגער פון די ינדאַסטרי פֿאַר אַ נייַע גאַנג איז בעערעך 0.001 אינטש רעשוס פּער זייַט פֿאַר יעדער אינטש פון שרויף דיאַמעטער. אויף אַ 60 מם (וועגן 2.36 אין) שרויף, וואָס לאַנדיד לעבן 0.06 מם פּער זייַט. דיין בויען צייכענונג איז די אויטאָריטעט, און עס זאָל שטענדיק זיין די נומער איר טשעק קעגן.
אַז קליין ריס טוט פאַקטיש אַרבעט. עס פאָרסעס די פּאָלימער צו שערן קעגן די פאַס וואַנט אַנשטאָט פון סליפּינג פאַרגאַנגענהייַט. טאָפּל די רעשוס און די שירינג וויקאַנז, מעלטינג סלאָוז, פּראָדוקציע טראפנס, און די מאַשין פרוווט צו פאַרגיטיקן מיט היץ עס זאָל ניט דאַרפֿן.
ריפּלייסינג איין טייל אַליין ראַרעלי פיקסיז אַ וואָרן פּאָר. א נייַע שרויף ין אַ וואָרן פאַס ריסטאָרז בלויז האַלב פון די פאַרפאַלן רעשוס, און די מיסמאַטש ווערז די נייַע טייל פאַסטער ווי עס זאָל.
אַנאַטאָמי פון אַ ינדזשעקשאַן מאָלדינג שרויף
א נאָרמאַל ינדזשעקשאַן שרויף צעטיילט אין דרייַ זאָנעס פּלוס אַ שפּיץ פֿאַרזאַמלונג. יעדער זאָנע האט אַ אַרבעט, און יעדער פיילז אין אַ וועג איר קענען דערקענען.
| זאָנע | קאַנאַל טיפקייַט | אַרבעט | וואָס דורכפאַל קוקט ווי |
|---|---|---|---|
| פיטער | טיף | נעמען אין פּעלאַץ, קאַנוויי זיי פאָרויס | ברידגינג, סטאַרווינג, יראַטיק קאָרמען, סתירה אָפּזוך |
| קאַמפּרעשאַן (יבערגאַנג) | שאַלאָוינג | סאָליד און צעשמעלצן די פּאָלימער קעגן די פאַס וואַנט | ונמעלץ, נעבעך מיקסינג, דעם זאָנע ווערז ערשטער |
| מיטערינג | פּליטקע | האָמאָגעניזע און פּאָמפּע אַ קאָנסיסטענט צעשמעלצן | שאָס ווערייישאַן, טעמפּעראַטור ספּייקס |
| טיפּ און טשעק רינג | — | פּלאָמבע קעגן באַקפלאָו בעשאַס ינדזשעקשאַן | שאָס גרייס דריפט, קורץ שאַץ, קישן אָנווער |
פיטער זאָנע
טיף טשאַנאַלז כאַפּן פּעלאַץ פון די כאַפּער האַלדז און מאַך זיי פאָרויס ווי סאָלידס. דעם זאָנע טוט נישט צעלאָזן פיל. עס קאַנווייז.
פיטער פּראָבלעמס מאַסקערייד ווי מעלטינג פּראָבלעמס. אויב פּעלאַץ בריק אין די האַלדז, אָדער די פיטער אָפּטיילונג לויפט צו הייס און פּעלאַץ פאַרווייכערן און שטעקן פרי, די שרויף סטאַרווז. רעקאָווערי צייט סווינגס, און שאָס גרייס גייט. קוק פיטער-האַלדז קאָאָלינג איידער איר באַשולדיקן די דזשיאַמאַטרי.
קאַמפּרעשאַן (טראַנסיאָן) זאָנע
דער קאַנאַל ווערט פּליטקע צוזאמען דעם אָפּטיילונג. אַז פּליטקע סקוויזיז די פּאָלימער קעגן די הייס פאַס וואַנט און דזשענערייץ די שערן היץ וואָס טוט די מעלטינג.
די קאַמפּרעשאַן זאָנע איז ווו טראָגן קאַנסאַנטרייץ. דרוק פּיקס דאָ, און אַברייסיוו פילערז מאָל די כאַרדאַסט דאָ. ווען איר מעסטן אַ וואָרן שרויף, דאָס איז ווו איר געפֿינען די נומערן ערשטער.
מיטערינג זאָנע
פּליטקע, קעסיידערדיק-טיפקייַט טשאַנאַלז כאָומאַדזשאַנייז די צעשמעלצן און פּאָמפּע עס פאָרויס אין פעסט דרוק. דעם זאָנע דיטערמאַנז שאָס-צו-שאָס קאָנסיסטענסי.
מיטערינג-זאָנע טראָגן ווייזט זיך ווי שאָס ווערייישאַן און רייזינג צעשמעלצן טעמפּעראַטור אין די זעלבע סעטפּאָינץ. די שרויף איז ארבעטן האַרדער צו רירן די זעלבע מאַטעריאַל.
שרויף שפּיץ, טשעק רינג & ניט-צוריק וואַלוו
די טשעק רינג פֿאַרזאַמלונג, מאל גערופן די ניט-צוריק וואַלוו, פארדינט מער ופמערקזאַמקייַט ווי עס געץ. עס זיצט בייַ די שרויף שפּיץ און טוט איין אַרבעט: בעשאַס ינדזשעקשאַן עס סתימות, אַזוי צעשמעלצן גייט אין די פורעם אַנשטאָט פון צוריק איבער די שרויף.
ווען עס סטאַפּס סילינג, איר באַקומען שאָס-גרייס ווערייישאַן, קורץ שאַץ און אַ דיסאַפּירינג קישן. מאָולדערז פאַרברענגען וואָכן צו אַדזשאַסטיד ינדזשעקשאַן דרוק, האַלטן צייט און טעמפּעראַטור טשייסינג דעם. קיינער פון עס אַרבעט, ווייַל די צעשמעלצן איז יסקייפּינג צוריק פֿאַר אַ וואָרן רינג.
דריי סיגנאַלז פונט ספּאַסיפיקלי אויף די טשעק רינג. קישן וועריז שאָס צו שאָס אלא ווי סטייינג קעסיידערדיק. שאָס וואָג דריפץ בשעת די מאַשין ריפּאָרץ נאָרמאַל אָפּזוך. און אַ ריפּיטאַבאַל פּראָצעס פּלוצלינג טורנס יראַטיק אָן אַ ענדערונג אין סמאָלע אָדער באַשטעטיקן.
שליסל שרויף דזשיאַמאַטרי פּאַראַמעטערס
פיר נומערן באַשרייַבן אַ ינדזשעקשאַן שרויף. פֿאַרשטיין זיי, און אַ סאַפּלייער ס ציטירן סטאַפּס צו זיין אַ שוואַרץ קעסטל.
ל / ד פאַרהעלטעניש: דעפֿיניציע, פאָרמולע, און רעקאַמענדיד וואַלועס דורך סמאָלע
ל / ד פאַרהעלטענישאיז די אַרבעט לענג פון די שרויף צעטיילט דורך זייַן אַרויס דיאַמעטער. א שרויף 22 מאל מער ווי עס איז ברייט האט אַ ל / ד פון 22:1. די פאָרמולע איז פשוט ל צעטיילט דורך ד, און די פאַרהעלטעניש וואָג מיט גרייס: אַ 50 מם שרויף אין 22: 1 האט אַ 1,100 מם ארבעטן לענג.
ל / ד קאָנטראָלס ווי פיל פּלאַץ די שרויף האט צו צעשמעלצן, מישן און כאָומאַדזשאַנייז. מער גיט מער מעלטינג קאַפּאַציטעט און בעסער מיקסינג. קירצער גיט ווייניקער וווינאָרט צייט, וואָס פּראַטעקץ היץ-שפּירעוודיק רעסינס.
ינדזשעקשאַן סקרוז לויפן קירצער ווי יקסטרוזשאַן סקרוז. די שרויף פּריפּערז איין שאָס אין אַ צייַט אלא ווי פּאַמפּינג קעסיידער, און מאַטעריאַל זיצט אין די פאַס צווישן שאַץ. איןל / ד פאַרהעלטעניש ינדזשעקשאַן מאָלדינגפיר, רובֿ מאשינען פאַלן צווישן 18:1 און 25:1, מיט 20:1 צו 22:1 פּראָסט אויף גענעראַל-ציל מאשינען.
היץ-שפּירעוודיק רעסינס אַזאַ ווי פּווק טויגעוודיק פון די קירצער סוף, אַזוי מאַטעריאַל ספּענדז ווייניקער צייט הייס. ינזשעניעריע פּלאַסטיקס וואָס דאַרפֿן גרונטיק מעלטינג טויווע די מער סוף. אונדזער ל / ד פאַרהעלטעניש פירער קאָווערס די האַנדל-אָפס אין טיפקייַט.
קאַמפּרעשאַן פאַרהעלטעניש: ווי עס אַפעקץ שערן היץ און מעלט קוואַליטעט
קאַמפּרעשאַן פאַרהעלטענישקאַמפּערז די קאַנאַל טיפקייַט אין די קאָרמען זאָנע צו די קאַנאַל טיפקייַט אין די מיטערינג זאָנע. א שרויף מיט אַ קאָרמען קאַנאַל דריי מאָל דיפּער ווי זייַן מיטערינג קאַנאַל האט אַ קאַמפּרעשאַן פאַרהעלטעניש פון 3:1.
קאַמפּרעשאַן פאַרהעלטעניש שטעלט ווי שווער די שרויף אַרבעט די מאַטעריאַל. העכער קאַמפּרעשאַן מיטל מער שערן, מער מעטשאַניקאַל היץ און מער אַגרעסיוו מעלטינג. נידעריקער קאַמפּרעשאַן טריץ די פּאָלימער דזשענטלי.
גלייַכן עס צו די סמאָלע, נישט צו אַ ייבערהאַנט פֿאַר אַ גרעסערע נומער. פּאָליאָלעפינס מיט נידעריק וויסקאָסיטי דאַרפֿן positive שערן צו צעלאָזן ריין. היץ-שפּירעוודיק רעסינס אַזאַ ווי פּווק, פּיסי, און פּאָם דיגרייד אונטער שערן אַז פּע וואָלט ייַנשרומפּן אַוועק. אונדזער קאַמפּרעשאַן פאַרהעלטעניש פירן אַרבעט דורך די ריינדזשאַז.
פלי טיפקייַט, קאַנאַל ברייט און זייער פּראַל אויף רעזולטאַט
קאַמפּרעשאַן פאַרהעלטעניש איז אַ פאַרהעלטעניש, און צוויי סקרוז מיט די זעלבע פאַרהעלטעניש קענען ביכייוו דיפערענטלי. די אַבסאָלוט טיפענישן ענין.
א טיף מיטערינג קאַנאַל באוועגט מער מאַטעריאַל פּער רעוואָלוציע, רייזינג פּלאַסטיסיזינג קורס, אָבער עס מיקסעס ווייניקער ונ דורך און דיליווערז אַ ווייניקער מונדיר צעשמעלצן. א פּליטקע מיטערינג קאַנאַל מיקסעס בעסער און דיליווערז אַ מער קאָנסיסטענט טעמפּעראַטור, ביי אַ נידעריקער רעזולטאַט פּער קער.
פלי ברייט און כיליקס ווינקל ווירקן קאַנווייינג עפעקטיווקייַט און די שערן די מאַטעריאַל זעט אין די פלי לאַנד. דאָס זענען פּלאַן דעטאַילס איר ספּעציפיצירן דורך דיסקרייבינג דיין פּראָצעס צו אַ שרויף דיזיינער, נישט נומערן איר זאָל קלייַבן פון אַ טיש.
שרויף דיאַמעטער און שאָס גרייס שייכות
שרויף דיאַמעטער שטעלט די מאַשין ס שאָס קאַפּאַציטעט. א גרעסערע שרויף דיספּלייס מער באַנד פּער מילאַמיטער פון פאָרויס אַרומפאָרן, אַזוי עס דיליווערז אַ גרעסערע שאָס.
די פּראַקטיש הערשן איז אַ טרייסט באַנד, נישט אַ שווער שיעור. לויפן אַ שאָס וואָס ניצט אַ קליין בראָכצאָל פון די פאַס ס קאַפּאַציטעט און די מאַטעריאַל זיצט אין די פאַס אויך לאַנג, סייקלינג דורך היץ און דיגריידינג. לויפן מיט כּמעט פול קאַפּאַציטעט און איר פאַרלירן די קישן דארף פֿאַר קאָנסיסטענט פּאַקינג.
רובֿ מאָולדערז ציל אַ שאָס ערגעץ אין די מיטן פון די ניצלעך קייט פון די פאַס. אויב דיין טייל זיצט אַרויס דעם באַנד, די ריכטיק פאַרריכטן איז אַ אַנדערש שרויף דיאַמעטער, נישט אַ האַרדער מאַשין באַשטעטיקן.
דאָ איז אונדזער ארויס ויסמעסטונג טיש, וואָס ווייזט ווי שאָס קאַפּאַציטעט טראַקס שרויף און פאַס גרייס איבער די קייט מיר בויען. ניצן עס צו געפֿינען דיין מאַשין אָדער צו קאָנטראָלירן די דיאַמעטער וואָס אַ סאַפּלייער ציטירט איר.
| שאָס (ג) | שרויף Ø × לענג (מם) | פאַס Ø × לענג (מם) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
צוויי זאכן צו לייענען אויס פון אים. שאָס קאַפּאַציטעט קליימז מיט דיאַמעטער, ווי די פיזיק פאדערונגען. און די פאַס אַרויס דיאַמעטער וואקסט מיט אים, וואָס איז וואָס אַ גרעסערע שרויף איז קיינמאָל אַ פריי אַפּגרייד: עס איז אַ אַנדערש מאַשין גרייס קלאַס.
טייפּס פון ינדזשעקשאַן מאָלדינג סקרוז: וואָס טאָן איר דאַרפֿן?
פינף שרויף משפחות דעקן כּמעט יעדער ינדזשעקשאַן אַפּלאַקיישאַן. די רעכט איינער דעפּענדס אויף דיין סמאָלע און וואָס דיין טייל פאדערט.
| טיפּ פון שרויף | וואָס עס טוט | בעסטער פֿאַר | שוואַכקייַט |
|---|---|---|---|
| אַלגעמיינע ציל (גפּ) | איין פלי, דרייַ נאָרמאַל זאָנעס | פּע, פּפּ, פּס, אַבס, רובֿ סכוירע רעזינז | קאָמפּראָמיס דזשיאַמאַטרי; ראנגלענישן מיט פאָדערן סמאָלע |
| שלאַבאַן | צווייטע פלי סעפּערייץ האַרט בעט פון צעשמעלצן בעקן | בעסער מעלטינג, העכער פּראָדוקציע, ונמעללט-שפּירעוודיק טיילן | קאָס מער; אָוווערקיל אויף גרינג רעסינס |
| מיקסינג / קאַמפּאַונדינג | מוסיף מאַדדאָקק אָדער שטיפט מיקסינג סעקשאַנז | קאָליר מאַסטערבאַטש, אָנגעפילט קאַמפּאַונדז, סטריק-שפּירעוודיק טיילן | עקסטרע שערן; פאַלש פֿאַר היץ-שפּירעוודיק רעסינס |
| ווענטיד (צוויי בינע) | דיקאַמפּרעשאַן זאָנע פּלוס ויסגאַנג פּאָרט פּולז אַוועק וואַלאַטאַלז | היגראָסקאָפּיק רעזינז ווו דריינג איז ימפּראַקטאַקאַל | קאָמפּלעקס; ויסגאַנג קענען דרול אויב מיסמאַטשט |
| פּווק-ספּעציפיש | נידעריק קאַמפּרעשאַן, פּאַלישט סערפאַסיז, קיין טויט ספּאַץ | שטרענג און פלעקסאַבאַל פּווק | ציל-געבויט; ניט אַ גענעראַל-צוועק שרויף |
אַלגעמיינע ציל (גפּ) שרויף: מערסט פּראָסט, בעסטער פֿאַר?
די גפּ שרויף איז אַ קאָמפּראָמיס, און אַ גוט איינער. עס לויפט פּע, פּפּ, פּס און אַבס אַקסעפּטאַבלי, וואָס קאָווערס רובֿ סכוירע מאָלדינג. מאַשין בילדערז שיקן עס ווי נאָרמאַל ווייַל עס איז די סייפאַסט פעליקייַט ווען זיי טאָן ניט וויסן וואָס איר וועט לויפן.
דער קאָמפּראָמיס קאָס איר ווען די סמאָלע ווערט פאדערן. א גפּ שרויף אויף גלאז-אָנגעפילט ניילאָן ווערז שנעל. א גפּ שרויף אויף שטרענג פּווק דיגרייד די מאַטעריאַל. א גפּ שרויף פּושט פֿאַר מאַקסימום רעזולטאַט אויף אַ דין וואַנט טייל דיליווערז ונמעלץ. ווען איינער פון די דיסקרייבז דיין פּראָצעס, אַ ציל-געבויט שרויף פּייַס פֿאַר זיך אין ברעקל אַליין.
באַריער שרויף: בעסער צעשמעלצן צעשיידונג און כאָומאַדזשיניאַטי
א שלאַבאַן שרויף מוסיף אַ צווייט פלי דורך די מעלטינג זאָנע. אַז פלי סעפּערייץ פיזיקלי די רוען האַרט פּעלאַץ פון די צעשמעלצן שוין געשאפן, און האלט די סאָלידס געדריקט קעגן די הייס פאַס וואַנט ווו זיי פאָרזעצן צעלאָזן.
אָן אַ שלאַבאַן, האַרט פּאַרטיקאַלז באַהאַלטן ין די צעשמעלצן בעקן, ינסאַלייטיד פון די וואַנט, און קענען בלייַבנ לעבן צו די נעזל ווי ונמעלץ. מיט איין, מעלטינג פינישעס מער גאָר און מער קאַנסיסטאַנטלי.
די פּייאָף איז בעסער צעשמעלצן יונאַפאָרמאַטי אין דער זעלביקער אָדער העכער רעזולטאַט, וואָס איז געוויזן ווי ווייניקערע ונמעלץ, טייטער שאָס קאָנטראָל און אַ ברייט פּראָצעס פֿענצטער. מאָולדערז מיט דין-וואַנט פּאַקקאַגינג, אָפּטיש פּאַרץ אָדער עפּעס ונמעללט-שפּירעוודיק זאָל פרעגן פֿאַר איינער דורך נאָמען.
מיקסינג / קאַמפּאַונדינג שרויף: פֿאַר אָנגעפילט און קאָליר מאַסטערבאַטש מאַטעריאַלס
מיקסינג סקרוז לייגן אַ דעדאַקייטאַד מיקסינג אָפּטיילונג, יוזשאַוואַלי לעבן די שפּיץ. מאַדדאָקק (פלוטיד) סעקשאַנז קראַפט צעשמעלצן דורך שמאָל גאַפּס, ברייקינג אַרויף אַנמעלטיד פּאַרטיקאַלז דורך שערן. שטיפט מיקסערז שפּאַלטן און רעקאָמבינירן די לויפן, דיסטריביוטינג קאָלירן און פיללער.
ניצן איינער ווען קאָליר סטריקינג איז אַ קוואַליטעט פּראָבלעם, ווען מאַסטערבאַטש דיספּערשאַן ענינים, אָדער ווען פיללער פאַרשפּרייטונג דרייווז טייל פאָרשטעלונג. די האַנדל-אַוועק איז צוגעגעבן שערן, וואָס מאכט מיקסינג סעקשאַנז די אומרעכט ברירה פֿאַר היץ-שפּירעוודיק רעזינז וואָס זענען שוין נאָענט צו זייער דערנידעריקונג שיעור.
ווענטיד / דעגאַססינג שרויף: פֿאַר היגראָסקאָפּיק רעסינס
א ווענטיד שרויף לויפט צוויי סטאַגעס. דער ערשטער בינע מעלץ, דעמאָלט דער קאַנאַל דיפּאַנז פּלוצלינג, דראַפּינג די צעשמעלצן דרוק צו נאָענט נול אין אַ ויסגאַנג פּאָרט שנייַדן אין די פאַס. נעץ און וואַלאַטאַלז אַנטלויפן דאָרט, אָפט אונטער וואַקוום. די רגע בינע דעמאָלט רעפּרעססוריזעס די צעשמעלצן פֿאַר ינדזשעקשאַן.
דאָס אַרבעט פֿאַר היגראָסקאָפּיק רעזינז ווו דריינג איז ימפּראַקטאַקאַל אָדער אַנרילייאַבאַל. עס אויך קאַריז ריזיקירן: אויב די צוויי סטאַגעס זענען מיסמאַטשט, צעשמעלצן פּושיז אויס פון די ויסגאַנג פּאָרט אַנשטאָט פון גאַז. א ווענטילעד שרויף און אַ ווענטיד פאַס מוזן זיין דיזיינד צוזאַמען, וואָס איז וואָס זיי זענען ספּעסיפיעד ווי אַ סכום און נישט רעטראָופיטיד קאַזשוואַלי.
פּווק-ספּעציפיש שרויף פּלאַן: פארוואס נאָרמאַל סקרוז פאַרלאָזן מיט פּווק
שטרענג פּווק באַשטראָפט אַ נאָרמאַל שרויף אין צוויי וועגן אין אַמאָל. עס דיגריידיד אונטער שערן, ריליסינג הידראָגען קלאָרייד, וואָס דעמאָלט קעראָוד די שטאָל עס איז געזעסן קעגן. שעדיקן הייבט זיך איידער דער אָפּעראַטאָר זעט אַ כיסאָרן.
א פּווק שרויף ענטפֿערס ביידע טרעץ. נידעריק קאַמפּרעשאַן האלט שערן מילד. פּאַלישט סערפאַסיז און אַ טויט-אָרט-פריי דזשיאַמאַטרי האַלטן מאַטעריאַל פון סטאַגנייטינג און קוקינג. דער שטעלן כּמעט שטענדיק דאַרף קעראָוזשאַן קעגנשטעל אין די ייבערפלאַך באַהאַנדלונג, ניט בלויז טראָגן קעגנשטעל. אונדזערפּווק שרויף פאַס פירןקאָווערס די כעמיע, און אונדזערקאַניקאַל צווילינג שרויף באַראַלזדינען פּווק אויף די יקסטרוזשאַן זייַט.
ווי צו אויסקלייַבן די רעכט שרויף פאַס פֿאַר דיין סמאָלע
סמאָלע סעלעקציע דרייווז יעדער אנדערע באַשלוס אויף דעם בלאַט: דזשיאַמאַטרי, שטאָל און ייבערפלאַך. לייענען דעם טיש, דערנאָך לייענען די הערות אונטער אים, ווייַל די הערות פירן די וואָרנינגז.
| סמאָלע | טיפּיש ל / ד | טיפּיש קאַמפּרעשאַן פאַרהעלטעניש | טיפּ פון שרויף | ספּעציעלע הערות |
|---|---|---|---|---|
| פּפּ / פּע | 20:1 – 22:1 | 2.5:1 – 3.5:1 | גפּ אָדער שלאַבאַן | מוחל. דאַרף positive שערן צו צעשמעלצן ריין |
| פּס / היפּס | 20:1 – 22:1 | 1.8:1 – 2.5:1 | גפּ | נידעריק וויסקאָסיטי, מעלץ לייכט. מילד מיקסינג אויף היפּס |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | גפּ אָדער שלאַבאַן | אַמאָרפאַס. היטן שערן היץ, סטריקס ווייַזן לייכט |
| פּיסי און ינזשעניעריע פּלאַסטיקס | 22:1 – 25:1 | 2.0:1 – 2.5:1 | באַריער אָדער גפּ, נידעריק שערן | הויך צעשמעלצן טעמפּעראַטור, שמאָל פֿענצטער. מער ל / די, מילד קאַמפּרעשאַן |
| פּווק שטרענג | 18:1 – 20:1 | 1.6:1 – 2.5:1 | פּווק-ספּעציפיש | קעראָוזשאַן קעגנשטעל איז נישט אַפּשאַנאַל. קורץ וווינאָרט צייט |
| פּווק פלעקסאַבאַל | 18:1 – 20:1 | 2.0:1 – 2.8:1 | פּווק-ספּעציפיש | מער מוחל ווי שטרענג, נאָך קעראָוסיוו |
| PET (פּרעפאָרם) | 20:1 – 24:1 | נידעריק, גענוי מיטערינג | ציל-געבויט ליבלינג | טרוקן עס אָדער דיגרייד עס. נידעריק שערן, מינימאַל וווינאָרט, פּאַלישט סערפאַסיז |
| POM (אַסעטאַל) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | גפּ, נידעריק שערן | דיגריידז שארף אויב אָוווערכיטיד. גענוי טעמפּעראַטור קאָנטראָל |
| גלאז-אָנגעפילט / אַברייסיוו | פּער באַזע סמאָלע | פּער באַזע סמאָלע | באַזע טיפּ + שווער ייבערפלאַך | דזשיאַמאַטרי גייט די באַזע סמאָלע. דיייבערפלאַךאיז וואָס ענדערונגען: גיין בימעטאַלליק |
ווי צו נוצן דעם טיש:דאָס זענען טיפּיש ארויס ריינדזשאַז און סטאַרטינג פונקטן, נישט ספּעסאַפאַקיישאַנז. דיין מאַשין, דיין מיינונג, דיין טייל און דיין רעזולטאַט יבעררוק די נומערן. א שרויף דיזיינער קאַנפערמז די לעצט דזשיאַמאַטרי קעגן דיין פאַקטיש פּראָצעס. קיינמאָל סדר פון אַ דזשאַנעריק טיש אָן דעם שמועס.
PP און PE: האַלב-קריסטאַללינע, מעסיק שערן
פּאָליאָלעפינס זענען די גרינג פאַל. זיי דערלאָזן שערן, צעשמעלצן איבער אַ ברייט פֿענצטער, און מוחל אַ גפּ שרויף. מעסיק צו העכער קאַמפּרעשאַן אַרבעט געזונט, ווייַל די רעזינז מיט נידעריק וויסקאָסיטי דאַרפֿן positive שערן צו צעשמעלצן ריין אלא ווי סליפּינג דורך האַלב-מאָולטאַן.
פּוש רעזולטאַט שווער אויף דין ווענט, און אַ שלאַבאַן שרויף ערנז זייַן פּרייַז דורך דעליווערינג אַ מער גאַנץ צעשמעלצן אין דער זעלביקער גיכקייַט.
ABS און PS: אַמאָרפאַס, היטן די שערן היץ
אַמאָרפאַס רעזאַנז פאַרווייכערן איבער אַ קייט אלא ווי מעלטינג אין אַ שאַרף פונט. פּס לויפט מיט נידעריק קאַמפּרעשאַן ווייַל עס מעלץ אַזוי לייכט. ABS דאַרף מער זאָרג: עס ווייזט סטריקס און ספּליי ווען עס דיגריידז, און שערן היץ איז יוזשאַוואַלי די סיבה.
אויב ABS פּאַרץ סטריק און דיין סעטפּאָינץ קוקן ריכטיק, כאָשעד שערן איידער איר כאָשעד די דרייער. אַ אַגרעסיוו קאַמפּרעשאַן פאַרהעלטעניש אויף אַ היץ-שפּירעוודיק אַמאָרפאַס סמאָלע מאַניאַפאַקטשערז זייַן אייגן חסרונות.
פּיסי און ינזשעניעריע פּלאַסטיקס: הויך טעמפּעראַטור, מער ל / די
פּיסי, ניילאָן, פּבט, און זייער קרובים צעשמעלצן הויך און דיגרייד נאָענט אויבן. זיי דאַרפֿן אַ גרונטיק צעלאָזן, וואָס טענהט פֿאַר אַ מער ל/ד, אָבער זיי אויך באַשטראָפן וווינאָרט צייט, וואָס טענהט קעגן האַלטן צעלאָזן אין אַ גרויס פאַס.
די האַכלאָטע איז מער ל / די מיט מילד קאַמפּרעשאַן און אַ ריכטיק סייזד שאָס. באַקומען די שאָס גרייס פאַלש אויף פּיסי און מאַטעריאַל סייקאַלז דורך היץ ביז עס יעלאָוז, קיין ענין ווי גוט די שרויף איז.
פּווק שטרענג און פלעקסאַבאַל: קריטיק פֿאַר קעראָוזשאַן קעגנשטעל
אַלץ אויבן וועגן פּווק אַפּלייז צו סעלעקציע. שטרענג פּווק זיצט אין די נידעריק סוף פון ביידע ל / די און קאַמפּרעשאַן, ווייַל צייט און שערן זענען ביידע שונאים. די ייבערפלאַך באַהאַנדלונג מוזן אַנטקעגנשטעלנ קעראָוזשאַן, ניט נאָר אַברייזשאַן, און אַז ענדערונגען די צומיש ברירה אין אַ בימעטאַליק פאַס.
PET און POM: נידעריק שערן, גענוי טעמפּעראַטור קאָנטראָל
PET איז היגראָסקאָפּיק. וואַסער אין די צעשמעלצן כיידראָליסיז די פּאָלימער קייטן, טראפנס ינטרינסיק וויסקאָסיטי, און בלעטער פּרעפאָרמס קרישלדיק און האַזי בשעת די מאַשין קוקט ווי עס איז פליסנדיק. טרוקן די סמאָלע רעכט, לויפן נידעריק שערן, האַלטן וווינאָרט קורץ, און ספּעציפיצירן פּאַלישט סערפאַסיז אַזוי דיפּאַזאַץ טאָן ניט פאָרעם.
POM טאָלערייץ פּראָסט קאַמפּרעשאַן אָבער דיגריידיד שארף ווען אָוווערכיטיד, און זייַן דערנידעריקונג פּראָדוקטן זענען כאַזערדאַס. טעמפּעראַטור קאָנטראָל און וווינאָרט צייט דיסציפּלין ענין מער ווי קלוג דזשיאַמאַטרי.
גלאז-אָנגעפילט און אַברייסיוו מאַטעריאַלס: די 30% שורה
דא איז דער קלארסטער כלל אויפן בלאט, און עס איז א נומער, נישט קיין געפיל.גלאז פיברע אַרויף צו 30%: אַ ניטרידעד 38CrMoAlA שטעלן כאַנדאַלז עס.מיר בויען און אָפּשאַצן אונדזער ניטרידעד ינדזשעקשאַן סקרוז פֿאַר פּונקט דעם, קווענטשעד און טעמפּערד, דעמאָלט גאַז-ניטרידעד צו אַ 0.5-0.8 מם פאַל ביי 950-1050 HV.
איבער 30% גלאז, אָדער מיט מינעראַל פיללער און פלאַם ריטאַרדאַנט אויף שפּיץ, די ייבערפלאַך האט צו טוישן.די ניטרידעד פאַל איז אַ דיפיוזשאַן שיכטע, און אַברייסיוו פיללער שנייַדן דורך עס פיל גיכער ווי די שטאָל ונטער פארדינט.
דאָס איז ווען אַביימעטאַליק שרויף פאַססטאַפּס צו זיין אַ אַפּגרייד און ווערט די ריכטיק ספּעסאַפאַקיישאַן: שווער צומיש ספּרייד די פול קרייַז אַרום די טראָגן זאָנע פון די נודניק, גענומען די ין כאַרדנאַס צו 62 HRC. די דזשיאַמאַטרי נאָך גייט די באַזע סמאָלע. בלויז די ייבערפלאַך ענדערונגען. אונדזערבימעטאַלליק ווס ניטרידעד פירןאַרבעט דורך די פּרייַז לאָגיק.
פאַס טייפּס, מאַטעריאַלס און ייבערפלאַך טרעאַטמענץ
די פאַס טוט נישט פאַרלאָזן דראַמאַטיקלי. עס עפֿנט זיך, שטיל, און נעמט דיין רעזולטאַט מיט אים. מאַטעריאַל און ייבערפלאַך באַשליסן ווי לאַנג דאָס נעמט.
נאָרמאַל ניטרידעד שטאָל פאַס: אַפּפּליקאַטיאָנס און לימאַץ
ניטרידינג דיפיוזיז ניטראָגען אין די שטאָל ייבערפלאַך, פאָרמינג אַ שווער פאַל. מיר גאַז-ניטרידע אונדזער 38CrMoAlA ינדזשעקשאַן סקרוז ביי 500-560 °C, פּראַדוסינג אַ ניטרידעד שיכטע 0.5-0.8 מם דיק ביי 950-1050 הוו. אַז רייזאַז טראָגן קעגנשטעל מיט 30-40% איבער די אַנטריטיד שטאָל.
די באַזע שטאָל איז קווענטשעד און טעמפּערד ערשטער, וואָס ליפץ שערן טראָגן קעגנשטעל מיט 50% אויף זיך. צוזאַמען, די צוויי סטעפּס געבן אַ דינסט לעבן פון בעערעך 10,000-20,000 שעה אויף ניט-קעראָוסיוו רעזינז אַזאַ ווי פּע און פּפּ.
זייַן שיעור איז די טיפעניש פון דעם פאַל. אַמאָל אַברייזשאַן קאַץ דורך די ניטרידעד שיכטע, די סאַפטער האַרץ ונטער ווערז שנעל. מיר אָפּשאַצן אונדזער ניטרידעד ינדזשעקשאַן סקרוז פֿאַר גלאז-פיברע-ריינפאָרסט קאַמפּאַונדז אַרויף צו 30% (פּאַ פּלוס גלאז פיברע, פֿאַר בייַשפּיל). אויבן אַז, אָדער אויף קעראָוסיוו רעסינס, די ניטרידעד פאַל איז אַוטמאַטשט און די ייבערפלאַך האט צו טוישן.
בימעטאַליק פאַס: קאַנסטראַקשאַן, פּרייַז און ווען עס פּייַס אַוועק
א בימעטאַלליק פאַס האלט אַ צומיש-שטאָל גוף און פוסעס אַ באַזונדער טראָגן צומיש אין די נודניק. אויף אונדזער באַראַלז מיר שפּריץ שווער צומיש אַרום די פול קרייַז פון די טראָגן זאָנע, ברענגען די ין כאַרדנאַס צו 62 HRC.
דאָס איז אַ אַנדערש מין פון שוץ פון ניטרידינג. א ניטרידעד פאַל איז אַ דיפיוזשאַן שיכטע געמאסטן אין פראַקשאַנז פון אַ מילאַמיטער. א ספּרייד אָדער פיוזד צומיש נודניק איז אַ שיכטע פון פאַרשידענע מעטאַל, און אַברייסיוו פיללער האט צו באַקומען דורך עס אַלע.
די צומיש איז אויסגעקליבן פֿאַר די סאַקאָנע. קאַרבידע-רייַך און טאַנגסטאַן-קאַרבידע סערפאַסיז אַנטקעגנשטעלנ אַברייזשאַן פון גלאז און מינעראַל פילערז. ניקאַל-שייַכעס אַלויז אַנטקעגנשטעלנ קעראָוזשאַן פון פּווק און פלאַם-ריטאַרדאַנט קאַמפּאַונדז. קלייַבן די אומרעכט צומיש און איר האָבן באַצאָלט פֿאַר אַ בימעטאַליק פאַס וואָס סאַלווז דעם אומרעכט פּראָבלעם.
עס פּייַס אַוועק ווען דיין קאָרמען איז אַברייסיוו אָדער קעראָוסיוו. די אַריטמעטיק איז פּשוט: אויב אַ בימעטאַליק שטעלן לאַסץ עטלעכע מאָל אַזוי לאַנג ווי אַ ניטרידעד איינער אויף דיין מאַטעריאַל, די העכער קויפן פּרייַז דיוויידז אַראָפּ צו אַ נידעריקער פּרייַז פּער יאָר, איידער איר ציילן די ברעקל און דאַונטיים איר ויסמיידן.
סעגמענטעד ווס מאָנאָליטהיק פאַס: פלעקסיביליטי ווס פּרעסיסיאָן
א מאַנאַליטיק (איין-שטיק) פאַס איז מאַשינד פון אַ איין גוף. עס האלט סטרייטנאַס און קאָנסענטריסיטי בעסטער, און עס איז די קלאַל פֿאַר ינדזשעקשאַן מאָלדינג, ווו פּינטלעכקייַט דרייווז שאָס קאָנסיסטענסי.
סעגמענטעד באַראַלז ריגל צוזאַמען פון סעקשאַנז, וואָס אַלאַוז אַ וואָרן אָפּטיילונג צו זיין ריפּלייסט אָן סקראַפּינג די גאנצע פאַס, און אַלאַוז ויסגאַנג פּאָרץ צו זיין פּאַזישאַנד פלעקסאַבאַל. דער האַנדל איז אַליינמאַנט: יעדער שלאָס איז אַ געלעגנהייט פֿאַר מיסאַליינמאַנט, און ינדזשעקשאַן מאשינען זענען ווייניקער מוחל פֿאַר דעם ווי קאַמפּאַונדינג יקסטרודערז.
באַזע שטאָל און די ייבערפלאַך אָפּציעס וואָס זיצן אויף עס
38CrMoAlAאיז די באַזע שטאָל פון וואָס מיר מאַשין אונדזער ינדזשעקשאַן סקרוז, און עס איז די פעליקייַט פון די אינדוסטריע פֿאַר אַ סיבה. זייַן קראָומיאַם-מאָליבדענום-אַלומיניום כעמיע איז דיזיינד פֿאַר ניטרידינג: די אַלומינום פארמען שווער, סטאַביל ניטרידעס אין דעם פאַל בשעת די האַרץ סטייז האַרט.
די באַזע שטאָל קאַריז די מעטשאַניקאַל מאַסע. די ייבערפלאַך אויף שפּיץ פון עס נעמט די טראָגן, און דאָס איז ווו די פאַקטיש ברירה ליגט. ווי אשרויף פאַס פאַבריקאַנטמיר צושטעלן די פול ייבערפלאַך קייט, און יעדער ענטפֿערס אַ אַנדערש סאַקאָנע:
- ניטרידינג- 0.5-0.8 מם שיכטע ביי 950-1050 הוו. ריין רעזינז, גלאז פיברע אַרויף צו 30%.
- ביימעטאַל סורפאַסינג- שווער צומיש פיוזד אַרום די טראָגן זאָנע פון די נודניק, נודניק צו 62 HRC. אַברייסיוו און קעראָוסיוו פליכט.
- טאַנגסטאַן קאַרבידע ספּרייינג— פאר די שווערסטע אברייזאציע פאלן.
- קראָום פּלייטינג- אַ גלאַט, מעלדונג-פרייַנדלעך ייבערפלאַך. העלפּס מיט קאָליר ענדערונגען און סטיקינג, נישט מיט שווער אַברייזשאַן.
- ומבאַפלעקט שטאָל- ווען קעראָוזשאַן קעגנשטעל אָדער מאַטעריאַל ריינקייַט פירט די פאָדערונג אלא ווי טראָגן.
אונדזער שרויף פאַס מאַטעריאַלס פירן קאַמפּערז די באַזע סטילז אין פול.
ייבערפלאַך טרעאַטמענץ קאַמפּערד
| מאַטעריאַל / באַהאַנדלונג | כאַרדנאַס | טראָגן קעגנשטעל | קעראָוזשאַן קעגנשטעל | בעסטער פֿאַר |
|---|---|---|---|---|
| 38קרמאָאַלאַ, ניטרידעד | 950-1050 הוו, 0.5-0.8 מם שיכטע | גוט | מעסיק | פּע, פּפּ, פּס, אַבס; גלאז פיברע אַרויף צו 30%. די שפּאָרעוודיק פעליקייַט |
| ביימעטאַל סורפאַסינג | נודנע צו 62 HRC | ויסגעצייכנט | גוט | גלאז-אָנגעפילט העכער 30%, מינעראַל-אָנגעפילט, רעגרינד, אַברייסיוו פליכט |
| טאַנגסטאַן קאַרבידע ספּרייינג | זייער הויך | ויסגעצייכנט | גוט | די כאַרדאַסט אַברייזשאַן קאַסעס |
| ניקאַל-באַזע צומיש סערפאַסינג | אויסגעקליבן פּער פאָרמולאַטיאָן | גוט | ויסגעצייכנט | פּווק, פלואָראָפּאָלימערס, פלאַם ריטאַרדאַנץ |
| שווער קראָום פּלייטינג | שווער, זייער דין | מעסיק | גוט | גלאַט מעלדונג, גרינגער קאָליר ענדערונגען, אַנטי-שטעקן |
| ומבאַפלעקט שטאָל | פּער מיינונג | מעסיק | ויסגעצייכנט | קעראָוזשאַן אָדער ריינקייַט-געפירט אַפּלאַקיישאַנז |
ספּעציפיצירן די ייבערפלאַך פֿאַר די גראָב פיטער די שורה וועט אַקשלי לויפן, נישט די קלינאַסט. ספּעציפיצירן פֿאַר די ריין פאַל איז די מערסט פּראָסט וועג ווי אַ נייַ גאַנג שטאַרבן פרי.
וישאַלט: ווי צו באַקומען יעדער שעה וואָס די סעט קענען געבן
וישאַלט טוט נישט פאַרקערט טראָגן. עס סטאַפּס איר פון אַדינג אַוווידאַבאַל טראָגן אויף שפּיץ פון די אַנאַוווידאַבאַל מין, און עס גיט איר די דאַטן צו פּלאַן די פאַרבייַט אַנשטאָט פון רעאַגירן צו עס.
רוטין דורכקוק טשעקליסט
| אָפטקייַט | וואָס צו קאָנטראָלירן | פארוואס |
|---|---|---|
| יעדער יבעררוק | צעשמעלצן טעמפּעראַטור ווס נאָרמאַל, אָפּזוך צייט, קישן קאָנסיסטענסי, מאָטאָר מאַסע | די דריפט איידער חסרונות דערשייַנען |
| יעדער מאַטעריאַל אָדער קאָליר טוישן | גאָר ריין; דורכקוקן רייניקונג פֿאַר שוואַרץ ספּעקס אָדער דיגריידיד מאַטעריאַל | ספּעקס מיינען טויט ספּאַץ אָדער דערנידעריקונג ערגעץ |
| כוידעשלעך | באַשטעטיקן טהערמאָקאָופּלעס און כיטער באַנדס; קאָנטראָלירן פיטער-האַלדז קאָאָלינג | א דריפטיד סענסער קאָכן מאַטעריאַל פֿאַר חדשים אַננאָוטיסט |
| ווען די שרויף איז אויס | מעסטן פלי אָד און פאַס נודניק שייַן אין אנגעצייכנט שטעלעס; דורכקוקן טשעק רינג | די שרויף איז שוין ארויס. צען מינוט פון מעסטן איז פריי דאַטן |
| אין מינדסטער יערלעך (אַברייסיוו אָדער קעראָוסיוו פליכט) | פּלאַננעד ציען: פול טראָגן מעזשערמאַנט, אַליינמאַנט טשעק, קלאָץ די רידינגז | אָנגעפילט, פּווק און ריגריינד פליכט ווערז פיל פאַסטער ווי ריין סמאָלע |
געהעריק רייניקונג פּראָצעדור ווען טשאַנגינג רעסינס אָדער פארבן
רייניקן איידער יעדער האַלטן און יעדער טשיינדזשאָוווער, אָן אויסנעמען פֿאַר פאַרנומען טעג. מאַטעריאַל לינקס צו קילן ין די פאַס דיגריידיד, בייקס אַנטו סערפאַסיז און קערט שפּעטער ווי שוואַרץ ספּעקס אין אַ קונה ס טייל.
ניצן אַ געשעפט פּערדזשינג קאַמפּאַונד פֿאַר קאָליר ענדערונגען, פֿאַר שאַטדאַונז, און איידער סוויטשינג צו אַ היץ-שפּירעוודיק פּאָלימער. ווירגין פּע אָדער פּפּ כאַנדאַלז רוטין טראַנזישאַנז צווישן קאַמפּאַטאַבאַל מאַטעריאַלס. הויך-טעמפּעראַטור רעזינז אַזאַ ווי פּיסי און פּממאַ האַלטן האַרדער און דאַרפֿן מער אַגרעסיוו רייניקונג.
רייניקונג איידער איר פאַרמאַכן אַראָפּ, ניט בלויז איידער איר אָנהייבן. וואָס איר לאָזן אין אַ קאָאָלינג פאַס ווערט די פּראָבלעם איר קעמפן אין דער ווייַטער סטאַרטאַפּ.
ווי צו מעסטן שרויף-צו-פאַס רעשוס
דאָס איז די מעזשערמאַנט וואָס טורנס מיינונג אין פאַקט, און רובֿ שאַפּס האָפּקען עס.
- ציען און ריין די שרויף.הייס, מיט מעש אָדער קופּער מכשירים. קיינמאָל שטאָל סקרייפּערז, וואָס שנייַדן די באהאנדלט ייבערפלאַך די שרויף דעפּענדס אויף.
- מארק מעזשערמאַנט שטעלעסצוזאמען די אַרבעט לענג: פיטער, יבערגאַנג און מיטערינג בייַ מינימום.
- מעסטן פלי אָדמיט אַ דרויסנדיק מיקראָמעטער אין יעדער שטעלע, גענומען רידינגז אין עטלעכע פונקטן אַרום די אַרומנעם צו כאַפּן אַניוואַן טראָגן.
- מעסטן פאַס נודניק שייַןמיט אַ נודנע מאָס אין וואָס ריכטן שטעלעס און טיפענישן.
- רעכענען ריידיאַל רעשוס:אַראָפּרעכענען פלי אָד פון נודניק שייַן און טיילן דורך צוויי.
- פאַרגלייַכן קעגן די בויען צייכענונגאון קלאָץ יעדער לייענען מיט די דאַטע און שעה לויפן.
ינטערפּריט די רעזולטאַט קעגן דער אָריגינעל רעשוס, נישט קעגן אַ וניווערסאַל נומער. א נוציק קראָם הערשן: ווען רעשוס איז געוואקסן צו בעערעך צוויי מאָל די בויען ווערט, אָדער ווען פּראָדוקציע איז נאָוטיסאַבלי געפאלן מיט דער זעלביקער שרויף גיכקייַט, אָנהייב פּלאַנירונג די פאַרבייַט. אונדזער שריט-דורך-שריט מעאַסורעמענט פירער קאָווערס דעם אופֿן אין פול דעטאַל.
רייניקונג פּלאַן און רייניקונג קאַמפּאַונד טייפּס
גלייַכן די קאַמפּאַונד צו די אַרבעט. מעטשאַניקאַל (אַברייסיוו-פֿרייַ) רייַבן סקרוב מיט הויך וויסקאָסיטי. כעמישער רייניקונג באַפאַלן דיגריידיד מאַטעריאַל און טשאַד. פאָומינג פּערדזשאַז יקספּאַנד צו דערגרייכן טויט ספּאַץ אַז לאַמאַנער לויפן מיסאַז.
טיף-ריין ינטערוואַלז אָפענגען אויף די סמאָלע. הויך-טעמפּעראַטור פּאָלימערס בויען טשאַד פאַסטער און דאַרפֿן מער אָפט טיף רייניקונג. וועלכער איר לויפן, האַלטן די מעהאַלעך אויף אַ פּלאַן אלא ווי ווארטן פֿאַר שוואַרץ ספּעקס צו פּלאַן עס פֿאַר איר.
ווען צו פאַרריכטן ווס ווען צו פאַרבייַטן
פאַרגלייַכן פּרייַז פּער יאָר פון דינסט, נישט די צוויי פּרייַז טאַגס. א ריבילד וואס קאסט האלב אזויפיל אבער קערט צוריק א דריטל פון די יארן איז די טייערע אפציע אין פארשטעלונג.
פאַרריכטן לינז רעכטווען טראָגן איז דימענשאַנאַל און מעסיק, די באַזע מעטאַל איז געזונט, דאָס איז דער ערשטער ריבילד, און די דזשיאַמאַטרי נאָך סוץ דיין סמאָלע.
פאַרבייַט לינז רעכטווען קעראָוזשאַן האט פּיטיד טיף, ווען די שרויף איז שוין ריבילט פריער, ווען דיין מאַטעריאַל געביטן און די אַלט דזשיאַמאַטרי ניט מער פיץ, אָדער ווען די שטעלן איז אַ פּראָסט גרייס וועמענס פאַרבייַט פּרייַז זיצט נאָענט צו די פאַרריכטן ציטירן.
אונדזער פאַרריכטן ווס פאַרבייַט פירער לייז די פול באַשלוס טיש.
געהעריק סטאָרידזש און האַנדלינג פון ספּער שרויף באַראַלז
א ספּער שטעלן איז בלויז נוציק אויב עס איז גלייַך און ריין ווען איר דאַרפֿן עס. סטאָר סקרוז כאָריזאַנטאַלי מיט שטיצן צוזאמען די לענג, קיינמאָל לינינג אויף די שפּיץ. מאַנטל זיי קעגן זשאַווער, האַלטן זיי באדעקט, און האַלטן די ספּעק בלאַט און געמאסטן כאַרדנאַס פיגיערז מיט די טייל.
די ספּער-שטעלן ראָוטיישאַן סטראַטעגיעאיז ווערט מער ווי קיין עקספּידייט אָפּצאָל, און כּמעט קיין סאַפּלייער וועט זאָגן איר דאָס. קויפן די פאַרבייַט איידער די קראַנט שטעלן פיילז. לויפן די נייַע שטעלן, שיקן די אַלט פֿאַר ריבילד בשעת פּראָדוקציע האלט, און האַלטן די ריבילט שטעלן אויף די פּאָליצע ווי די ספּער.
איר איצט פאַרמאָגן אַ ראָוטיישאַן מיט נול אַנפּלאַנד דאַונטיים, און יעדער צוקונפֿט פאַרבייַט כאַפּאַנז אויף דיין פּלאַן אַנשטאָט פון 2:00 אויף אַ שבת. די סטראַטעגיע קאָס איין גאַנג פון ארבעטן קאַפּיטאַל און ריפּייז עס די ערשטער מאָל אַ ברייקדאַון טוט נישט פּאַסירן.
איז עס דער פּראָצעס אָדער די מאַשין? א באַשלוס טויער
דאָ איז דער אָפּטיילונג וואָס קיין קאָנקורענט שרייבט, און עס וועט שפּאָרן איר מער צייט ווי די רעשט פון דעם פירער קאַמביינד.
ווען אַ מאָלדינג כיסאָרן אויס, רובֿ טימז דערגרייכן די מאַשין סעטטינגס. טעמפּעראַטור, צוריק דרוק, ינדזשעקשאַן גיכקייַט, האַלטן צייט. מאל אַז איז רעכט. אָבער ווען די פּלאַסטיסיזינג אַפּאַראַט איז וואָרן, קיין באַשטעטיקן ריקאַווערד דעם פּראָצעס, און וואָכן פאַרשווינדן אין אַ זוכן וואָס קען קיינמאָל זיין געראָטן.
לויפן דעם טויער איידער איר פאַרבינדן אן אנדער סעטפּוינט.
1. האט עפּעס געביטן?נייַ סמאָלע פּלאַץ, נייַ קאָלאָראַנט, נייַ ריגריינד פאַרהעלטעניש, נייַ פורעם, אַ באַשטעטיקן עמעצער אַדזשאַסטיד? אויב יאָ, יאָגן די ענדערונג. דעם איז אַ פּראָצעס פּראָבלעם ביז פּראָווען אַנדערש.
2. האט דער כיסאָרן זיך פּלוצלינג, אָדער קריכן אין איבער וואָכן?פּלוצעמדיק ווייזט אויף אַ ענדערונג אָדער אַ צעבראכן קאָמפּאָנענט. גראַדזשואַל ווייזט אין טראָגן. טראָגן קומט נישט איבער נאַכט.
3. איז די קישן קאָנסיסטענט שאָס צו שאָס?אַ סתירה קישן איז די טשעק רינג גערעדט. דורכקוקן עס איידער עפּעס אַנדערש.
4. האט רעזולטאַט דראַפּט אין דער זעלביקער שרויף גיכקייַט, אָדער האט די אָפּזוך צייט אויסגעשטרעקט?ביידע פונט אין רעשוס, טייַטש שרויף אָדער פאַס טראָגן. סעטטינגס קענען נישט ומקערן פאַרפאַלן רעשוס.
5. איז צעשמעלצן טעמפּעראַטור קליימינג אין אַנטשיינדזשד סעטפּאָינט?די שרויף איז דזשענערייטינג עקסטרע שערן היץ, יוזשאַוואַלי ווייַל עס אַרבעט האַרדער קעגן אַ וואָרן רעשוס.
6. צי שוואַרץ ספּעקס צוריקקומען נאָך יעדער רייניקונג?מאַטעריאַל איז לאַדזשינג אין אַ טויט אָרט. אויף אַן עלטערע שטעלן, אַז טויט אָרט איז אָפט וואָרן רעשוס כאַרבערינג דיגריידיד צעשמעלצן.
דריי אָדער מער "יאָ" ענטפֿערס אויף פֿראגן 3 צו 6 מיינען אַז די מאַשין דערציילט איר אַז די פּלאַסטיסיזינג אַפּאַראַט איז וואָרן. האַלטן טונינג. ציען די שרויף און מעסטן עס.
די מעזשערמאַנט נעמט אַ שעה. טשייסינג אַ מעטשאַניקאַל כיסאָרן דורך די סעטטינגס נעמט וואָכן, און עס קיינמאָל קאַנווערדזשיז, ווייַל דער ענטפער איז קיינמאָל געווען אין די קאָנטראָללער.
טראָובלעשאָאָטינג גייד מיט וואָרצל-גרונט טיש
יעדער כיסאָרן אונטן קענען קומען פון פּראָצעס אָדער פון מעטשאַניקאַל טראָגן. די טיש נעמען דישרויף און פאַסוואָרצל סיבה, ווייַל דאָס איז די האַלב וואָס אַלעמען אַנדערש לאָזן אויס.
| פּראָבלעם | סימפּטאָם | שרויף / פאַס וואָרצל גרונט | קערעקטיוו קאַמף |
|---|---|---|---|
| שווארצע סטרים / ברענען מארקס | טונקל ספּעקס אָדער סטריקס אין די טייל; ערגער נאָך אַ האַלטן | דיגריידיד מאַטעריאַל לאָגד אין וואָרן רעשוס אָדער אַ טויט אָרט; סקאָרד נודניק; דאַמידזשד שרויף ייבערפלאַך | טיף רייניקונג. אויב ספּעקס צוריקקומען, ציען און דורכקוקן. טשעק פֿאַר סקאָרינג און וואָרן רעשוס. פאַרבייַטן אויב די שטעלן איז כאַרבערינג מאַטעריאַל |
| ינקאַנסיסטענט שאָס גרייס / קורץ שאַץ | שאָס וואָג דריפץ; קישן וועריז שאָס צו שאָס | קוק רינג נישט סילינג(רובֿ פּראָסט); וואָרן פלייץ לאָזן צעשמעלצן רינען צוריק; פאַס נודניק אָוווערסייז | דורכקוקן די טשעק רינג ערשטער. דעמאָלט מעסטן רעשוס. סעטטינגס וועט נישט פאַרריכטן אַ ליקינג ניט-צוריק וואַלוו |
| צעשמעלצן טעמפּעראַטור ספּיקינג | פאַקטיש צעשמעלצן טעמפּעראַטור העכער סעטפּאָינץ; מאַטעריאַל דיסקאַלערינג | יבעריק שערן פון פאַלש קאַמפּרעשאַן פאַרהעלטעניש; וואָרן רעשוס מאכן די שרויף אַרבעט האַרדער; דריפטיד טהערמאָקאָופּלע | באַשטעטיקן טהערמאָקאָופּס. קוק שרויף גיכקייַט און צוריק דרוק. אויב דזשיאַמאַטרי איז פאַלש פֿאַר די סמאָלע, די שרויף איז די פאַרריכטן |
| פּאַמעלעך אָפּזוך / לאַנג פּלאַסטיסיזינג | רעקאָווערי צייט סטרעטשיז; ציקל צייַט וואקסט | וואָרן רעשוס רידוסינג פּאַמפּינג עפעקטיווקייַט; קאָרמען אָפּטיילונג אַרויסגעבן; פאַלש דזשיאַמאַטרי פֿאַר די סמאָלע | קוק פיטער-האַלדז קאָאָלינג און פּעללעט פיטער ערשטער. דערנאָך מעסטן די רעשוס קעגן די צייכענונג |
| רייזינג מאָטאָר מאַסע / צוריק דרוק | מאָטאָר אַמפּס קליימינג אין קעסיידערדיק רעזולטאַט; טאָרק אַלאַרמס | שרויף דראַגינג אין די נודניק (מיסאַליינמאַנט, בענט שרויף); יבעריק שערן; דיגריידיד מאַטעריאַל בנין קעגנשטעל | קוק די אַליינמאַנט און שרויף סטרייטנאַס. א בענט שרויף ווערז איין זייַט פון די נודניק און וועט צעשטערן אַ נייַ פאַס אויך |
| מאַטעריאַל דערנידעריקונג / דיסקאַלעריישאַן | יעלאָוינג, שפּריצן, קרישלדיק, שמעקן | וווינאָרט צייט צו לאַנג (שיסער צו קליין פֿאַר די פאַס); שערן אויך אַגרעסיוו; טויט ספּאַץ האלטן מאַטעריאַל | טשעק שאָס-גרייס צו פאַס-קאַפּאַציטעט פאַרהעלטעניש. רעדוצירן שערן. אויף היץ-שפּירעוודיק רעסינס, אַ נידעריקער-קאַמפּרעשאַן שרויף קען זיין דער בלויז פאַקטיש פאַרריכטן |
| ונמעלץ / האַרט פּאַרטיקאַלז אין טייל | שווער ספּעקס; אָביעקטיוו-ווי חסרונות; שוואַך ספּאַץ | ניט גענוגיק מעלטינג קאַפּאַציטעט: ל / ד צו קורץ, קאַמפּרעשאַן פאַלש, רעזולטאַט פּושט איבער וואָס די שרויף קענען צעשמעלצן, אָדער וואָרן רעשוס | רעדוצירן פּראָדוקציע אָדער אַפּגרייד צו אַ שלאַבאַן שרויף. אויב די שטעלן איז וואָרן, קיין באַשטעטיקן ריקאַווערד די מעלטינג |
| קאָליר סטרייקינג / נעבעך דיספּערשאַן | אַניוואַן קאָלירן; מאַסטערבאַטש ניט דיספּערסינג | קיין מיקסינג אָפּטיילונג; וואָרן שרויף מיקסינג שוואַך; פאַלש שרויף פֿאַר אַ אָנגעפילט אָדער בונט קאַמפּאַונד | ספּעציפיצירן אַ מיקסינג אָפּטיילונג (מאַדדאָקק אָדער שטיפט). באַשטעטיקן אַז די שרויף איז נישט נאָר וואָרן אויס ערשטער |
שוואַרץ סטריקס אָדער ברענען מאַרקס
דערנידעריקט פּאָלימער איז לאַדזשינג ערגעץ און ברייקינג פרייַ אין ברעקלעך. די קלאַסיש כיידינג ערטער זענען וואָרן רעשוס, אַ סקאָרד נודניק, אַ דאַמידזשד טשעק רינג און קיין טויט אָרט ווו לויפן סטאַגנייץ.
טיף רייניקונג ערשטער. אויב די ספּעקס קומען צוריק נאָך אַ גרונטיק רייניקונג, דער מאַטעריאַל איז נישט פשוט רעזאַדו. עס איז קעסיידער מאַניאַפאַקטשערד דורך אַ אָרט אין דיין מאַשין, און איר דאַרפֿן צו ציען די שרויף און געפֿינען עס.
ינקאַנסיסטענט שאָט גרייס אָדער קורץ שאָץ
קוק די רינג איידער איר פאַרבינדן אַ באַשטעטיקן. ווען די ניט-צוריק וואַלוו סטאַפּס סילינג, צעשמעלצן יסקייפּס צוריק בעשאַס ינדזשעקשאַן, און די שאָס די מאַשין געדאַנק עס געמאסטן איז נישט די שאָס די פורעם נעמט.
די גיוואַוויי איז די קישן. א קאָנסיסטענט פּראָצעס האלט אַ פעסט קישן. ווען קישן וואַנדערז שאָס צו שאָס, צעשמעלצן איז געגאנגען ערגעץ עס זאָל נישט.
צעשמעלצן טעמפּעראַטור ספּיקינג אָדער צו הויך
מעסטן די פאַקטיש צעשמעלצן מיט אַ זאָנד אלא ווי צוטרוי די סעטפּאָינט. אויב פאַקטיש צעשמעלצן לויפט געזונט העכער די זאָנעס, די עקסטרע היץ קומט פון שערן, נישט פון די באַנדס.
שערן היץ גייט אויף ווען די קאַמפּרעשאַן איז צו אַגרעסיוו פֿאַר די סמאָלע, ווען די שרויף גיכקייַט איז צו הויך, ווען צוריק דרוק איז יבעריק, און ווען אַ וואָרן שרויף מוזן אַרבעטן שווער צו מאַך די זעלבע מאַטעריאַל.
פּאַמעלעך שרויף אָפּזוך / לאנג פּלאַסטיסיזינג צייט
אָנהייב בייַ די כאַפּער. ברידזשינג פּעלאַץ, אַ אָוווערכיטיד פיטער האַלדז, און ינאַדאַקוואַט קאָרמען קאָאָלינג אַלע הונגערן די שרויף און אויסשטרעקן אָפּזוך, און קיינער פון זיי איז אַ שרויף כיסאָרן.
אויב קאָרמען איז געזונט און די אָפּזוך איז נאָך פּאַמעלעך, מעסטן די רעשוס. א שרויף וואָס האט פאַרלאָרן זייַן פּאַמפּינג עפעקטיווקייַט צו טראָגן נעמט מער צו פּלאָמבירן די זעלבע שאָס, און די ציקל צייט ריפלעקס עס.
רייזינג מאָטאָר לאָדן אָדער צוריק דרוק
רייזינג אַמפּס ביי קעסיידערדיק רעזולטאַט מיטל עפּעס איז אַנטקעגנשטעלנ זיך. א געבויגענע שרויף וואָס שלעפּט זיך אין די נודניק איז דער געפערלעך פאַל: עס ווערז איין זייַט פון די פאַס, און אַ נייַ שרויף אינסטאַלירן קעגן אַז מיסאַליינמאַנט ווערז די זעלבע וועג אויף דער זעלביקער פּלאַן.
קוק סטרייטנאַס און אַליינמאַנט איידער איר סדר עפּעס. איין-סיידיד נודניק טראָגן איז די פינגערפּרינט.
מאַטעריאַל דערנידעריקונג אָדער דיסקאַלעריישאַן
צוויי סיבות באַהערשן: דער מאַטעריאַל איז צו הייס, אָדער עס איז געווען הייס פֿאַר לאַנג. די רגע איז די איין מענטשן פאַרפירן.
א שאָס וואָס איז פיל צו קליין פֿאַר די פאַס בלעטער צעלאָזן זיצן דורך ציקל נאָך ציקל, קוקינג דזשענטלי ביז עס יעלאָוז. קיין שרויף פּלאַן פיקסיז אַן אַנדערסייזד שאָס אין אַ אָוווערסייזד פאַס. ריכטיק די שרויף דיאַמעטער, אָדער מאַך די אַרבעט צו אַ קלענערער מאַשין.
ווי צו סדר אַ פאַרבייַט שרויף פאַס
קיין קאָנקורענט קאָווערס דעם, און דאָס איז דער טייל וואָס בויערס טאַקע דאַרפֿן. צי איר סדר פֿון די אָעם אָדער פֿון אַ פרייַשרויף פאַס פאַבריק, די זעלבע אינפֿאָרמאַציע דרייווז די ציטירן.
דימענשאַנז און ספּעסאַפאַקיישאַנז איר מוזן צושטעלן
- מאַשין סאָרט און מאָדעל.א פאָטאָ פון די נאָמען איז גענוג צו באַשטעטיקן די דימענשאַנז פון די מאַונטינג און פאָר-סוף.
- שרויף דיאַמעטער און ל / ד פאַרהעלטעניש,פון אַ צייכענונג אָדער געמאסטן גלייַך.
- די סמאָלע, מיט פיללער צופרידן.דעם דרייווז די באַזע שטאָל און די ייבערפלאַך באַהאַנדלונג מער ווי עפּעס אַנדערש אויף דער רשימה.
- שאָס גרייס און ציל ציקל,אַזוי די דזשיאַמאַטרי קענען זיין אָפּטימיזעד אלא ווי קאַפּיד.
- א צייכענונג, אָדער אַ וואָרן מוסטער.אָדער אַרבעט. א וואָרן טייל קענען זיין געמאסטן און די פול דזשיאַמאַטרי ריקאַנסטראַקטיד.
- וואָס איז פאַלש לעצטע מאָל.שיקן די טראָגן מוסטער צוזאמען מיט די טייל. גלאַט ויסמעסטונג אָנווער זאגט אַברייזשאַן. פּיטינג זאגט קעראָוזשאַן. איין-סיידיד טראָגן זאגט אַליינמאַנט, וואָס אַ נייַ שרויף וועט נישט פאַרריכטן.
די לעצטע נומער איז דער וואָס בויערס פאַרגעסן, און דאָס איז דער וואָס סטאַפּס איר קויפן אַ געטרייַ קאָפּיע פון אַ דורכפאַל.
OEM-Match vs Custom Design: פּראָס און קאָנס
אַן אָעם גלייַכןרעפּראָדוצירט די אָריגינעל געאָמעטריע. עס איז די רעכט רוף ווען דער אָריגינעל שרויף איז פּאַסיק פֿאַר דיין פּראָצעס און נאָר וואָרן אויס. פּרידיקטאַבאַל, וועראַפייאַבאַל קעגן די צייכענונג, קיין פּראָצעס ריוואַלאַדיישאַן.
אַ מנהג פּלאַןענדערונגען די דזשיאַמאַטרי צו פּאַסיק וואָס איר טאַקע לויפן הייַנט. דאָס איז די רעכט רוף ווען דער פּראָצעס איז אריבערגעפארן און די שרויף האט נישט: איר האָט צוגעגעבן ריגריינד, סוויטשט צו אַ אָנגעפילט מיינונג, טשיינדזשד רעזולטאַט טאַרגאַץ, אָדער דער אָריגינעל שרויף קיינמאָל כאַנדאַלד דיין סמאָלע געזונט.
אָרדערינג אַ אָעם גלייַכן ווען דער פּראָצעס איז פארענדערט ריפּראַדוסיז די פּראָבלעם אין נייַ שטאָל. אָרדערינג אַ מנהג פּלאַן ווען דער אָריגינעל איז פייַן מוסיף קאָס און ריוואַלאַדיישאַן פֿאַר גאָרנישט. די טראָגן מוסטער דערציילט איר אין וואָס סיטואַציע איר זענט.
וואָס צו דערוואַרטן ווען סאָרסינג פֿון טשיינאַ
פירן צייט דעפּענדס אויף די דזשיאַמאַטרי, די ייבערפלאַך באַהאַנדלונג און צי אַ צייכענונג יגזיסץ. פרעגן פֿאַר עס אין שרייבן מיט דיין ציטירן, און פרעגן וואָס די זייגער סטאַרץ אויף: באַשטעטיקונג פון די צייכענונג אָדער די קויפן סדר. זיי זענען נישט די זעלבע דאַטע, און די חילוק איז אָפט אַ וואָך.
דריי טינגז וואָס זענען ווערט פּינדינג אַראָפּ איידער איר טוען:
- ווען פּראָדוקציע סטאַרץ.פאַרקערט ינזשעניעריע אַ וואָרן מוסטער מוסיף צייט איידער אַ איין שפּאָן איז שנייַדן. א צייכענונג רימוווז אַז שריט.
- וואָס די ייבערפלאַך באַהאַנדלונג מוסיף.ביימעטאַל סורפאַסינג און קאַרבידע ספּרייינג זענען באַזונדער פּראָצעס סטעפּס מיט זייער אייגן ריי.
- ים פרייט, סעפּעראַטלי.עס איז נישט אין די מאַנופאַקטורינג פירן צייט, און דאָס איז די נומער וואָס סאַפּרייזיז ערשטער מאָל בויערס.
אונדזער אייגענע ציטירן איז טראַנספּעראַנט דורך פּלאַן: מיר געבן אַן עסטימאַטעד קאָס פֿאַר די פּראָדוקט, די שיפּינג און די אָנגאָינג וישאַלט, אַזוי עס איז גאָרנישט צו אַנטדעקן שפּעטער. איר באַקומען דעם ציטירן ין 12 שעה.
פּלאַן אַרום פירן צייט מיט די ספּער-שטעלן ראָוטיישאַן דיסקרייבד פריער. א סכום אָרדערד פון אַ טראָגן קלאָץ שיפּס אויף דיין פּלאַן. א סכום באפוילן פון אַ ברייקדאַון שיפן קעגן די זייגער, דורך לופט, אין אַ פּרייַז וואָס קיינער ינדזשויז צו דערקלערן.
קוואַליטי אַקסעפּטאַנס קריטעריאַ און דורכקוק ווייזט
דאס זענען די טשעקס וואָס באַזונדער אַ פאַקטיש סאַפּלייער פון אַ ביליק. בעט פֿאַר זיי אין שרייבן איידער איר שטעלן די סדר, און באַשטעטיקן זיי ווען די גאַנג קומט:
- אַרויס דיאַמעטער אין קייפל פונקטן צוזאמען יעדער פלי
- נודנע דיאַמעטער און סילינדריסיטי
- ייבערפלאַך כאַרדנאַס ווי אַגעמאסטן ווערט(HV אָדער HRC), נישט אַ קאַטאַלאָג באַשרייַבונג
- ניטרידעד פאַל טיפקייַט, אָדער צומיש שיכטע טיף אויף אַ ביימעטאַליק נודניק
- קאָנסענטריסיטי און סטרייטנאַס
- ייבערפלאַך ראַפנאַס (ראַ)
- באַזע שטאָל מיינונג, באשטעטיקט
די כאַרדנאַס און די קאַסטן טיפקייַט זענען די צוויי וואָס ענין רובֿ, און די צוויי רובֿ אָפט שטיל דאַונגריידאַד. א ניטרידעד שיכטע ביי 950-1050 הוו און 0.5-0.8 מם טיף איז אַ ספּעסיפיקאַטיאָן איר קענען האַלטן אַ סאַפּלייער צו. "ניטרידעד" אויף זיך איז נישט.
אויב אַ ציטירן לאַנדיד דראַמאַטיקלי אונטער די אנדערע, פרעגן וואָס די שטאָל איז און ווי טיף די באַהאַנדלונג לויפט. אַז איז כּמעט שטענדיק ווו די חילוק כיידז, און איר באַצאָלן עס צוריק אין פרי טראָגן.
אונדזער פול סאָרסינג וואַלקטהראָוגה זיצט אין די מנהג שרויף פאַס סדר פירער.
דאַרפֿן אַ פאַרבייַט אָדער מנהג ינדזשעקשאַן שרויף פאַס? שיקן דיין מאַשין מאָדעל, צייכענונג אָדער וואָרן מוסטער. מיר ציטירן ין 12 שעה.
באַקומען אַ שרויף באַררעל ציטירןאָפט געשטעלטע פֿראגן
ק: ווי לאַנג געדויערט אַ ינדזשעקשאַן מאָלדינג שרויף פאַס?
א: אויף ניט-קעראָוסיוו רעזינז אַזאַ ווי פּע און פּפּ, אונדזער ניטרידעד 38CrMoAlA ינדזשעקשאַן סקרוז לויפן בעערעך 10,000-20,000 שעה. גלאז-אָנגעפילט קאַמפּאַונדז, פּווק און שווער רעגרינד שנייַדן אַז אַראָפּ, און ווי ווייַט דעפּענדס אויף פיללער אינהאַלט און רעזולטאַט. דו זאלסט נישט לויפן די זייגער און האָפֿן: מעסטן. טשעק פלי אָד און נודניק שייַן קעגן די בויען צייכענונג בייַ מינדסטער אַמאָל אַ יאָר אויף אַברייסיוו פליכט, און קלאָץ דעם גאַנג. דער גאַנג, נישט אַ שעה פיגור, דערציילט איר ווען צו סדר די ווייַטער גאַנג.
ק: וואָס איז דער נאָרמאַל רעשוס צווישן אַ שרויף און פאַס?
א: עס איז קיין איין פיגור, ווייַל רעשוס וואָג מיט שרויף דיאַמעטער. די גראָבער פינגער הערשן פֿאַר אַ נייַ גאַנג איז בעערעך 0.001 אינטש ריידיאַל רעשוס פּער זייַט פֿאַר יעדער אינטש פון שרויף דיאַמעטער, אַזוי אַ 60 מם שרויף לאַנדיד לעבן 0.06 מם פּער זייַט. דיין בויען צייכענונג איז די אויטאָריטעט. ווי אַ פּראַקטיש דינסט לימיט, ווען געמאסטן רעשוס איז געוואקסן צו בעערעך צוויי מאָל די בויען ווערט, אָדער פּראָדוקציע איז נאָוטיסאַבלי דראַפּט אין דער זעלביקער שרויף גיכקייַט, פּלאַנירן די פאַרבייַט.
ק: קען איך נוצן איין שרויף פֿאַר קייפל פאַרשידענע רעזינז?
א: אין אַ משפּחה, יאָ. א גענעראַל-ציל שרויף כאַנדאַלז פּע, פּפּ, פּס און אַבס אַקסעפּטאַבאַל, וואָס איז וואָס מאַשין בילדערז שיקן עס ווי נאָרמאַל. איבער משפחות, ניט. א גפּ שרויף אויף שטרענג פּווק דיגרייד די מאַטעריאַל און קעראָודז די שטאָל. א גפּ שרויף אויף גלאז-אָנגעפילט ניילאָן ווערז אויס געשווינד. און אַ שרויף סייזד פֿאַר איין שאָס באַנד קענען נישט דינען אַ אַרבעט וואָס ניצט אַ קליין בראָכצאָל פון די פאַס אָן קוקינג דעם מאַטעריאַל. אויב דיין רעזינז שפּאַן די גאַפּס, איר דאַרפֿן מער ווי איין שרויף, אָדער אַ שרויף דיזיינד פֿאַר די כאַרדאַסט פאַל.
ק: ווי קען איך זאָגן אויב מיין ינדזשעקשאַן מאָלדינג שרויף איז וואָרן?
א: דער מאַשין דערציילט איר ערשטער, און די מיקראָמעטער קאַנפערמז עס. וואַך פֿאַר רעזולטאַט דראַפּינג מיט דער זעלביקער שרויף גיכקייַט, סטרעטשינג פון אָפּזוך צייט, צעשמעלצן טעמפּעראַטור קליימינג אין אַנטשיינדזשד סעטפּאָינץ, שוואַרץ ספּעקס וואָס צוריקקומען נאָך רייניקונג, און שאָס גרייס דריפטינג. קיין פון די דזשאַסטאַפייז פּולינג די שרויף. דערנאָך מעסטן פלי אָד מיט אַ מיקראָמעטער און נודניק שייַן מיט אַ נודנע מאָס, אין מאַטשט שטעלעס, און פאַרגלייַכן די ריידיאַל רעשוס קעגן די צייכענונג. סימפּטאָמס אָנווייַזן; מעזשערמאַנט קאַנפערמז.
ק: וואָס איז אַ בימעטאַליק שרויף פאַס און ווען טאָן איך דאַרפֿן איין?
א: א בימעטאַליק פאַס האלט אַ צומיש-שטאָל גוף און פיוזאַז אַ האַרדער טראָגן צומיש אין די נודניק. אויף אונדזער באַראַלז מיר שפּריץ שווער צומיש די פול קרייַז אַרום די טראָגן זאָנע פון די נודניק, ברענגען די ין כאַרדנאַס צו 62 HRC. די שורה איז גרינג צו ציען:גלאז פיברע אַרויף צו 30% לויפט פייַן אויף אַ ניטרידעד 38CrMoAlA שטעלן. איבער 30% גלאז, מיט מינעראַל פיללער אָדער פלאַם ריטאַרדאַנט, אָדער אויף קעראָוסיוו סמאָלע, גיין בימעטאַלליק. די ניטרידעד פאַל איז אַ 0.5-0.8 מם דיפיוזשאַן שיכטע, און שווער פיללער קאַץ דורך עס לאַנג איידער די שטאָל ונטער איז פאַרטיק.
ק: טוט שרויף פּלאַן ווירקן טייל קוואַליטעט אין ינדזשעקשאַן מאָלדינג?
א: גלייַך, און מער ווי רובֿ פּראָצעס סעטטינגס. שרויף דזשיאַמאַטרי דיטערמאַנז ווי גאָר די מאַטעריאַל מעלץ, ווי מונדיר די צעשמעלצן טעמפּעראַטור איז, ווי געזונט קאָליר און פיללער צעשפּרייטן, און ווי קאָנסיסטענט די שאָס איז. ונמעלץ, סטריקס, ספּלייינג, דערנידעריקונג און שאָס ווערייישאַנז אַלע שפּור צוריק צו שרויף פּלאַן אָדער שרויף טראָגן אין מינדסטער ווי אָפט ווי זיי שפּור צוריק צו די קאָנטראָללער. ווען אַ כיסאָרן אַנטקעגנשטעלנ זיך יעדער באַשטעטיקן ענדערונגען איר מאַכן, די דזשיאַמאַטרי אָדער די טראָגן איז יוזשאַוואַלי די סיבה.
ק: וואָס איז די חילוק צווישן אַ ינדזשעקשאַן שרויף און אַ יקסטרוזשאַן שרויף?
א: אַ יקסטרוזשאַן שרויף ראָוטייץ קעסיידער און פּאַמפּס צעשמעלצן פאָרויס אָן סטאָפּפּינג. אַ ינדזשעקשאַן שרויף טוט צוויי דזשאָבס: עס ראָוטייץ צו פּלאַסטיסיז אַ שאָס, דעמאָלט סטאַפּס ראָוטייטינג און דרייווז פאָרויס ווי אַ פּלאַנדזשער צו אַרייַנשפּריצן עס. דער ריסיפּראַקייטינג קאַמף איז וואָס ינדזשעקשאַן סקרוז פירן אַ טשעק רינג בייַ די שפּיץ, און וואָס זיי לויפן קירצער ל / ד ריישיאָוז, טיפּיקלי 18: 1 צו 25: 1, ווי יקסטרוזשאַן סקרוז. מאַטעריאַל אויך זיצט אין אַ ינדזשעקשאַן פאַס צווישן שאַץ, וואָס מאכט וווינאָרט צייט און שאָס סייזינג קריטיש.
ק: קענען אַ שרויף פאַס פאַבריקאַנט נאָכמאַכן מיין שרויף אָן אַ צייכענונג?
א: יא. שיקן די וואָרן טייל און די דזשיאַמאַטרי קענען זיין געמאסטן און ריקאַנסטראַקטיד: דיאַמעטער, אַספּעקט פאַרהעלטעניש, קאַנאַל טיפקייַט און די פּאַסיק דימענשאַנז אין די פאָר סוף. מיר האַלטן ינדזשעקשאַן סקרוז צו ± 0.001 מם. איין וואָרענען ווערט סטייטינג: אַ וואָרן שרויף איז קלענערער ווי עס לינקס דער פאַבריק, אַזוי די פאַרבייַט זאָל זיין געבויט צו דער אָריגינעל פּלאַן ינטענט אלא ווי צו די וואָרן דימענשאַנז. שיקן די טראָגן מוסטער צוזאמען מיט דעם טייל, און די נייַ שרויף געץ ספּעסיפיעד קעגן די דורכפאַל אַנשטאָט פון ירשענען עס.
מסקנא
דרײ אידײען טראגן דעם גאנצן פירער.
סעלעקציע גייט די סמאָלע.דזשיאַמאַטרי (ל / ד, קאַמפּרעשאַן פאַרהעלטעניש, שרויף טיפּ) שוועבעלעך ווי דיין פּאָלימער מעלץ. ייבערפלאַך באַהאַנדלונג שוועבעלעך ווי גראָב דיין קאָרמען איז. ריין רעסינס לויפן גליק אויף ניטרידעד 38CrMoAlA. אַברייסיוו און קעראָוסיוו פידז דאַרפֿן אַ ביימעטאַליק נודניק, און ספּעציפיצירן די ריין פאַל איז די מערסט פּראָסט וועג ווי אַ נייַ שטעלן שטאַרבן פרי.
וישאַלט קויפן יאָרן, און דאַטן קויפן פּלאַנירונג.רייניקונג איידער יעדער האַלטן, ריין מיט מעש אלא ווי שטאָל, און מעסטן די רעשוס יעדער מאָל די שרויף איז אויס. א טראָגן קלאָץ טורנס "איז עס וואָרן?" אין "ווען וועט עס אַריבער די שורה?", וואָס איז דער חילוק צווישן אַ פּלאַננעד טשיינדזשאָוווער און אַ שאַטדאַון.
דיאַגנאָזירן די מאַשין איידער איר ניגן דעם פּראָצעס.ווען רעזולטאַט טראפנס, סייקאַלז אויסשטרעקן, די קישן וואַנדערז, אָדער ספּעקס צוריקקומען נאָך רייניקונג, די פּלאַסטיסיזינג אַפּאַראַט איז גערעדט. סעטטינגס קענען ניט ומקערן פאַרפאַלן רעשוס אָדער ריסאַל אַ וואָרן טשעק רינג. ציען די שרויף און מעסטן עס.
Nanhaiya האט געבויט סקרוז און באַראַלז פֿאַר איבער צוואַנציק יאָר און סערוועס 500+ קלייאַנץ ווערלדווייד. אונדזער ינדזשעקשאַן סקרוז זענען מאַשינד פון 38CrMoAlA, קווענטשעד און טעמפּערד, דאַן גאַז-ניטרידיד ביי 500-560 °C צו אַ 0.5-0.8 מם פאַל ביי 950-1050 HV, געהאלטן צו אַ טאָלעראַנץ פון ± 0.001 מם, און רייטאַד פֿאַר 0.00-0. רעזינז. ווען די פיטער איז האַרדער, מיר שפּריץ שווער צומיש די פול קרייַז אַרום די טראָגן זאָנע פון די נודניק און נעמען די ין כאַרדנאַס צו 62 HRC.
איידער איר סדר, אונדזער ענדזשאַנירז אַרבעט דורך די פּאַראַמעטערס מיט איר: דיאַמעטער, אַספּעקט פאַרהעלטעניש, שרויף קאַנאַל טיפקייַט און די ברירה פון מאַטעריאַל צווישן 38CrMoAlA און אַ דופּלעקס צומיש. דער באַראַטונג איז פריי, און די ציטירן וואָס גייט ינקלודז פּראָדוקט, שיפּינג און דערוואַרט וישאַלט קאָס, אַזוי גאָרנישט איז שפּעטער וואָס איז נישט אויף דעם בלאַט.
נאָך עקספּרעס, אונדזער טעקנישאַנז שטיצן ייַנמאָנטירונג און קאַמישאַנינג, וואָראַנטי לויפט צו קאָנטראַקט (יוזשאַוואַלי 1-2 יאָר), און קיין נאָך-פארקויפונג אַרויסגעבן באַקומען אַן ענטפער אין 24 שעה און אַ לייזונג אין 48 שעה.
שיקן אונדז דיין מאַשין מאָדעל, סמאָלע, און די פּראָבלעם איר זענען טריינג צו סאָלווע. איר וועט האָבן אַ באַשרייַבונג און אַ ציטירן אין צוועלף שעה.
זאג אונדז דיין מאַשין, דיין סמאָלע און וואָס איז פאַלש לעצטע מאָל. מיר וועלן ספּעציפיצירן די גאַנג וואָס פיקסיז עס, נישט דער וואָס ריפּיץ עס.
קאָנטאַקט Nanhaiya פֿאַר אַ ציטירן