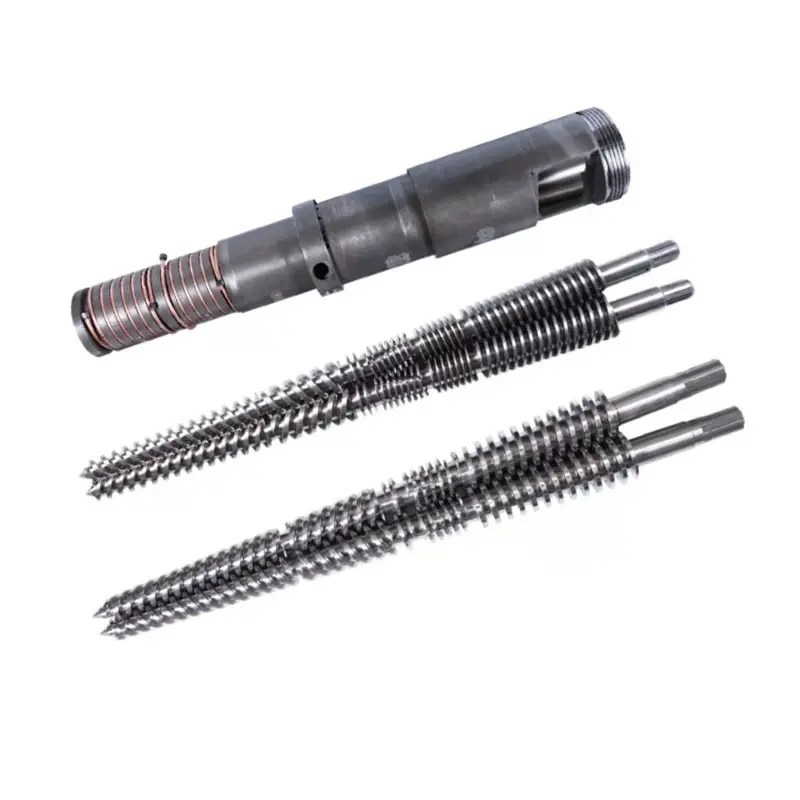
א שרויף שפּיץ איז קליין גענוג צו זיין באהאנדלט ווי אַ ספּער טייל, אָבער גענוי גענוג צו באַשליסן צי יעדער שאָס סטאַרץ מיט די זעלבע באַנד פון צעשמעלצן. קויפן עס ווי אַ מאַטשט לויפן און סילינג פֿאַרזאַמלונג, נישט ווי אַ טרעדיד מעטאַל פונט.


שנעל ענטפער
קלייַבן אַ ינדזשעקשאַן מאָלדינג שרויף שפּיץ דורך פיר זאכן: די ניט-צוריק וואַלוו פּלאַן, די פּינטלעך שרויף און פאַס צובינד, די פּראַסעסט סמאָלע און פיללער, און די טראָגן מוסטער פון די יגזיסטינג פֿאַרזאַמלונג. מאַשין מאָדעל אַליין איז נישט גענוג ווען ווערסיעס, פרייַערדיק ריפּערז אָדער ניט-נאָרמאַל סקרוז קען עקסיסטירן.
פֿאַר אַ פאַרבייַט סדר, שיקן די אָריגינעל צייכענונג ווען בנימצא, און באַשטעטיקן די פאָדעם, אַקסל, שפּיץ לענג, רינג רייזע, אַוועקזעצן, אַרויס דיאַמעטער און צעשמעלצן פּאַסידזשיז קעגן די פאַקטיש מאַשין. א גוטע ציטאַט סטאַרץ מיט דזשיאַמאַטרי. מאַטעריאַל און ייבערפלאַך באַהאַנדלונג קומען ווייַטער.
די שרויף שפּיץ קאָנטראָלס לויפן אין ביידע אינסטרוקציעס
בעשאַס שרויף אָפּזוך, די ניט-צוריק וואַלוו עפענען און לעץ מאָולטאַן פּאָלימער פאָרן צו די פראָנט פון די שרויף. אין די אָנהייב פון ינדזשעקשאַן, עס קלאָוזיז אַזוי שרויף באַוועגונג און דרוק אַקט אויף די שאָס אַנשטאָט פון פּושינג צעשמעלצן צוריק צוזאמען די שרויף.
דאָס איז וואָס די שרויף שפּיץ, טשעק רינג און אַוועקזעצן געהערן צו דעם פּראָצעס, ניט בלויז צו וישאַלט.ENGEL ס ניט-צוריק וואַלוו טוטאָריאַלבאשרייבט די זעלבע צוויי אַפּערייטינג שטאַטן און לינקס קלאָוזינג נאַטור גלייַך צו ינדזשעקשאַן ריפּיטאַביליטי.
אונדזער פאַבריק מיינונג:די מערסט טייַער שרויף-שפּיץ גרייַז איז ראַרעלי דער חילוק צווישן צוויי מאַטעריאַל גראַדעס. עס איז אַ טייל וואָס פֿעדעם אַנטו די שרויף אָבער טוט נישט אַרומפאָרן, פּלאָמבע אָדער ייַנרייען ריכטיק. א מצליח פּאַסיק פּרובירן איז מער ווערטפול ווי אַ לאַנג רשימה פון פארקויפונג אַדזשיקטיווז.
קלייַבן די פֿאַרזאַמלונג אַרום די מאָלדינג פליכט
די רעכט פּלאַן מוזן עפענען פרילי בעשאַס אָפּזוך, פאַרמאַכן פּרידיקטאַבלי בעשאַס ינדזשעקשאַן און ויסמיידן יבעריק ריסטריקשאַן אין די צעשמעלצן דרך. עס מוזן אויך בלייַבנ לעבן די סמאָלע ס אַברייסיוו, קלעפּיק און קעראָוסיוו מאַסע אָן דאַמידזשינג זייַן מייטינג סערפאַסיז.
| פּערטשאַסינג קשיא | פארוואס עס ענדערונגען די שרויף שפּיץ | וואָס צו שיקן די סאַפּלייער |
|---|---|---|
| וואָס סמאָלע איז מאָולדיד? | וויסקאָסיטי, לובריסיטי, דערנידעריקונג סענסיטיוויטי און קעראָוזשאַן פליכט ווירקן לויפן פּאַסידזשיז, מאַטעריאַל און ייבערפלאַך באַהאַנדלונג. | פּינטלעך סמאָלע מיינונג, קאָליר סיסטעם, פלאַם ריטאַרדאַנט און נאָרמאַל פּראַסעסינג קייט. |
| איז די סמאָלע ריינפאָרסט אָדער אָנגעפילט? | גלאז פיברע, מינעראַל פיללער און ריקליימד קאַנטאַמאַניישאַן קענען פאַרגיכערן אַברייסיוו טראָגן אין די רינג, אַוועקזעצן און צעשמעלצן פּאַסידזשיז. | פיללער טיפּ, וואָג פּראָצענט און צי עס ענדערונגען דורך פּראָדוקט. |
| ווי גענוי מוז דער שיסער זיין? | דין וואַנט, מאַלטי-קאַוואַטי און ענג-וואָג טיילן ויסשטעלן קליין ענדערונגען אין וואַלוו קלאָוזינג און ליקאַדזש. | טייל וואָג, קאַוואַטי ציילן, שאָס-וואָג טאָלעראַנץ און לעצטע גאַנג דאַטן. |
| וואָס איז די פאָרשטעלן וואַלוו נוסח? | סליידינג רינג, פּילקע טשעק און אנדערע דיזיינז האָבן פאַרשידענע לויפן געביטן, אַרומפאָרן און קלאָוזינג נאַטור. | אָריגינעל טייל נומער, צייכענונג, פאָטאָס און די גאַנץ אַוועקגענומען פֿאַרזאַמלונג. |
| איז די שרויף שוין ריפּלייסט פריער? | א מאַשין מאָדעל קען ניט מער ידענטיפיצירן די אינסטאַלירן פאָדעם, שפּיץ לענג אָדער אַוועקזעצן דזשיאַמאַטרי. | קראַנט שרויף צייכענונג און דירעקט מעזשערמאַנץ, ניט בלויז די מאַשין נאָמען. |
| פארוואס איז דער טייל ריפּלייסט? | א צעבראכן פאָדעם, יראָודאַד לויפן דרך און ליקינג רינג טאָן ניט פונט צו דער זעלביקער קערעקטיוו קאַמף. | טראָגן פאָטאָס, פּראָצעס סימפּטאָמס, וישאַלט געשיכטע און ניט אַנדערש דימענשאַנז. |
Nanhaiya אָפפערס נאָרמאַל און קאַסטאַמייזד פאָדעם פּאַטערנז, פּלוס פאַרקערט-לויפן שפּיץ אָפּציעס פֿאַר ספּעציעל פּאָלימערס. די אויסגעקליבן טייל קענען זיין מאַטשט מיט אַינדזשעקשאַן מאָלדינג שרויףאָדער סאַפּלייד ווי טייל פון די ברייטערערינדזשעקשאַן מאָלדינג און יקסטרוזשאַן ספּער טיילן קייט.


לייענען פּראָצעס סיגנאַלז איידער רימוווינג די פֿאַרזאַמלונג
א בייַטעוודיק קישן, דריפטינג שאָס וואָג אָדער נעבעך אַריבערפירן ריפּיטאַביליטי קענען פונט צו וואַלוו ליקאַדזש, אָבער קיינער פון זיי פּראָוועס עס אַליין. סמאָלע ענדערונגען, פיטער ינסטאַביליטי, טעמפּעראַטור קאָנטראָל, פאַס טראָגן, לופט אין די צעשמעלצן, דרוק סעטטינגס און פורעם טנאָים קענען מאַכן ענלעך סימפּטאָמס.
ENGEL רעקאַמענדז קאָנטראָלירונג די ניט-צוריק וואַלוו, שרויף און פּלאַסטיסיזינג פאַסווען די צעשמעלצן קישן פלאַקטשוייץ. דער זעלביקער טראָובלעשאָאָטינג גיידאַנס קאַנעקץ קישן און שאָס-וואָג ווערייישאַן מיט פּראָצעס סעטטינגס און קאָמפּאָנענט טראָגן.
| באמערקט סיגנאַל | מעגלעך שרויף-שפּיץ קשר | קוק איידער אָרדערינג |
|---|---|---|
| קישן שטעלע וועריז פון שאָס צו שאָס | דער רינג קען פאַרמאַכן אין אַ אַנדערש פונט אָדער רינען נאָך סיטינג. | טרענד פאַקטיש שטעלע, דרוק און שאָס וואָג אונטער אַ סטאַביל פּראָצעס. |
| טייל וואָג דריפץ בשעת סעטטינגס בלייבן פאַרפעסטיקט | באַקפלאָוו קענען רעדוצירן די עפעקטיוו באַנד איבערגעגעבן צו די פורעם. | ויסשליסן די סיבות פון קאָרמען, טעמפּעראַטור, מאַטעריאַל און פורעם קאַוואַטי. |
| קורץ שאָס דערשייַנען ינטערמיטאַנטלי | דער וואַלוו קען נישט פּלאָמבע ריפּיטאַבלי, ספּעציעל נאָך אָפּזוך ענדערונגען. | פאַרגלייַכן אַריבערפירן ענטפער און לויפן די מאַשין פאַבריקאַנט ס באוויליקט וואַלוו פּרובירן. |
| אָפּזוך ווערט ריסטריקטיד | א דאַמידזשד רינג, אַוועקלייגן אָדער אַנדערסייזד לויפן דרך קען אַנטקעגנשטעלנ זיך די פאָרויס צעלאָזן לויפן. | דורכקוקן פֿאַר פֿרייַ באַוועגונג, דיפּאַזאַץ, גאַלינג און דורכפאָר פאַרשטעלונג. |
| שוואַרץ ספּעקס נאָכגיין אַ מאַטעריאַל ענדערונג | טויט ספּאַץ אָדער דאַמידזשד סערפאַסיז קען ריטיין און מעלדונג דיגריידיד פּאָלימער. | דורכקוקן די פול צעשמעלצן דרך, נעזל, שרויף פראָנט און רייניקונג פּראָצעדור. |
| מעטאַלליק ראַש אָדער רינג פאַרכאַפּונג | גאַלינג, דיפאָרמיישאַן, מיסאַליינמאַנט אָדער פרעמד מאַטעריאַל קען זיין פאָרשטעלן. | האַלטן און דורכקוקן אונטער די זיכער וישאַלט פּראָצעדור פון די מאַשין פאַבריקאַנט. |
אַמאָל די פֿאַרזאַמלונג איז אַוועקגענומען, ונטערזוכן די אַרויס דיאַמעטער פון די טשעק רינג, ביידע סוף פנימער, די סיטינג ייבערפלאַך, שפּיץ גוף, צעשמעלצן פּאַסידזשיז און פאָדעם. אַןARBURG טעכניש אַרטיקליידענאַפייד אַברייזשאַן, אַדכיזשאַן און קעראָוזשאַן ווי טראָגן מעקאַניזאַמז און ווייזט אַז טראָגן אין די רינג דיאַמעטער, סוף פּנים און סילינג אַוועקזעצן קענען טוישן די רינג רייזע און קישן פעסטקייַט.
דו זאלסט נישט דיאַגנאָזירן אַ טשעק רינג דורך אַדינג האלטן דרוק ביז דער טייל זאַט.א באַשטעטיקן ענדערונג קענען באַהאַלטן ליקאַדזש אָן קערעקטינג עס. כאַפּן אַ סטאַביל באַסעלינע, נאָכגיין די באוויליקט פּרובירן אופֿן פון די מאַשין פאַבריקאַנט און דורכקוקן די ייַזנוואַרג איידער טשאַנגינג די פאַרבייַט באַשרייַבונג.
פאַרבייַטן איין טייל בלויז ווען די מייטינג טיילן זענען נאָך גוט
א טשעק רינג קענען זיין ריפּלייסט דורך זיך ווען זיין מייטינג שפּיץ און אַוועקזעצן בלייבן ין די באוויליקט דימענשאַנז, די סילינג סערפאַסיז זענען געזונט, און די נייַ רינג קענען מאַך פרילי דורך זיין גאַנץ רייזע. דאָס איז דער נידעריקער-פּרייַז פאַרריכטן, אָבער בלויז ווען די דורכקוק שטיצט עס.
פאַרבייַטן די מאַטשט שפּיץ, רינג און אַוועקזעצן ווען עטלעכע סערפאַסיז ווייַזן טראָגן, אַ רינג איז געכאפט אָדער געפאלן קעגן אן אנדער קאָמפּאָנענט, די אַלט פּאַרץ זענען געמישט אַריבער מאשינען, אָדער קיין פאַרלאָזלעך אָריגינעל דימענשאַנז בלייבן. קאַמביינינג איין נייַ סילינג טייל מיט צוויי וואָרן מאַטינג טיילן קענען מאַכן אַ נייַ ליקאַדזש דרך.
אונדזער פאַבריק מיינונג:אַ וואָרן מוסטער איז זאָגן, נישט אַ בעל צייכענונג. אויב מיר נאָכמאַכן אַ יראָודאַד אַוועקזעצן, פאַרקירצט רינג אָדער דאַמידזשד פאָדעם פּונקט, די נייַע טייל קענען רעפּראָדוצירן די אַלט פּראָבלעם מיט אַ קלינער ייבערפלאַך. מיר רעקאָנסטרוירן די בדעה שייכות פון די צייכענונג, מאַטינג קאַמפּאָונאַנץ און אַנוואָרן רעפֿערענץ פונקטן.


נאַנהאַייאַ ינדזשעקשאַן מאָלדינג שרויף שפּיץ דאַטן
דינאַנהאַייאַ ינדזשעקשאַן מאָלדינג שרויף שפּיץאיז געבויט ווי די צובינד צווישן די שרויף און די נעזל-זייַט צעשמעלצן דרך. עס איז בנימצא פֿאַר פאַרשידענע שרויף דיאַמעטערס און ינדזשעקשאַן מאַשין בראַנדז, מיט מנהג פֿעדעם און קאָמפּאָנענט דזשיאַמאַטרי פֿאַר פאַרבייַט אַרבעט.
| באַשרייַבונג | Nanhaiya פּראָדוקט דאַטן | פּערטשאַסינג שייכות |
|---|---|---|
| באַזע מאַטעריאַל | ד2 | רעקאָרדירן די פאַקטיש מאַטעריאַל אויף די ציטאַט און דורכקוק דאָקומענטן. |
| כאַרדנאַס | HRC45-62 | די אויסגעקליבן ווערט מוזן גלייַכן די היץ באַהאַנדלונג, טראָגן פליכט און מאַטינג מאַטעריאַלס. |
| סטרייטנעסס | 0.02 מם/מ | דזשיאַמאַטרי און אַליינמאַנט ענין אין די שרויף-פראָנט צובינד. |
| אַרמערד פּנים | בימעטאַלליק | פּראָווידעס אַ טראָגן-קעגנשטעליק אָפּציע אויף יקספּאָוזד ארבעטן סערפאַסיז. |
| גלאז-פיברע קאַנפיגיעריישאַנז | 30% / 60% | זאָגן די פאַקטיש גלאז-פיברע פּראָצענט און סמאָלע מיינונג אין די RFQ. |
| טייל וואָג | 1 קג | פּראָדוקט-בלאַט רעפֿערענץ ווערט; לעצט וואָג גייט די באוויליקט דזשיאַמאַטרי. |
| מאַנופאַקטורינג מאַרשרוט | קנק מאַשינינג, היץ באַהאַנדלונג און פּינטלעכקייַט פּאַלישינג | די אַפּעריישאַנז קאָנטראָלירן פאָרעם, ייבערפלאַך צושטאַנד און פאַרטיק פּאַסיק. |
| נאָרמאַל אַפּלאַקיישאַנז | פּע, פּפּ, אַבס און פּווק טערמאַפּלאַסטיק מאָלדינג | אויך שיקן אַדאַטיווז, קאָלאָראַנץ, ריסייקאַלד אינהאַלט און פיללער דאַטן. |
פֿאַר די גאַנץ פּלאַסטיסיזינג אַפּאַראַט, Nanhaiya אויך מאַניאַפאַקטשערזמוטאַנט ינדזשעקשאַן מאָלדינג סקרוז, גראַדזשואַל ינדזשעקשאַן מאָלדינג סקרוזאון וואָס ריכטן פאַרבייַט באַראַלז. די שכיינישינדזשעקשאַן נעזלקענען זיין ריוויוד אין דער זעלביקער צייט ווען ליקאַדזש, אַליינמאַנט אָדער צעשמעלצן לויפן פּראָבלעמס פאַרברייטערן די שרויף שפּיץ.
דימענשאַנז וואָס באַשליסן צי דער טייל וועט פּאַסיק
א מאַשין פאַבריקאַנט און מאָדעל קענען שמאָל די זוכן, אָבער עס קען נישט פאַרבייַטן אַ צייכענונג. מאָדעל משפחות קענען נוצן עטלעכע ינדזשעקשאַן אַפּאַראַט סיזעס, און אַ מאַשין קען שוין פירן אַ פאַרבייַט שרויף וואָס איז אַנדערש פון זייַן אָריגינעל בויען.
- ידענטיפיצירן די אינסטאַלירן שרויף.רעקאָרדירן מאַשין פאַבריקאַנט, מאָדעל, ינדזשעקשאַן אַפּאַראַט באַצייכענונג, שרויף דיאַמעטער, סיריאַל אינפֿאָרמאַציע און קיין פריערדיק שרויף פאַרבייַט.
- דעפינירן די פאָדעם גאָר.אַרייַננעמען הויפּט און מינערווערטיק דיאַמעטער, פּעך, פאָדעם ריכטונג, פאָדעם לענג, אָנהייב שטעלע, רעליעף און אַקסל אָרט.
- מעסטן די אַקסיאַל אָנלייגן.רעקאָרד די קוילעלדיק שפּיץ לענג, רינג לענג, אַוועקזעצן לענג, רינג רייזע און יעדער אַקסל וואָס קאָנטראָלס די קלאָוזינג שטעלע.
- מעסטן ריידיאַל ינטערפייסיז.רעקאָרד די גוף דיאַמעטער פון שפּיץ, רינג אַרויס און אינעווייניק דיאַמעטער, אַוועקזעצן דיאַמעטערס, פאַס נודניק רעפֿערענץ און פארלאנגט אַרבעט רעשוס.
- מאַפּע די צעשמעלצן דרך.ווייַזן פלייט ציילן, דורכפאָר ברייט, דורכפאָר טיפקייַט, נאָז פּראָפיל און קיין ראַדיוס וואָס אַפעקץ לויפן אָדער רייניקונג.
- מארק סילינג און טראָגן סערפאַסיז.ידענטיפיצירן וואָס פנימער קאָנטאַקט בעשאַס קלאָוזינג און וואָס דימענשאַנז זענען געמאסטן פון אַנוואָרן באַווייַזן.
דו זאלסט נישט באַהאַלטן אַנסערטאַנטי אין אַ טאָלעראַנץ.אויב די אַלט ייבערפלאַך איז וואָרן, שטעלן די געמאסטן ווערט ווי אַ פאַקטיש וואָרן ויסמעסטונג. האַלטן די פארגעלייגט פאַרטיק ויסמעסטונג באַזונדער. דער דיסטינגקשאַן אַלאַוז ינזשעניעריע ריכטיק דעם טייל אַנשטאָט פון אַפּרוווינג אַ גענוי קאָפּיע פון די שעדיקן.
דורכקוקן די פאַרבייַט איידער עס קומט אין פּראָדוקציע
ינקאַמינג דורכקוק זאָל באַשטעטיקן אידענטיטעט, דימענשאַנז און באַוועגונג איידער די פֿאַרזאַמלונג איז יקספּאָוזד צו היץ און דרוק. האַלטן די באוויליקט צייכענונג, מאַטעריאַל רעקאָרד און דורכקוק רעזולטאַט אונטער דער זעלביקער טייל נומער.
- טייל נומער און צייכענונג רעוויזיע גלייַכן די קויפן סדר
- מאַטעריאַל און היץ-באַהאַנדלונג רעקאָרדס גלייַכן די ציטאַט
- קריטיש דיאַמעטערס און אַקסיאַל לענגז זענען אין צייכענונג טאָלעראַנץ
- פאָדעם גיידזשיז אָדער מאַטינג טשעקס באַשטעטיקן די קשר
- טשעק רינג טראַוואַלז פרילי אָן קענטיק ראַקינג אָדער פאַרכאַפּונג
- רינג און אַוועקזעצן קאָנטאַקט די בדעה סילינג סערפאַסיז
- צעשמעלצן פּאַסידזשיז זענען ריין, גלאַט און פריי פון בוררס
- פּאַלישט סערפאַסיז ווייַזן קיין האַנדלינג שעדיקן אָדער קאָוטינג חסרונות
- פֿאַרזאַמלונג ריכטונג און קאָמפּאָנענט סדר זענען דאַקיומענטאַד
- באַסעלינע שאָס וואָג און קישן זענען רעקאָרדעד נאָך ינסטאַלירונג
נאָך ייַנמאָנטירונג, נוצן אַ באוויליקט סטאַרטאַפּ פּראָצעדור און פאַרגלייַכן דעם פּראָצעס מיט די ריטיינד באַסעלינע. א נייַע שפּיץ קען טוישן אָפּזוך, דיקאַמפּרעשאַן ענטפער אָדער וואַלוו קלאָוזינג אָפּפירונג, אַזוי טאָן ניט יבערנעמען אַז יעדער אַלט באַשטעטיקן מוזן בלייבן אַנטאַטשט.
וואָס די פאַבריק מוזן קאָנטראָלירן
שרויף-שפּיץ קוואַליטעט קומט פון די שייכות צווישן טיילן. פאָדעם קאָנסענטריסיטי, אַקסל שטעלע, רינג רייזע, סילינג-פּנים דזשיאַמאַטרי, לויפן-דרך ענדיקן און היץ-באַהאַנדלונג צושטאַנד מוזן אַרבעטן צוזאַמען. איין ימפּרעסיוו כאַרדנאַס נומער קען נישט פאַרגיטיקן פֿאַר אַ פאַלש אָנלייגן לענג אָדער אַ פּראָסט סילינג ייבערפלאַך.
נאַנהאַייאַ ספּראָדוקציע ויסריכטכולל קנק סאָז מיט פיטער טעות ביי אָדער אונטער 0.1 מם, קנק לייץ פֿאַר וואָרקפּיעסעס אַרויף צו 6 עם, און דרילינג און מילינג ויסריכט מיט 0.02 מם פּאַזישאַנינג אַקיעראַסי. פינף-אַקס מאַשינינג איז געניצט פֿאַר ירעגיאַלער פלייץ און ספּעציעל פלאַנדזש סטראַקטשערז.

פֿאַר בויערס, די פּראַקטיש קשיא איז נישט צי אַ סאַפּלייער אָונז אַ מאַשין געצייַג. פרעגן ווי די צייכענונג איז ריוויוד, וואָס דימענשאַנז זענען ינספּעקטיד, ווי מאַטעריאַל און היץ באַהאַנדלונג זענען טרייסט, און ווי די פאַרטיק רינג באַוועגונג איז אָפּגעשטעלט. Nanhaiya גיט פאַר-סאַלעס צייכענונג רעצענזיע און טעכניש שטיצן דורך זייַןדינסט מאַנשאַפֿט.
RFQ טשעקליסט פֿאַר אַ פאַרבייַט שרויף שפּיץ
שיקן איין קלאָר פּעקל אַנשטאָט פון אַ סעריע פון פּאַרטיייש אַרטיקלען. די פאלגענדע אינפֿאָרמאַציע אַלאַוז די סאַפּלייער צו באַשליסן צי די אַרבעט איז אַ נאָרמאַל פאַרבייַט, אַ פאַרקערט-ענדזשאַנירד קאָמפּאָנענט אָדער אַ רידיזיין.
- מאַשין פאַבריקאַנט, מאָדעל, סיריאַל נומער און ינדזשעקשאַן אַפּאַראַט גרייס
- אינסטאַלירן שרויף דיאַמעטער און שרויף צייכענונג
- אָריגינעל שרויף-שפּיץ טייל נומער און צייכענונג רעוויזיע
- גאַנץ אַלט פֿאַרזאַמלונג מיט פּאַרץ געהאלטן אין סדר
- פאָטאָס פון די פראָנט, זייַט, פאָדעם און סילינג פנימער
- פאָדעם, אַקסל, רינג, אַוועקזעצן און דורכפאָר דימענשאַנז
- סמאָלע מיינונג, פיללער טיפּ און פיללער פּראָצענט
- קאָלאָראַנט, ריסייקאַלד צופרידן און קעראָוסיוו אַדאַטיווז
- נאָרמאַל צעשמעלצן טעמפּעראַטור און שאָס גרייס
- טייל וואָג, קאַוואַטי ציילן און אנגענומען ווערייישאַן
- קישן, אַריבערפירן און אָפּזוך גאַנג איידער באַזייַטיקונג
- באמערקט טראָגן, דורכפאַל מאָדע און קוואַנטיטי פארלאנגט
אויב די צייכענונג איז פעלנדיק, צייכן יעדער געמאסטן ייבערפלאַך און פאָטאָגראַפיע די מעזשערמאַנט סעטאַפּ. דו זאלסט נישט שיקן אַ איין אַרויס דיאַמעטער און פרעגן די פאַבריק צו אָנפירן די פאָדעם, אַוועקזעצן און אַרומפאָרן פון אים.
אָפט געפרעגט שאלות
וואָס טוט אַ ינדזשעקשאַן מאָלדינג שרויף שפּיץ טאָן?
די שרויף שפּיץ פֿאַרזאַמלונג קאַריז אַ ניט-צוריק וואַלוו. עס אָפּענס בעשאַס שרויף אָפּזוך אַזוי צעשמעלצן קענען מאַך אין פראָנט פון די שרויף, און קלאָוזיז בעשאַס ינדזשעקשאַן צו באַגרענעצן באַקפלאָוו און אַריבערפירן דרוק אין די פורעם.
וואָס זענען די וואונדער פון אַ וואָרן טשעק רינג אָדער שרויף שפּיץ?
פּראָסט פּראָצעס סיגנאַלז אַרייַננעמען אַ בייַטעוודיק צעשמעלצן קישן, סתירה שאָס וואָג, נעבעך דרוק ריפּיטאַביליטי, קורץ שאַץ נאָך אנדערע סיבות האָבן שוין יקסקלודיד, און אַ מער אָדער ווייניקער סטאַביל אַריבערפירן ענטפער. באַשטעטיקן טראָגן מיט אַ קאַנטראָולד רינען פּרובירן און דימענשאַנאַל דורכקוק.
קענען איך אָרדערינג אַ פאַרבייַט שרויף שפּיץ בלויז דורך מאַשין מאָדעל?
די מאַשין פאַבריקאַנט און מאָדעל זענען נוציק סטאַרטינג פונקטן, אָבער אַ פאַרלאָזלעך פאַרבייַט סדר זאָל אויך אַרייַננעמען די שרויף דיאַמעטער, פאָדעם און אַקסל דימענשאַנז, שפּיץ לענג, טשעק רינג און אַוועקזעצן דימענשאַנז, לויפן דרך, סמאָלע, פיללער אינהאַלט, צייכענונג און קלאָר פאָטאָס.
זאָל איך פאַרבייַטן בלויז די טשעק רינג אָדער די גאַנץ שרויף שפּיץ פֿאַרזאַמלונג?
פאַרבייַטן בלויז די וואָרן קאָמפּאָנענט ווען די מייטינג שפּיץ, אַוועקזעצן און פאָדעם בלייבן אין די באוויליקט דימענשאַנז און ייבערפלאַך צושטאַנד. פאַרבייַטן די מאַטשט פֿאַרזאַמלונג ווען עטלעכע סילינג סערפאַסיז זענען וואָרן, דימענשאַנז זענען ומזיכער, אָדער געמישט אַלט און נייַ טיילן קענען נישט פּראָדוצירן פאַרלאָזלעך באַוועגונג און סילינג.
וואָס מאַטעריאַל טוט Nanhaiya נוצן פֿאַר ינדזשעקשאַן מאָלדינג שרויף עצות?
Nanhaiya אָפפערס ד 2 ינדזשעקשאַן מאָלדינג שרויף עצות מיט אַ ארויס כאַרדנאַס קייט פון HRC45-62, 0.02 מם / עם סטרייטנאַס און אַ ביימעטאַל אַרמערד-פּנים אָפּציע. די לעצט קאַנפיגיעריישאַן איז מאַטשט צו די סמאָלע, פיללער, מאַשין צובינד און טראָגן פליכט.
טוט אַ האַרדער שרויף שפּיץ שטענדיק לעצטע מער?
ניין כאַרדנאַס איז בלויז איין טייל פון טראָגן פאָרשטעלונג. צומיש כעמיע, היץ באַהאַנדלונג, קעראָוזשאַן קעגנשטעל, מייטינג מאַטעריאַלס, ייבערפלאַך ענדיקן, אַליינמאַנט, רעשוס און די פּראַסעסט סמאָלע אַלע ווירקן די דינסט לעבן.
וואָס זאָל איך שיקן Nanhaiya פֿאַר אַ שרויף שפּיץ ציטאַט?
שיקן די מאַשין פאַבריקאַנט און מאָדעל, שרויף דיאַמעטער, סמאָלע און פיללער פּראָצענט, אָריגינעל טייל נומער אָדער צייכענונג, גאַנץ מייטינג דימענשאַנז, פאָטאָס פֿון עטלעכע אַנגלעס, טראָגן סימפּטאָמס, שאָס וואָג גאַנג און די קוואַנטיטי פארלאנגט.
געשעפט אַנטפּלעקונג: Nanhaiya מאַניאַפאַקטשערז די ינדזשעקשאַן מאָלדינג שרויף עצות און פֿאַרבונדענע קאַמפּאָונאַנץ לינגקט אין דעם פירער. טעכניש רעקאַמאַנדיישאַנז זאָל זיין געווענדט מיט די זיכערקייַט פּראָוסידזשערז פון די מאַשין פאַבריקאַנט און די באוויליקט פּרויעקט צייכענונג.