א פּאַמעלעך אָפּזוך טייַמער קענען אָנווייַזן אַ פידינג פּראָבלעם, אַ געביטן פּראָצעס אָדער וואָרן ייַזנוואַרג. די נוציק דיאַגנאָסיס דערציילט איר וואָס איינער, און צי עס טאַקע קאָס איר ציקל צייט.
אויב ינדזשעקשאַן מאָלדינג שרויף אָפּזוך נעמט צו לאַנג, ערשטער באַשטעטיקן אַז עס דילייז די ציקל. דערנאָך קאָנטראָלירן קאָרמען קאַנטיניויישאַן, פאַקטיש שרויף גיכקייַט, צוריק דרוק און טעמפּעראַטור קעגן אַ סטאַביל רעפֿערענץ לויפן. דורכקוקן דזשיאַמאַטרי און טראָגן ווען די טשעקס טאָן ניט דערקלערן די אָנווער. פאַרבייַטן קאַמפּאָונאַנץ בלויז נאָך ידענטיפיצירן די לימאַטינג פֿונקציע.

ערשטער, באַשטעטיקן צי די אָפּזוך איז אויף די קריטיש וועג פון די ציקל
שרויף אָפּזוך איז די פּלאַסטיסיזינג און מיטערינג בינע: די שרויף ראָוטייץ, פּריפּערז די ווייַטער שאָס און ריטרייץ ווען צעשמעלצן אַקיומיאַלייץ אין פראָנט פון עס. עס איז אַנדערש פון ינדזשעקשאַן, ווען די שרויף באוועגט פאָרויס צו באַפרייַען דעם שאָס. קאָנטראָלירן די טייַמער דעפֿיניציע פון דיין קאָנטראָללער, ספּעציעל צי עס כולל אַ פאַרהאַלטן אָדער דיקאַמפּרעשאַן.
אָפּזוך אָפט אָוווערלאַפּס טייל פון די קאָאָלינג סיקוואַנס. דער ווירקונג אויף די גאַנץ ציקל צייט דעפּענדס דעריבער אויף ווען אָפּזוך סטאַרץ און וואָס מאַשין קאַמף מוזן וואַרטן פֿאַר עס צו ענדיקן. לייענען די סיקוואַנס שפּור אלא ווי אַסומינג אַז יעדער רגע אַוועקגענומען פון אָפּזוך רימוווז אַ רגע פון די ציקל.
| רעקאָווערי געדויער | ווארט איבער די פענצטער | וואָס די ענדערונג מיטל |
|---|---|---|
| 12 סעקונדעס | 2 סעקונדעס | אָפּזוך איז פאַרהאַלטן די ווייַטער קאַמף. |
| 9 סעקונדעס | 0 סעקונדעס | די 3-רגע אָפּזוך פֿאַרבעסערונג רימוווז 2 סעקונדעס פון ווארטן. |
| 7 סעקונדעס | 0 סעקונדעס | נאָך 2 סעקונדעס אַוועק אָפּזוך ברענגט קיין ווייַטער ציקל רעדוקציע אין דעם בייַשפּיל. |
אונדזער ערשטער קשיא איז צי די מאַשין איז ווארטן פֿאַר צעשמעלצן אָדער פשוט ריפּאָרטינג אַ נומער איר וואָלט ווי צו רעדוצירן. אויב אָפּזוך שוין קאַמפערטאַבלי פיץ אין די בנימצא פֿענצטער, מיר וואָלט פאָקוס אויף קאָנסיסטענסי און צעשמעלצן קוואַליטעט איידער מיר רעקאָמענדירן אַ העכער רעזולטאַט שרויף.
פֿאַר אַ ברייטערער דערקלערונג פון דער פֿאַרזאַמלונג, זען אונדזערינדזשעקשאַן מאָלדינג שרויף פאַס פירן. דאָ, די אָביעקטיוו איז נעראָוער: באַשטימען וואָס אָפּזוך איז געביטן און וואָס קאַמף די זאָגן שטיצט.
א פּלוצעמדיק ענדערונג און אַ גראַדזשואַל אַראָפּגיין דאַרפֿן פאַרשידענע סטאַרטינג פונקטן
היט אַ רעפֿערענץ איידער אַדזשאַסטינג די מאַשין. פאַרגלייַכן די זעלבע סמאָלע מיינונג, רעגרינד פאַרהעלטעניש, שאָס באַשטעטיקן, פורעם און טעמפּעראַטור צושטאַנד. רעקאָרדירן יחיד סייקאַלז ווי געזונט ווי די דורכשניטלעך; אַ טיילמאָליק זייער פּאַמעלעך אָפּזוך קענען צעשטערן פּראָדוקציע אפילו ווען די דורכשניטלעך איז פּאַסיק.
| באמערקט מוסטער | קוק ערשטער | עדות ווערט רעקאָרדינג |
|---|---|---|
| פּלוצעמדיק פאַרגרעסערן נאָך אַ מאַטעריאַל אָדער רעצעפּט ענדערונג | פיטער פאָרעם, ריגריינד, דריינג צושטאַנד און טראַנספערד סעטטינגס | מאַטעריאַל פּלאַץ, צונויפגיסן פאַרהעלטעניש, פּאַרטאַקאַל צושטאַנד און איידער / נאָך פּראָצעס רעקאָרדס |
| ינטערמיטאַנט פּאַמעלעך סייקאַלז מיט נאָרמאַל סייקאַלז צווישן זיי | פיטער יבעררייַס, ברידזשינג און פאַקטיש-גיכקייַט ווערייישאַן | רעקאָווערי שפּור, לאָודער טעטיקייט און פאַקטיש רפּם פֿאַר די זעלבע סייקאַלז |
| רעקאָווערי ווערסאַנז ביסלעכווייַז אונטער אַ סטאַביל פליכט | באַשטעטיקן אַפּערייטינג באדינגונגען, דעמאָלט דורכקוקן טראָגן | היסטאָריש אָפּזוך דאַטן און געמאסטן שרויף / פאַס דימענשאַנז |
| הויך מאַסע און פאַקטיש רפּם אונטער די באַפֿעל | מאַשין פאָר, טאָרק שיעור און טערמאַל צושטאַנד | פאַקטיש קעגן באפוילן רפּם, מאַסע גאַנג און מאַשין אַלאַרמס |
| פּראָבלעם הייבט מיד נאָך אַ קאָמפּאָנענט פאַרבייַט | אינסטאַלירן טייל אידענטיטעט, דימענשאַנז, דזשיאַמאַטרי און פֿאַרזאַמלונג | באוויליקט צייכענונג רעוויזיע, פיטאַד קאַמפּאָונאַנץ און קאַמישאַנינג סעטטינגס |
די פּאַטערנז באַשליסן די ויספאָרשונג סדר; קיינער איז דערווייַז פון זיך. אַ פּלוצעמדיק שולד מיט ראַש, סקאָרינג אָדער אַבנאָרמאַל מאַסע דאַרף פּינטלעך ופמערקזאַמקייט פון מאַשין דינסט, אפילו אויב די טיימינג טכילעס ריזעמבאַלז אַ פּראָצעס פּראָבלעם.
באַשטעטיקן אַז פּעלאַץ דערגרייכן די שרויף קעסיידער
א פול כאַפּער טוט נישט פעסטשטעלן אַז די שרויף איז פאסטעכער. קאָנטראָלירן די לאָודער, פאַרמאַכן רוק, מאַטעריאַל דרך און קאָאָלינג פיטער האַלדז. קוק פֿאַר אַ יבעררייַס וואָס קאָוינסיידז מיט די פּאַמעלעך סייקאַלז איידער טשאַנגינג די קאַמפּרעשאַן אָפּטיילונג אָדער אָרדערינג אַ נייַ שרויף.
אסאהי קאסעיאַסאַקלעאַן גיידאַנס אויף פיטער-האַלדז ברידזשינגדערקלערט ווי היץ לעבן די דערציען פאַס זאָנע קענען פאַרווייכערן פּעלאַץ פּרימאַטשורלי. די פּעלאַץ קענען קלאַמפּ און פאַרהאַלטן די דורכפאָר, לאָזן די שרויף קורץ פון מאַטעריאַל אפילו כאָטש סמאָלע בלייבט אויבן עס.
קוק וואָס געביטן אין די פיטער זיך. א אַנדערש ריגריינד פאַרהעלטעניש, מער פינעס אָדער ירעגיאַלער פּאַרטיקאַלז פארדינט ופמערקזאַמקייַט. Celanese פֿאַרבינדט ספּאַסיפיקלי ריגריינד פּאַרטאַקאַל קוואַליטעט צו פידינג און אָפּזוך ישוז אין זייַןVectra® LCP פּראַסעסינג פירער. זייַן רעקאַמאַנדיישאַנז זענען מאַטעריאַל-ספּעציפיש, אָבער זיי צושטעלן אַ באַטאָנען סיבה צו רעקאָרדירן פּאַרטאַקאַל צושטאַנד אלא ווי בלויז די סמאָלע נאָמען.
אויב אָפּזוך דיטיריערייץ נאָך אַ ריגריינד ענדערונג, מיר וואָלט פאַרגלייַכן עס מיט אַ באוויליקט רעפֿערענץ פיטער איידער טשאַנגינג ייַזנוואַרג. אויב די אַלט אָפּזוך אָפּפירונג קערט, די פיטער ויספאָרשונג האט ערנד בילכערקייַט. דער רעזולטאַט גיט די פאַבריק פיל בעסער ריכטונג ווי אַ בקשה פֿאַר אַ "פאַסטער שרויף."
דריינג נאָך דאַרף צו טרעפן די רעקווירעמענץ פון די סמאָלע סאַפּלייער. דו זאלסט נישט יבערנעמען אַז נעץ איז די דערקלערונג פֿאַר יעדער טיימינג פּראָבלעם, אָדער אַז פּאַסיק אָפּזוך פּראָוועס אַז די סמאָלע איז טרוקן גענוג. פּראַסעסאַביליטי און לעצט טייל קוואַליטעט דאַרפֿן באַזונדער טשעקס.
קוק פאַקטיש גיכקייַט, צוריק דרוק און צעשמעלצן טעמפּעראַטור צוזאַמען
לייענען פאַקטיש רפּם, ניט נאָר די סעטפּוינט
אויב די באַפֿעל איז אַנטשיינדזשד אָבער די שרויף טורנס סלאָולי, דורכקוקן די אַפּערייטינג לימאַץ און פאָר נאַטור פון די מאַשין. א רעקאָמענדאַציע פון דזשיאַמאַטרי קענען נישט סאָלווע אַן אַניקספּליינד ריס צווישן געבעטן און איבערגעגעבן גיכקייַט. רעקאָרד די פאַקטיש גיכקייַט דורך די אָפּזוך מאַך, ספּעציעל ווו די פּאַמעלעך-אַראָפּ הייבט.
רפּם אויך דאַרף די שרויף דיאַמעטער צו מיינען פיל. אונדזערינדזשעקשאַן מאָלדינג שרויף קייטכולל דיאַמעטערס פון 30-170 מם. טראַנספערינג אַ ראָוטיישאַנאַל-גיכקייַט באַשטעטיקן צווישן פאַרשידענע דיאַמעטערס ענדערונגען די פּעריפעראַל גיכקייַט בייַ די שרויף ייבערפלאַך.
פּעריפעראַל גיכקייַט, m/s = π × דיאַמעטער, מם × רפּם ÷ 60,000
ביי 100 רפּם, אַ 40 מם שרויף האט אַ פּעריפעראַל גיכקייַט פון וועגן 0.209 עם / s; אַ 60 מם שרויף ריטשאַז וועגן 0.314 עם / s. דאס זענען קאַלקיאַלייטיד ביישפילן, ניט רעקאַמענדיד סעטטינגס אָדער דירעקט חשבונות פון צעשמעלצן שערן קורס.
ניצן די פּראַסעסינג גיידאַנס פון די פאַקטיש סמאָלע מיינונג און די מאַשין לימאַץ צו ריכטער די גיכקייַט. ינקרעאַסינג רפּם איז נוציק בלויז אויב די מאַשין קענען צושטעלן עס און די ריזאַלטינג צעשמעלצן בלייבט פּאַסיק.
געפינען אויס וואָס די צוריק דרוק איז באַשטימט ווו עס איז
צוריק דרוק אַנטקעגנשטעלנ זיך די צוריקציענ זיך די שרויף בעשאַס אָפּזוך און אַפעקץ ווי די מאַטעריאַל איז פּלאַסטיסיזעד. אויב עס איז געוואקסן צו פאַרריכטן אַ מיקסינג אָדער מיטערינג דייַגע, רידוסינג עס פשוט צו פֿאַרבעסערן די טייַמער קען ברענגען דעם קוואַליטעט פּראָבלעם צוריק. באַשטעטיקן צי די געוויזן דרוק איז הידראַוליק אָדער ספּעציפיש פּלאַסטיק דרוק איידער קאַמפּערינג מאשינען.
א וניווערסאַל רעקאָמענדאַציע פֿאַר צוריק-דרוק איז דער הויפּט אַנכאַפּאַבאַל. פֿאַר Vectra LCP,Celanese ספּעציפיצירט מינימאַל צוריק דרוק, 5-15 באַר ספּעציפיש, און וואָרנז וועגן אָוווערכיטינג און פיברע שעדיקן מיט יבעריק דרוק. דאָס איז אַ גיידאַנס פֿאַר Vectra, נישט אַ באַשטעטיקן צו נאָכמאַכן אין אַ PP, ABS אָדער פּיסי פּראָצעס.
קוק די צעשמעלצן איידער איר אָננעמען די פאַסטער באַשטעטיקן
פאַס סעטפּאָינץ טאָן ניט גאָר באַשרייַבן די טערמאַל צושטאַנד פון די צעשמעלצן. גיי אַ באוויליקט צעשמעלצן טעמפּעראַטור מעזשערמאַנט פּראָצעדור, באַשטעטיקן די כיטער און סענסער סיסטעם, און פאַרגלייַכן טייל קוואַליטעט נאָך אַ קאַנטראָולד ענדערונג. א קירצער אָפּזוך צייט מיט דיסקאַלעריישאַן, אַנמעלטיד מאַטעריאַל אָדער פּורער קאָנסיסטענסי איז נישט אַ מצליח אַדזשאַסטמאַנט.
טוישן איין באַטייַטיק בייַטעוודיק אין אַ צייַט און לאָזן דעם פּראָצעס צו סטייבאַלייז. דיVectra טראָובלעשאָאָטינג גיידאַנסניצט דעם זעלביקער סטיידזשד צוגאַנג. האַלטן דעם פּראָצעס אין די באוויליקט אַפּערייטינג פֿענצטער פֿאַר די מאַטעריאַל וואָס איר טאַקע לויפן.
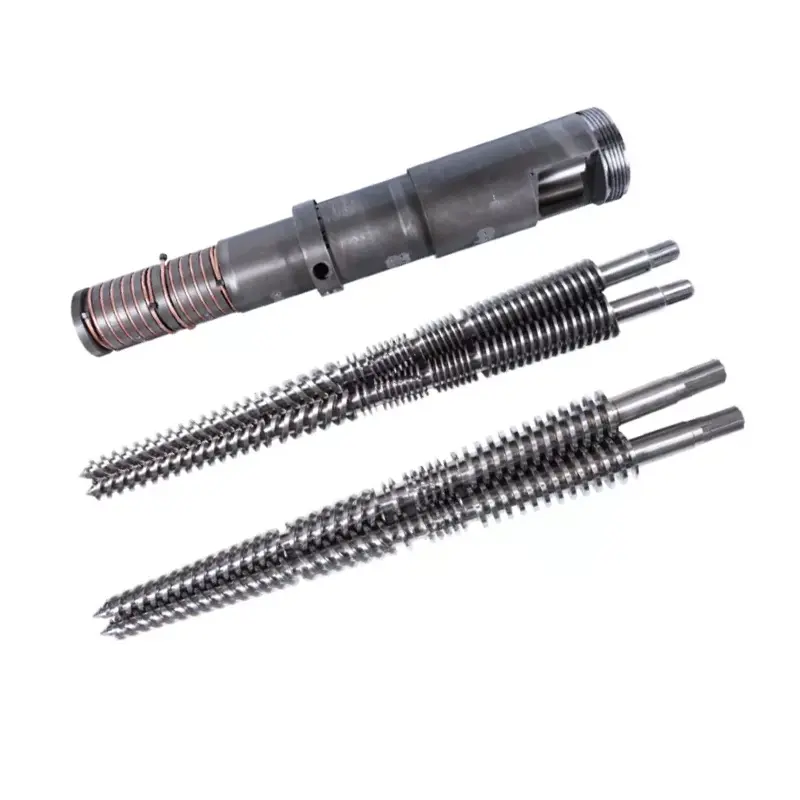
באַזונדער אַ וואָרן קאַנווייינג אָפּטיילונג פון אַ ליקינג טשעק רינג
ווען פידינג און אַפּערייטינג טנאָים זענען פאַרגלייַכלעך אָבער אָפּזוך האלט דיטיריערייטינג, די צושטאַנד פון די שרויף און פאַס פארדינט דורכקוק. מעסטן די פלי אַרויס דיאַמעטער און פאַס נודניק אין דיפיינד שטעלעס קעגן די צייכענונג אָדער געגרינדעט דורכקוק לימאַץ. דורכקוקן ייבערפלאַך שעדיקן ווי געזונט ווי דימענשאַנז.
די שרויף-פראָנט פֿאַרזאַמלונג דאַרף אַ אַנדערש פּרובירן. בעשאַס אָפּזוך, די ניט-צוריק וואַלוו אַלאַוז צעשמעלצן צו פאָרויס; בעשאַס ינדזשעקשאַן, עס זאָל פּלאָמבע קעגן צוריק לויפן. א ליקינג וואַלוו קענען ווירקן שאָס קאָנסיסטענסי, אָבער דאָס קען נישט פעסטשטעלן אַז די פּלאַסטיסיזינג אָפּטיילונג פון די שרויף איז וואָרן אויס.


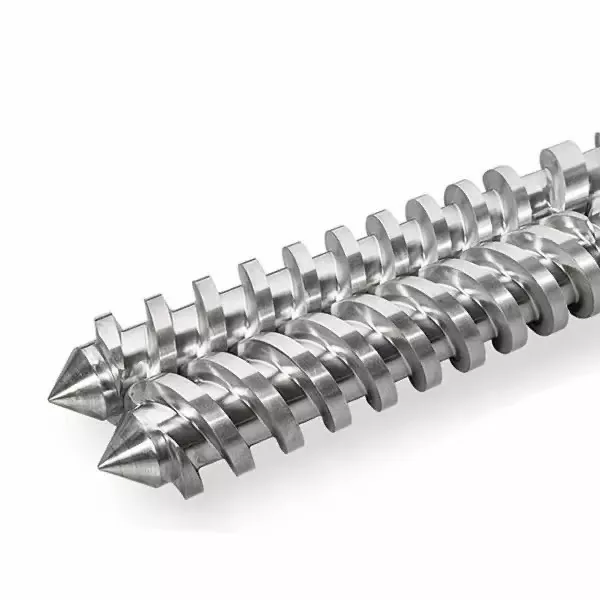
אויב די וואָג פון קישן אָדער שאָס אויך וועריז, אַרייַננעמען די מאַשין פאַבריקאַנט ס ניט-צוריק-וואַלוו פּרובירן אין די ויספאָרשונג. אונדזערשרויף שפּיץ סעלעקציע פירערקאָווערס די רינג, אַוועקזעצן און מאַטינג דימענשאַנז אין מער דעטאַל.
מיר וואָלט נישט דערלויבן אַ גאַנץ שרויף-און-פאַס פאַרבייַט אויף אַ פּאַמעלעך טייַמער אַליין. קאָנווערסעלי, אַ נייַ שרויף זאָל נישט גיין אין אַ וואָרן פאַס אָן קאָנטראָלירונג די ריזאַלטינג פּאַסיק. בעטן אַ דימענשאַנאַל באַריכט וואָס יידענאַפייד די מעזשערמאַנט שטעלעס און די טראָגן לימאַץ געניצט צו דערגרייכן די רעקאָמענדאַציע.
ווען מאכט אַ אַנדערש שרויף פּלאַן זינען?
א פּלאַן אָפּשאַצונג ווערט נוציק ווען די קראַנט דזשיאַמאַטרי קענען נישט טרעפן די בדעה פליכט אין פּאַסיק אַפּערייטינג טנאָים. דאָס קען נאָכפאָלגן אַ סמאָלע ענדערונג, אַ גרעסערע שאָס פאָדערונג אָדער אַ קירצער בנימצא אָפּזוך פֿענצטער. האַלטן עס באַזונדער פון ריסטאָרינג אַ פריער געראָטן פּראָצעס וואָס איז פשוט דיטיריערייטיד.
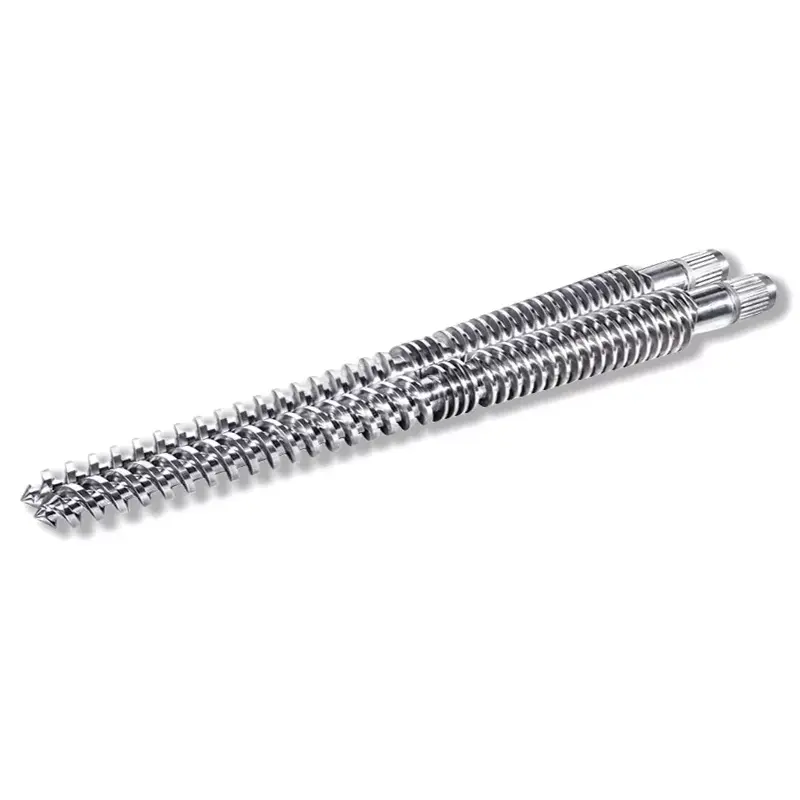
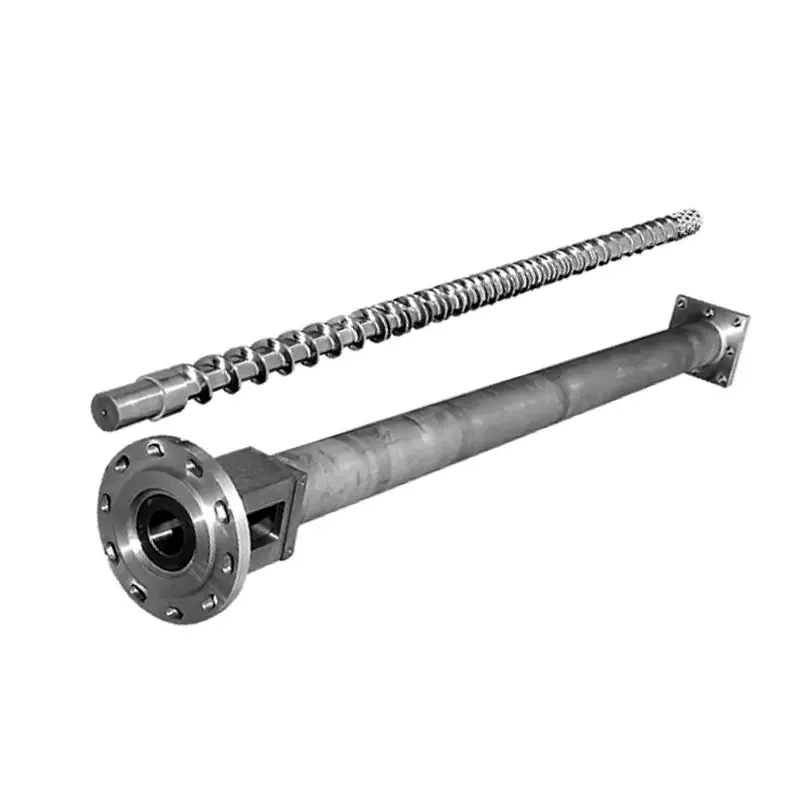
אונדזער צוויי ינדזשעקשאַן שרויף פּראָדוקט משפחות אילוסטרירן אַ באַטייַטיק פּלאַן ברירה:
| נאַנהאַייאַ פּלאַן | קאַמפּרעשאַן אָפּטיילונג | ווי מיר וואָלט נוצן עס אין די רעצענזיע |
|---|---|---|
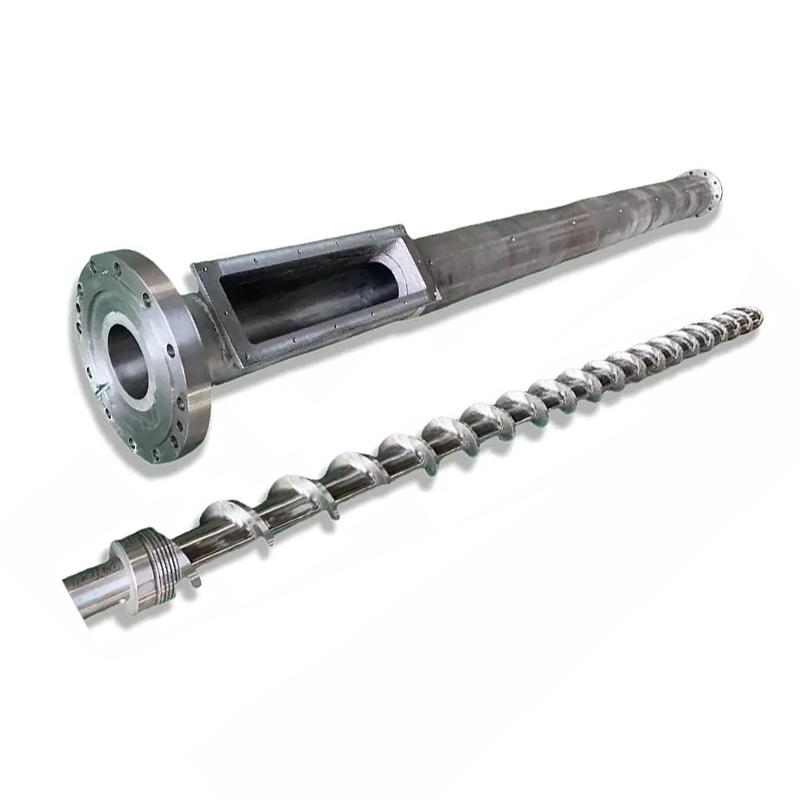
| גראַדזשואַל ינדזשעקשאַן מאָלדינג שרויף | טיפּיקאַללי 40% -60% פון די גאַנץ שרויף לענג, בעערעך 50% אין די פּראָדוקט באַשרייַבונג | א מער, גראַדזשואַל רעדוקציע אין קאַנאַל טיפקייַט פֿאַר דוטיז וואָס דאַרפֿן קאַנטראָולד פּלאַסטיזיישאַן. אָפּשאַצן די פּינטלעך סמאָלע, שאָס און טערמאַל נאַטור. |
| מוטאַנט ינדזשעקשאַן מאָלדינג שרויף(אַ פּלוצעמדיק קאַמפּרעשאַן פּלאַן) | בעערעך 5% -15% פון די גאַנץ שרויף לענג | א קירצער איבערגאַנג מיט אַ שאַרפער רעדוקציע אין קאַנאַל טיפקייַט. אָפּשאַצן מעלטינג פליכט און טערמאַל יונאַפאָרמאַטי איידער סעלעקטינג עס צו אַדרעס אַ קאַפּאַציטעט באַגרענעצונג. |
אונדזער גראַדזשואַל פּלאַן קאָווערס אַפּלאַקיישאַנז אַרייַנגערעכנט פּס, פּיסי און אַבס; די פּלוצעמדיק קאַמפּרעשאַן משפּחה כולל אַפּלאַקיישאַנז אַזאַ ווי פּע און פּפּ. די פּראָדוקט רוץ העלפן אָנהייבן די דיסקוסיע. זיי טאָן ניט פאַרבייַטן די סמאָלע-מיינונג און מאַשין אָפּשאַצונג, ספּעציעל מיט פילערז, רעגרינד אָדער אַ פאדערן קוואַליטעט באַשרייַבונג.

ייבערפלאַך באַהאַנדלונג ווענדט טראָגן, נישט אַ אפגעשטעלט פיטער האַלדז
ביידע פּראָדוקט פאַמיליעס נוצן 38CrMoAlA שטאָל. זייער פּראָדוקט דעטאַל ספּעסאַפאַקיישאַנז אַרייַננעמען די פאלגענדע באַהאַנדלונג אָפּציעס, וואָס געהערן אין די פאַרבייַט דיסקוסיע ווען דורכקוק יידענאַפייד טראָגן:
| פאַרמאָג | פּראָדוקט-דעטאַל ווערט | וואָס עס מיטל פֿאַר די אָנפרעג |
|---|---|---|
| ניטרידינג כאַרדנאַס | הוו900-1100 | ספּעציפיצירן די באהאנדלט סערפאַסיז און דורכקוק פאָדערונג. |
| ניטרידינג טיפקייַט | 0.5-0.8 מם | ידענטיפיצירן די אויסגעקליבן באַהאַנדלונג; טאָן ניט אָפּלערנען דינסט לעבן פון טיף אַליין. |
| כאַרדנאַס פון ניקאַל-טאַנגסטאַן צומיש | HRC55-62 | איבערבליק די צומיש מיט די פאַקטיש סמאָלע, פיללער און טראָגן מוסטער. |
| צומיש שיכטע טיף | 0.8-2.0 מם | דעפינירן די ריינפאָרסט געביטן אויף די מסכים קאָמפּאָנענט באַשרייַבונג. |
אונדזערגראַדזשואַל שרויף פּראָדוקט פרטיםבאַשרייַבן ריינפאָרסמאַנט פון שפּירעוודיק געביטן מיט ניקאַל-טאַנגסטאַן צומיש. פֿון אַ פאַבריק פּערספּעקטיוו, מיר וועלן די פארגעלייגט שוץ צו שטימען צו די געמאסטן טראָגן. א מער טייַער ייבערפלאַך טוט נישט פאַרריכטן ינאַדאַקוואַט פידינג אָדער פעסטשטעלן אַז די שרויף דזשיאַמאַטרי סוץ די סמאָלע.


קער די דיאַגנאָסיס אין אַ ספּעציפיש קאַמף
האַלטן די רעקאָמענדאַציע ווי שמאָל ווי די זאָגן אַלאַוז. א פיטער יבעררייַס רופט פֿאַר אַ קאָררעקטיאָן סיסטעם. א גיכקייַט באַפֿעל די מאַשין קענען נישט האַלטן רופט פֿאַר אַ מאַשין אָפּשאַצונג. באשטעטיקט וואַלוו ליקאַדזש רופט פֿאַר אַ וואַלוו און צובינד אַססעססמענט. געמאסטן שרויף אָדער פאַס טראָגן שטיצט אַ קאָמפּאָנענט פאַרבייַט אָדער אַ קוואַלאַפייד ריפערבישמאַנט אפשאצונג.
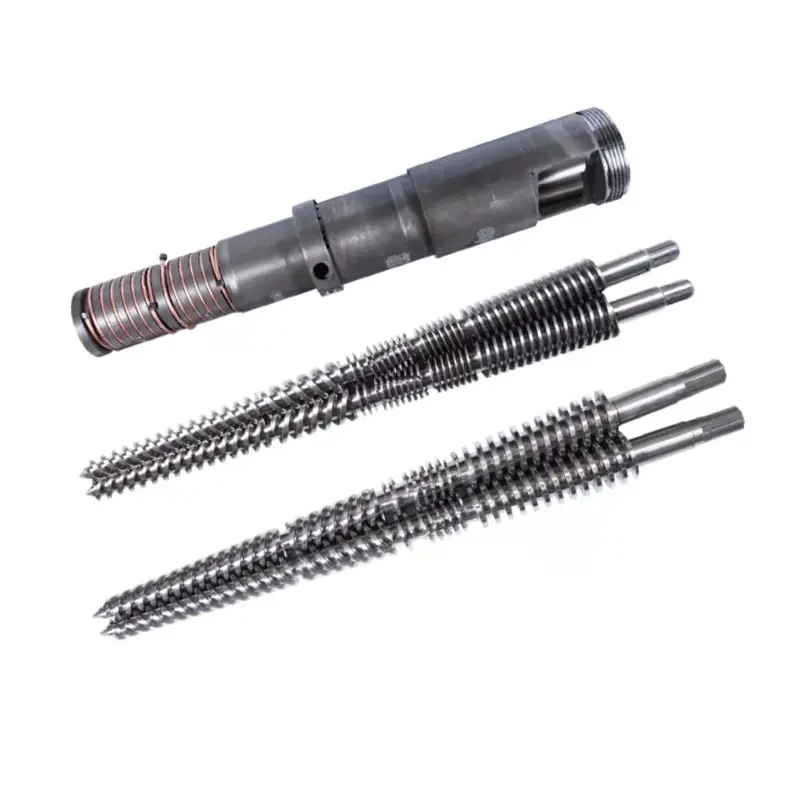
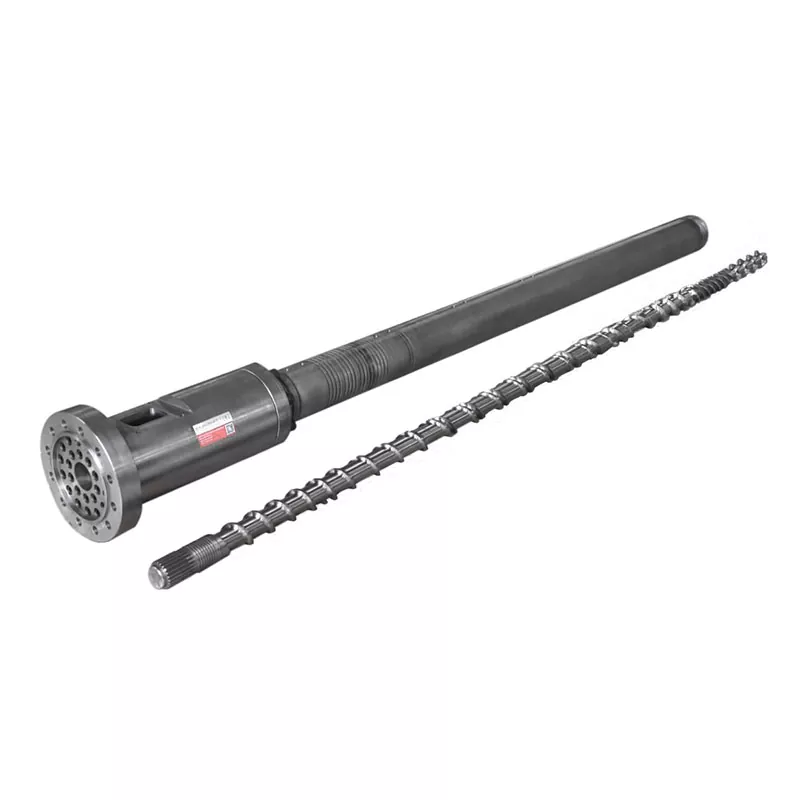
אויב די פֿאַרזאַמלונג איז אין אַ פּאַסיק צושטאַנד אָבער די נייַע פּראָדוקציע פליכט יקסידז זייַן פּראַקטיש פּלאַסטיסיזינג קאַפּאַציטעט, שיקן די פּלאַן קורץ. Nanhaiya גיט מנהג שרויף פּלאַן, מאַשינינג און צומיש שפּריץ וועלדינג. אונדזערפּראָדוקציע ויסריכטכולל קנק ליידז פֿאַר וואָרקפּיעסעס אַרויף צו 6 מעטער לאַנג און פינף-אַקס מאַשינינג פֿאַר קאָמפּלעקס פלייץ און פלאַנדזש סטראַקטשערז.

שיקן די רעקאָרד וואָס דערקלערט די פּראָבלעם
- מאַשין פאַבריקאַנט און מאָדעל, שרויף דיאַמעטער, פֿאַרזאַמלונג צייכענונג און פיטאַד שרויף שפּיץ פרטים.
- סמאָלע מיינונג, פיללער לאָודינג, רעגרינד פאַרהעלטעניש און פּאַרטאַקאַל צושטאַנד.
- רעקאָווערי צייט דורך ציקל, פאַקטיש און באפוילן רפּם, צוריק דרוק מיט זיין דרוק יקער, און מאַסע אָדער שרעק רעקאָרדס.
- שאָס באַשטעטיקן, קישן, טייל און ראַנער וואָג, טעמפּעראַטור רעקאָרדס און די בנימצא אָפּזוך פֿענצטער.
- ענדערונגען שוין טעסטעד, זייער ווירקונג אויף טייל קוואַליטעט און קיין דימענשאַנאַל טראָגן באַריכט.
פֿאַר קאַמישאַנינג, שטימען אויף די סמאָלע, שאָס, אַפּערייטינג פֿענצטער און פּאַסיק טייל קוואַליטעט. דערנאָך פאַרגלייַכן ריפּיטאַביליטי פון אָפּזוך און פאַקטיש גאַנץ ציקל צייט. א פאַסטער אפגעזונדערט פּלאַסטיסיזינג פּראָבע איז ניט גענוגיק אויב די פּראָדוקציע פורעם נאָך ווייץ אָדער די טיילן דורכפאַל דורכקוק.

דאַרפֿן אַ שרויף אָדער פאַס פאָרשלאָג פֿאַר אַ באשטעטיקט אָפּזוך באַגרענעצונג?
שיקן Nanhaiya די צייכענונג און אַפּערייטינג רעקאָרד, אַרייַנגערעכנט וואָס געביטן און וואָס דיין שורה דאַרף צו דערגרייכן. זאג אונדז צי איר ריסטאָרינג די אָריגינעל פליכט אָדער איר גרייטן זיך פֿאַר אַ אַנדערש מאַטעריאַל אָדער ציקל פאָדערונג.
שיקן דיין צייכענונג און פּראָצעס דאַטןView ינדזשעקשאַן מאָלדינג סקרוזרעדן אויף ווהאַצאַפּפּ
Zhoushan Nanhaiya פּלאַסטיק מאַשינערי קאָו, לטד.
בליצפּאָסט:info@nhyscrew.com
טעלעפֿאָן:+86-13505809643| מאָביל:+86-13587082002
בלאָק C, נומ 2 מערב אָפּטיילונג, קסינגזשאָו אַווענוע, דינגהאַי דיסטריקט, זשאָושאַן סיטי, זשעדזשיאַנג פּראַווינס, טשיינאַ.
קאָנטאַקט Nanhaiya
אָפט געפרעגט שאלות
וואָס איז אַ נאָרמאַל ינדזשעקשאַן מאָלדינג שרויף אָפּזוך צייט?
עס איז קיין וניווערסאַל נומער. אָפּזוך צייט דעפּענדס אויף די סמאָלע, שאָס פאָדערונג, שרויף דזשיאַמאַטרי, מאַשין פיייקייט און אַפּערייטינג סעטטינגס. פאַרגלייַכן עס מיט די צייט בנימצא אין די פאַקטיש מאַשין סיקוואַנס און מיט אַ סטאַביל רעפֿערענץ לויפן מיט די זעלבע מאַטעריאַל און שאָס.
טוט פאַסטער שרויף אָפּזוך שטענדיק פאַרקירצן ציקל צייט?
ניין עס פאַרקירצט די ציקל בלויז ווען אַנפינישט אָפּזוך איז פאַרהאַלטן די ווייַטער דערלויבט מאַשין קאַמף. אויב די אָפּזוך שוין ענדיקן אין די בנימצא אָוווערלאַפּ פֿענצטער, מאכן עס פאַסטער קען לאָזן די גאַנץ ציקל צייט אַנטשיינדזשד.
פארוואס דרייט זיך די שרויף אבער צוריק זיך זייער לאנגזאם?
קוק צי סמאָלע איז ריטשינג די שרויף, צי צוריק דרוק איז געביטן, און צי די פאַקטיש שרויף גיכקייַט שוועבעלעך די באַפֿעל. פיטער ברידזשינג, סתירה ריגרינד, פּראָצעס טנאָים און וואָרן קאַמפּאָונאַנץ זענען מעגלעך צווייגן צו פאָרשן. ראָוטיישאַן אַליין טוט נישט באַווייַזן אַז די שרויף איז קאַנווייינג גענוג מאַטעריאַל.
זאָל איך פאַרגרעסערן רפּם צו פאַרריכטן פּאַמעלעך אָפּזוך?
בלויז נאָך קאָנטראָלירונג פידינג, פאַקטיש גיכקייַט, צוריק דרוק און די פּראַסעסינג לימאַץ פון די סמאָלע. ריכטער קיין ענדערונג דורך צעשמעלצן קוואַליטעט, פאַקטיש צעשמעלצן טעמפּעראַטור און ריפּיטאַביליטי ווי געזונט ווי אָפּזוך צייט. דו זאלסט נישט נוצן מער גיכקייַט צו באַהאַלטן אַן אַנריזאַלווד פידינג אָדער טראָגן פּראָבלעם.
טוט אַ ליקינג טשעק רינג באַווייַזן אַז די גאנצע שרויף איז וואָרן?
ניין טשעק-רינג סילינג און שרויף-פאַס קאַנווייינג זענען פאַרשידענע פאַנגקשאַנז. ויספאָרשן קישן אָדער שאָס-וואָג ווערייישאַן מיט די מאַשין פאַבריקאַנט ס וואַלוו פּרובירן, און נוצן דימענשאַנאַל דורכקוק צו פאַרלייגן שרויף און פאַס טראָגן.
וואָס דאַרף Nanhaiya צו אַססעסס אַ פאַרבייַט?
שיקן די מאַשין מאָדעל, שרויף דיאַמעטער און צייכענונג, סמאָלע מיינונג און פיללער, רעגרינד דעטאַילס, פאַקטיש אָפּזוך רעקאָרדס, שרויף גיכקייַט און צוריק-דרוק סעטטינגס, טעמפּעראַטור רעקאָרדס און קיין טראָגן מעזשערמאַנץ. אַרייַננעמען די פארלאנגט ציקל און טייל-קוואַליטעט קרייטיריאַ אַזוי די פאַרבייַט האט אַ דיפיינד אַרבעט.
פאָרזעצן מיט דיינדזשעקשאַן מאָלדינג שרויף פאַס סעלעקציע פירן, אָדער ונטערזוכן דישרויף שפּיץ און טשעק-רינג פאַרבייַט טשעקליסטאויב די זאָגן ווייזט צו די פראָנט-סוף פֿאַרזאַמלונג.